很多做机械设计的朋友,提起调质第一反应就是“给后续热处理打底的预处理”,没当回事。真到出了问题,才拍大腿后悔。我干了快二十年设计,见过太多因为调质工艺没吃透踩的大坑,今天把攒了半辈子的经验掏出来,给大家提个醒。
别再把调质只当预处理
调质的定义其实很简单:淬火加500℃-650℃高温回火,最终得到回火索氏体组织。这个组织妙在哪?它同时兼顾了强度、塑性和韧性,比正火出来的珠光体加铁素体综合性能好太多。
教材里提了一句调质可以做预处理,结果很多人就默认它只能做预处理。真不是。国内绝大多数重载受力零件,从挖掘机销轴到起重机主轴,都是拿调质做最终热处理的。
我原来待的重机厂,早年图改型降本,把动臂销轴从调质原工艺改成正火加表面淬火,单根成本降了八十块。结果呢?一年不到,矿山工地退回来三百多根断轴,赔偿加返工花了小两百万,亏到姥姥家。
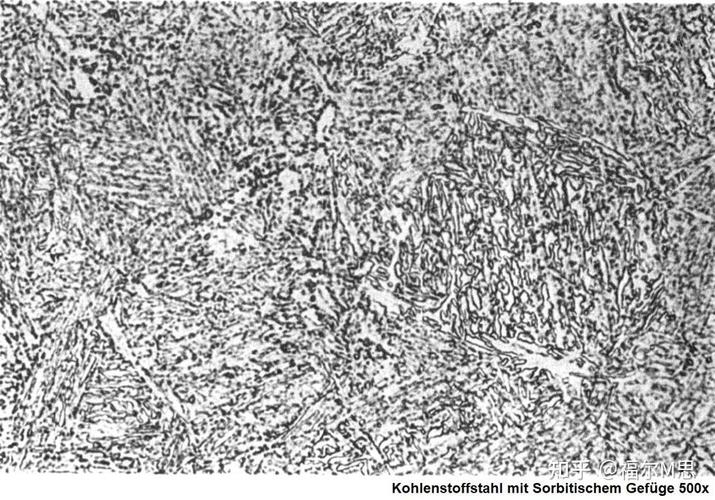
表面硬度看着够,心部脆得像饼干,一受冲击就断,这就是把调质不当回事的下场。
调质工艺里那些踩出来的坑
干设计不能只给零件标个“调质处理HB220-260”就完事,你得知道里面的门道,不然分分钟被热处理坑。
按GB/T 16924-2008《钢件调质热处理》的要求,淬火冷却方式得按零件有效厚度、材料淬透性选。我刚干设计那会,一批20根直径120mm的45钢传动轴,我按教材写了“油冷淬火”,结果出来心部硬度只有HB170,抗拉强度比要求低了近30%,整批报废。
小二十万的料,我三个月奖金全扣了。说多了都是泪…
为什么?45钢淬透性差,有效厚度超过50mm,油冷根本淬不透,心部根本没形成马氏体,回火出来性能能好?但全换成水冷,变形又大,直径120mm的轴弯曲变形能到0.5mm,后续磨量留少了直接废。所以大尺寸45钢调质,一般都是水淬油冷,既保证淬透,又控制变形,这都是现场踩坑踩出来的经验,教材哪会写这么细。
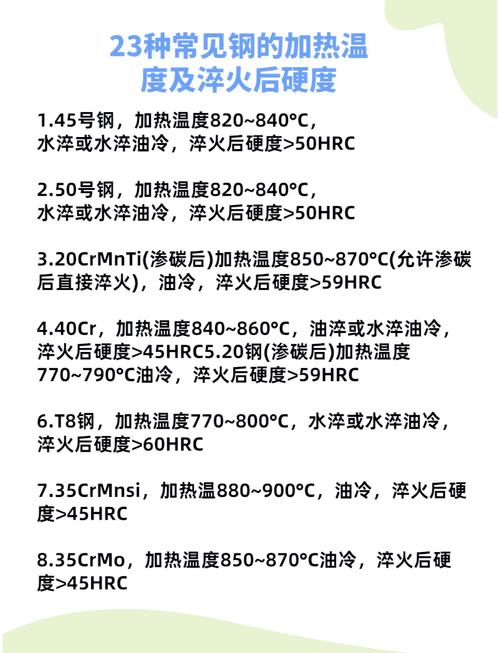
还有个坑就是回火温度。很多热处理厂赶工期,明明要求550℃回火,为了快点把硬度落到公差范围,直接降到480℃回火。硬度看着合格,韧性掉一半,冬季北方户外施工,一受低温冲击直接裂。我前五年就遇到过三批这样的货,每次都要现场拆换,折腾死人。
设计阶段怎么给调质留好余量
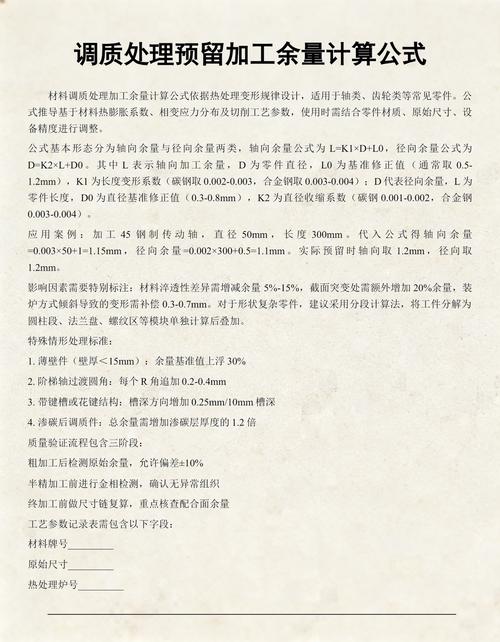
调质不是热处理厂一个人的事,设计得提前留好空间。
第一是变形余量。轴类零件调质后的弯曲变形量,一般是直径的千分之一到千分之三。你设计的时候,精磨余量只留0.2mm,直径100mm的轴变形就可能到0.3mm,磨完直接公差超差,整根废了。我一般会按千分之二留磨量,稳妥。
第二是材料选对。别什么大截面轴都用45钢凑活。45钢淬透性只有十几到二十几毫米,超过50mm直径,心部性能就掉的厉害。真要做100mm以上的重载轴,直接上35CrMo,淬透性好,调质后整个截面性能均匀,差不了几个材料钱,总比出事返工强。
第三是加工顺序。键槽、螺纹这些,到底调质前做还是调质后做?浅键槽无所谓,深度超过5mm的键槽,最好调质后再开,调质前开的话,变形会让键槽位置偏移,后续找正很麻烦。有人说调质后硬度高费刀,调质硬度也就HB200多,普通高速钢刀就能切,费不了多少,比废了整根轴强。
做机械设计,拼到最后就是拼细节。很多人追着新技术新工艺跑,转头把最基础的工艺给扔了。调质看起来平平无奇,却是绝大多数重载零件的基本功。基本功错了,后面花再多钱做表面处理,堆再好的材料,都救不回来。多去热处理车间转两圈,跟老师傅聊两句,比对着标准抄参数有用多了。
