针对中级机械工程师在实际生产中选用碳氮共渗工艺的常见疑问,结合近二十年一线生产调试经验,梳理工艺选型边界、核心参数控制要点和量产常见失效问题,所有内容均来自实际项目踩坑总结,可直接落地参考。
什么时候选碳氮共渗,什么时候别选
去年年底帮一个浙江的汽配厂解决问题,拉了三箱报废齿轮给我看,个个齿面脆裂。追溯下来,就是碳氮共渗的时候氮势调错了,比工艺要求高了一倍。干热处理这行,差一点,就是几十万的损失。
很多刚接触工艺的工程师,默认碳氮共渗就是渗碳的廉价替代,啥活都往上套。说实话,这是最大的误区。
碳氮共渗的核心优势,就是处理温度比普通渗碳低几十到上百度,淬火后奥氏体晶粒细,变形量小,比渗碳能小30%~50%,而且渗速比渗碳快一点,节能省时间。适合什么场景?中小尺寸、要求渗层在0.2~1mm之间,对变形要求严格的耐磨零件:汽车变速箱同步器齿轮、电动工具小模数齿轮、精密蜗杆、摩擦片这些,对吧?
按GB/T 25744-2010《钢件的碳氮共渗》的要求,渗层深度超过1mm的零件,根本不推荐用碳氮共渗。一来渗速越到深层越慢,时间成本比渗碳还高,二来氮原子渗入越深,表层容易积累过量氮,出现脆性化合物,性能反而不达标。大模数重载齿轮、大尺寸轴类零件,老老实实去做渗碳,别省那点钱。
我早年接的第一笔订单,就是给商用车做转向器小齿轮,要求渗层0.3mm,端面翘曲不超过0.02mm,原来用渗碳淬火,一半产品变形超0.05,报废率快40%。换成中温碳氮共渗直接淬火后,翘曲基本控制在0.015mm以内,报废率降到2%,刚好卡着公差合格,太险了。
核心参数错了,再好的设备也出不合格活
碳氮共渗的参数说起来不多,温度、碳势、氮势,就这三个,个个要命。
温度分三类,高温820~860℃,适合渗层要求稍深的零件,渗速快;中温760~810℃,最常用,变形最小;低温低于700℃,一般是最后工序的软氮化,那个另说,今天不展开。
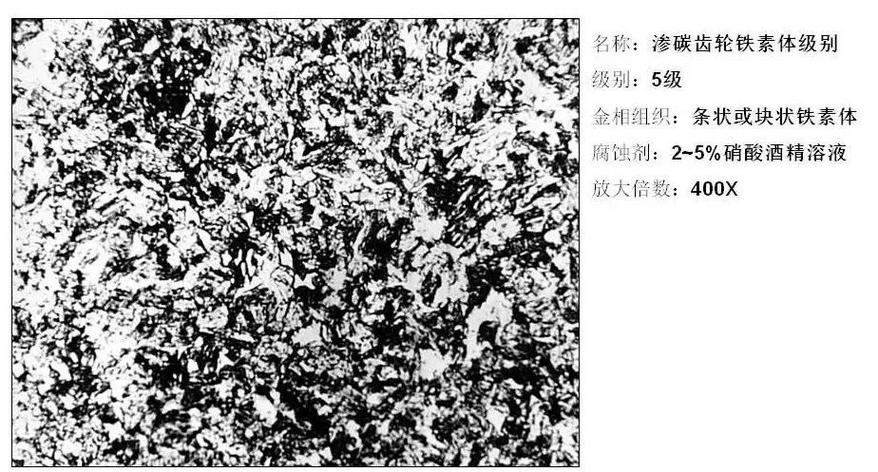
最容易出问题的就是氮含量控制。表层氮浓度必须控在0.2%~0.4%之间,超过0.5%,就会析出连续的网状氮化物,脆性直接拉满。刚才说的那批浙江汽配厂的报废齿轮就是这个问题,化验出来表层氮0.62%,金相一磨,网状氮化物清晰得很。
很多小厂没有在线氮势仪,靠氨分解率估算,经验值就是氨分解率控在20%~40%,这个范围错不了。分解率太高,氮势不够,渗层氮含量上不去,硬度不够;太低,氮势太高,直接堆在表层出脆性,不信你试。
碳势也不能乱调,一般表层碳浓度控在0.8%~1.05%就够了。太高出大块块状碳化物,太硬太脆;太低,表面硬度达不到耐磨要求。还有那个
有个经验公式大家可以记,渗层深度δ=K√t,850℃碳氮共渗的时候,K值大概是0.25~0.3 mm/√h,比普通渗碳的0.18~0.2高,所以相同渗深下,碳氮共渗能省大概20%的时间,这个是实测出来的,没错。
量产阶段最容易踩的几个隐形坑
做工艺调试的时候没问题,一拉开量产就出问题,这是很多厂都碰到过的事。我整理了几个最常见的坑。
第一个,装夹不对导致变形超差。很多厂为了多装零件,薄片状的同步器齿圈直接堆在料框里进炉,结果堆在中间的零件,炉气流通不好,碳氮渗透不进去,冷却也不均匀,变形量比挂装的高好几倍。我现在要求所有厚度小于8mm的薄类零件,必须用工装插装,每件之间留至少5mm间隙,变形量直接降30%以上,实测有效。
第二个,硬度不足找不到原因。很多人一看到硬度不够就怪碳势低,其实一半以上的情况是淬火冷却不行。碳氮共渗本来温度就低,淬透性本来就差一点,很多小厂用再生劣质淬火油,粘度不对,冷却速度上不去,出来硬度差个3~5HRC太正常了。我之前碰到过一个厂,换了合格的快速淬火油,硬度直接从HRC54升到HRC59,就这么简单。还有一种情况就是残余奥氏体太多,刚才说过了,别忘冷处理。
第三个,渗层深度不均匀,同炉零件一边深一边浅。这个大多是炉气循环不对,氨气入口直接对着零件堆,局部氮太高,其他位置氮不够。改一下进气口,从炉腔两端对角进气,让炉气充分循环,问题基本就解决了。
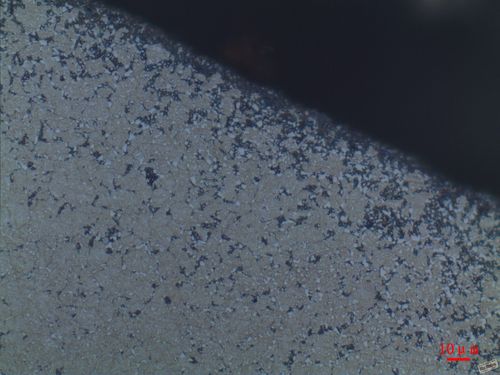
还有一个非常隐蔽的坑,就是时效变形。很多零件做完热处理,精加工尺寸对的,放三个月,客户装的时候发现尺寸超差了。为啥?就是残余奥氏体没稳定,慢慢转变成马氏体,体积变化了。对于精度要求IT7级以上的零件,一定要记住,做完碳氮共渗淬火回火,要么冰冷处理,要么放一周自然时效之后再精加工,能帮你省掉大把售后麻烦。
碳氮共渗不是什么高不可攀的新工艺,就是一个性价比很高的表面强化工艺,核心就是选对应用场景,控住核心参数,躲开前人踩过的坑,就能稳定出合格的产品。很多时候差的不是设备,就是一点点细节把控。
