2026-09-19 17:08:48 分类:机械设计
上周带毕业班做冷冲模毕业课题,三个组选了硅钢片冲裁模的方向,定结构选材料都顺顺当当,到表面处理这一步,全栽在了渗硼上。
我站在工位边上挨个问,为什么选渗硼?清一色的回答,教材说渗硼硬度高,耐磨性比渗碳好,不容易粘模。再问,渗硼之后预留了多少磨量?变形量考虑了吗?全愣了。
我当时听完头都大了。
课堂上没讲透的隐形坑
不能全怪学生。你翻现在通用的教材,讲渗硼就是一大段参数:渗层硬度HV1200-2000,渗层深度0.05-0.3mm,优点是耐磨、抗咬合、耐腐蚀,完了。什么时候不能用?提都不提。
学生刚接触实际课题,默认“书上说的好工艺就是能用的”,哪能想到这里面藏着这么多陷阱。
就说变形,固体渗硼的加热温度要到900℃以上吧?你一块加工完的模具钢,没有提前去应力,进去烧几个小时,出来变形量能超0.05mm,而我们冲硅钢片的模具间隙,要求才0.02-0.03mm,这不直接就废了?
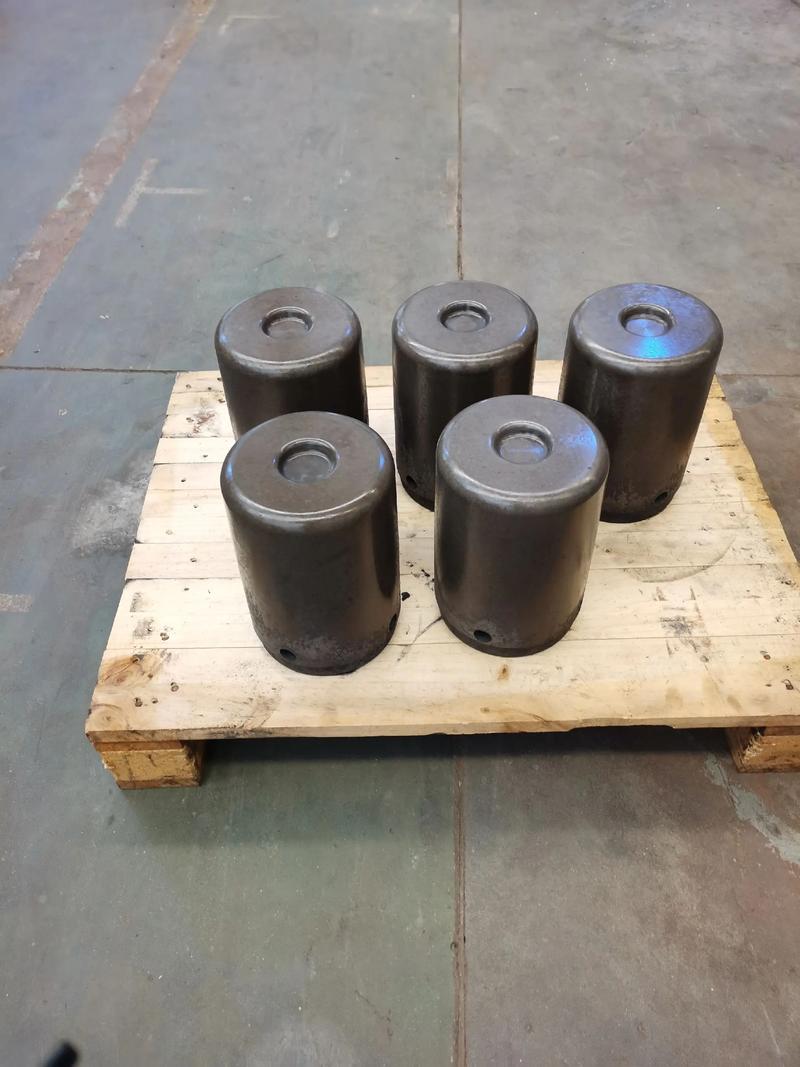 冷冲模渗硼层变形超差实物图
之前实验室压箱底还有个往届报废的冲头,我翻出来给他们看,工作端直线度超了快0.1mm,就是当年学生没考虑变形,直接渗硼废掉的。
说实话,我教了快十年,每年都有学生在渗硼这儿翻船。不是知识点没记住,是根本没建立起工程取舍的概念。
改方案才想通的设计逻辑
一开始有个组拍脑袋说,那我少留点磨量不就完了?不对。渗硼的变形不是均匀的,你工件不同位置的厚薄不一样,变形量也不一样,留少了,磨完渗层都磨没了,留多了,间隙还是超。
有人说,那用低温渗硼?低温渗硼的渗层硬度不够,硬度掉了快三分之一,要渗硼的意义在哪?
渗硼的核心优势从来不是全场景通用,就是抗粘着磨损。冲硅钢片,最大的问题就是冲头粘屑,粘了屑就会把工件拉花,寿命直接掉一半,普通渗碳淬火撑不到要求的10万次寿命,镀铬层容易掉,所以才会想到渗硼,方向没错,错在工艺顺序。
最后还是一个学生翻了工厂的工艺手册,改了流程:粗加工→去应力退火→半精加工→渗硼→研磨修光。渗硼之前把大部分残余应力都放掉,变形量直接从0.05降到了0.02以内,刚好留0.03mm的研磨余量,完美。
还有更聪明的,把整体渗硼改成了只渗冲头的工作段,柄部不渗,既省了一半的渗硼成本,还减少了大体积工件的变形量,一举两得。
 冷冲模渗硼工艺路线流程图
教研补记:要教的从来不是参数
 教研补记:要教的从来不是参数
不过话说回来,这件事之后我也反思,之前上课讲渗硼,太偏重知识点记忆了,考学生渗硼的硬度能到多少,渗层深度范围,背出来就算对,根本没考“什么时候你不会选渗硼”。
比如,小尺寸精密冲头,你敢随便选渗硼吗?变形控制不住,再好的耐磨性也没用。比如客户预算有限,要求寿命只要5万次,渗碳就能满足,你给人选渗硼,贵出去的成本谁出?
这些东西,教材上不会写,工厂的师傅不会主动说,只有做过课题踩过坑,学生才能记住。
我现在改了教案,讲表面处理这一章,不再先讲参数,先把历届学生踩过的坑摆出来,渗硼的变形超差,TD处理的开裂,镀铬的环境污染,挨个摆出来,再让学生自己选,自己算,自己抠细节。
渗硼好吗?当然好。但再好的工艺,也有它适用的边界。我就想让学生早点明白,机械设计不是选最好的参数,是选最合适的方案。
下周上课,我把这次三个组的失败方案和改完的最终方案,一起贴在教室后面,再把那个报废的旧冲头摆出来,让他们自己摸,自己看,比我讲十节课都管用。哦对,忘了说,还有渗硼后的表层疏松问题,这次也有学生踩了,渗完硼没做表层处理,直接用,用了几千次就掉屑了,这个也加进去当案例。
就这么着,下次上课看看效果再说。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗硼处理:为什么磨具班学生总踩这个坑?
文章链接:https://m.yqhljx.com/list_9/3054.html
