做机械加工的,谁没给零件镀过镍?看起来是最常规的表面处理,偏偏好多中级工程师都在这里栽跟头。我攒了十几年的现场经验,把踩过的坑、摸出来的规矩整理出来,都是能直接拿去用的干货。
别上来就选亮镍:不同镀镍类型的适用场景错配坑
好多人拿到零件第一反应就是镀装饰亮镍,好看,符合要求。可不同工况要求完全不一样啊。
说实话,装饰镍和功能镍根本就是两个东西。就拿我十几年前刚接户外液压泵站的订单那会说,当时阀芯零件要耐磨防腐蚀,我图省事直接按客户说的”镀镍”选了电镀亮镍,厚度10μm,样品外观光亮完美,送测三个月,盐雾试验刚过72小时就出锈点,阀芯卡涩,整批退货。亏了小十万,现在想起来都肉疼。
后来才搞明白,高公差要求的耐磨腐蚀零件,要选中磷化学镀镍。化学镀镍不需要通电,镀层均匀,不管零件是盲孔还是异形槽,厚度差不会超过2μm,这是电镀镍根本比不了的。磷含量8%-12%的中磷镀镍,镀态硬度能到HV500以上,中性盐雾能轻松过200小时,防护性能比普通电镀亮镍强好几个档次。
当然,不是说电镀镍没用。外观要求高的结构件、设备门把手、机箱装饰罩这些,选电镀亮镍没错,成本还比化学镀镍便宜三分之一,性价比拉满。对吧?
不过话说回来,要是你做的是低应力要求的弹性零件,那哪怕腐蚀要求高,也别选高磷化学镀镍,硬度太低,耐磨不够,还贵出一倍。选半光亮电镀镍,控制厚度在5-8μm,做完双层钝化,完全够用。
核心参数卡不准:厚度与应力的平衡你真的算对了吗
好多人查GB/T 12332-2009《金属覆盖层 工程用镍电镀层》,就看到标准里写功能性镀镍厚度不低于8μm,就直接给加工厂说镀10μm完事。这里面门道大了去了。
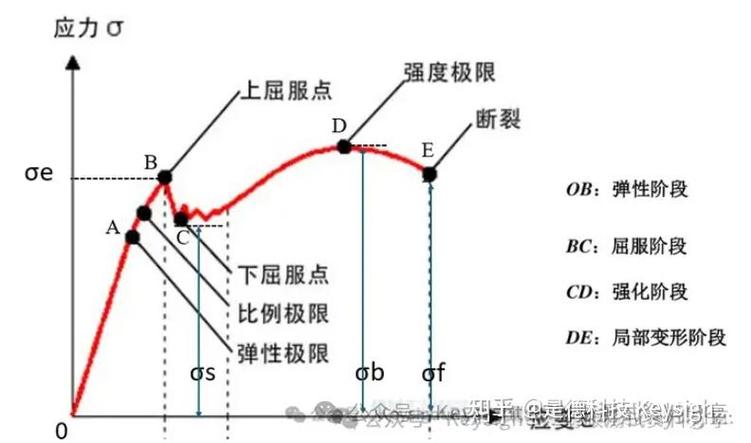
镀镍层的内应力,是跟着厚度往上涨的,不信你看实测的数据:
我前年做一款精密计量泵的细长柱塞,公差要求IT4,表面要求耐磨,我当时怕厚度不够,磨完达不到尺寸要求,就让加工厂镀25μm,留5μm磨量。结果镀完回来,磨完尺寸对了,放了三天,柱塞自己弯了。千分表打过去,直线度超了0.03mm,整批近百根零件直接报废,损失不小。
后来查了好多文献,又做了三次对比试验才摸出来规律:电镀镍的拉应力,当厚度超过20μm之后,会呈指数上升,哪怕是软质的半光亮镍,25μm厚度的内应力能到120MPa以上,长径比超过20的细长零件根本hold不住,不弯才怪。
后来我们调整到15μm总厚度,留2μm磨量,镀完立马做150℃去应力保温2小时,做完再磨,直线度稳定性直接达标,到现在几千根零件都没出过变形问题。
化学镀镍也一样,厚度超过50μm之后,脆性会陡增,受力很容易掉块,别听加工厂说他们能镀100μm不掉,那都是样品好看,用三个月就出问题。一般工况下,化学镀镍控制在10-30μm之间,性价比和性能平衡得最好。
后处理偷工减料:九成的早期失效都出在这里
说实话,我见过最多的镀镍失效,根本不是镀层类型不对,也不是厚度不够,是后处理被偷偷省了。尤其是氢脆,多少人栽在这里?
去年有个老朋友找过来,他们给新能源汽车做充电枪的锁紧插销,用的是40Cr,硬度要求HRC32-36,要求镀镍防腐蚀。图便宜找了个小电镀厂,镀完直接抛光出货,结果客户装车,半个月断了快五分之一,差点赔到破产。
我拿断口去看,典型的氢脆沿晶断裂,一眼就能看出来,根本没做除氢处理。镀镍过程中,不管是电镀还是化学镀,都会析出氢原子,氢原子扩散到基体里面,对高强度钢和弹性零件来说,就是定时炸弹。
按照行业规范,抗拉强度大于1000MPa的零件,镀完必须做除氢处理,一般是190-210℃保温4小时以上,才能把大部分氢原子赶出来,避免氢脆断裂。那个小厂为了省电费省时间,直接把这一步跳了,不出事才怪。
还有钝化,好多人说镀完镍本身就防腐蚀,钝化多此一举。我早年在实验室做过对比测试,同样10μm的中磷化学镀镍,不钝化的话,中性盐雾48小时出锈,做了铬酸盐钝化,能到200小时以上,就算是环保无铬钝化,也能到120小时,防护性能差好几倍。这点加工成本真没必要省。
哦对了,还有一个容易忽略的坑,就是镀完之后的存放。好多加工厂镀完直接堆在潮湿的车间地面,南方梅雨季节放半个月,拿出来就已经出了浮锈,再做后续处理也救不回来。镀完合格的零件必须用气相防锈纸包装,放在恒温恒湿的仓库,别嫌麻烦。
镀镍说难不难,说简单也不简单,无非就是选对类型、卡对参数、别偷工减了后处理的工序。都是现场一点点摸出来的经验,比书本上干巴巴的参数要实用得多。
