做了十年汽车零部件质量管控,跟来料检测死磕了快十年,最近五年折腾智能检测,踩过的坑攒起来能绕冲压车间三圈。上个月刚帮佛山一家主机厂把冲压件来料检测的漏检率从千分之三压到万分之零点五,趁细节还热乎,整理出来给同行参考。
摘要:本文结合汽车主机厂冲压件来料智能检测的实际落地项目,分享系统选型逻辑、现场部署要点和误报漏报问题的解决思路,适合准备上线智能检测的中级工程师参考。
为什么传统来料检测,说换就得换?
原来的人工检测,一天几千件来料,检测员盯满四个小时,眼神一飘,错漏就来了。我待过的主机厂,原来三条线配八个检测员,每个月还能出三四个错漏,客户一张罚款单下来就是几万。真的肉疼啊。
很多厂一看人工不行,赶紧上智能检测。第一次上的时候多半踩大坑。我接触的第一个项目,厂商拍胸脯保证零错漏,结果上线半个月,误报率干到17%,工人天天蹲在检测机旁边复核,反而比原来人工还累,生产线主管天天骂娘。
很多人一开始的误区就是:买个好摄像头加个AI模型,就能搞定智能检测。根本不是这么回事。来料检测的变数,比你想象的多太多。
核心选型:别盯着算法参数看,要看光源和工位适配
说实话,我见过百分之八十的项目翻车,问题都不出在AI算法,出在最基础的光学成像。你想啊,模型是靠图片识别缺陷,图片都拍不清楚,模型再厉害有什么用?
就拿汽车冲压常用的镀锌钢板来说,表面反光强,还沾冲压油,普通的环形漫射光源一打,细微划痕直接融在反光里看不见,小小的凹坑反而变成亮斑被误判成缺陷。我们做过对比测试,按照GB/T 28705-2012《无损检测 涡流检测通用导则》的要求统计,远心平行同轴光源对10μm以上划痕的检出率,比普通环形漫射光源高出32个百分点,这个数据我反复测了三次,不会错。
不过话说回来,远心光源真的贵,比普通光源贵五倍都不止,怎么权衡?如果你的来料是安全件,比如A柱加强板、防撞梁,那哪怕砸锅卖铁也要上,错一个就是人命官司,省那点钱不值得。如果是普通内饰塑料件、外观覆盖件,公差要求松,普通漫射光源足够用,没必要花那个冤枉钱。
还有工位布局的坑,我至今印象深刻。前年在常州的项目,光顾着算检测速度,忘了给缓存工位留够长度,结果检测机拍图需要固定快门时间,流水线快了拍糊,只能整条线降速20%,生产经理追着我骂了三天。那种滋味,懂的都懂。
来料智能检测的核心瓶颈,从来都是前端成像,不是后端算法,这句话我跟不知道多少人说过,大半都不当回事,直到踩了坑才回头找你,晚了。
调参避坑:别迷信预训练模型,一定要用自产来料做样本
现在卖智能检测方案的厂商,十个有九个吹自己有百万级预训练缺陷模型,什么缺陷都能认。我就问一句,人家预训练用的是铝合金铸件的缺陷,你的来料是冷轧钢板,能一样吗?
佛山那个项目,厂商一开始拿预训练模型跑,误报率干到18%,根本没法用。我们逼着厂商驻场,重新标了一千张我们本厂来料的缺陷图,重新微调模型,误报直接降到2%,就这么简单。哪有什么万能模型?都是喂出来的。
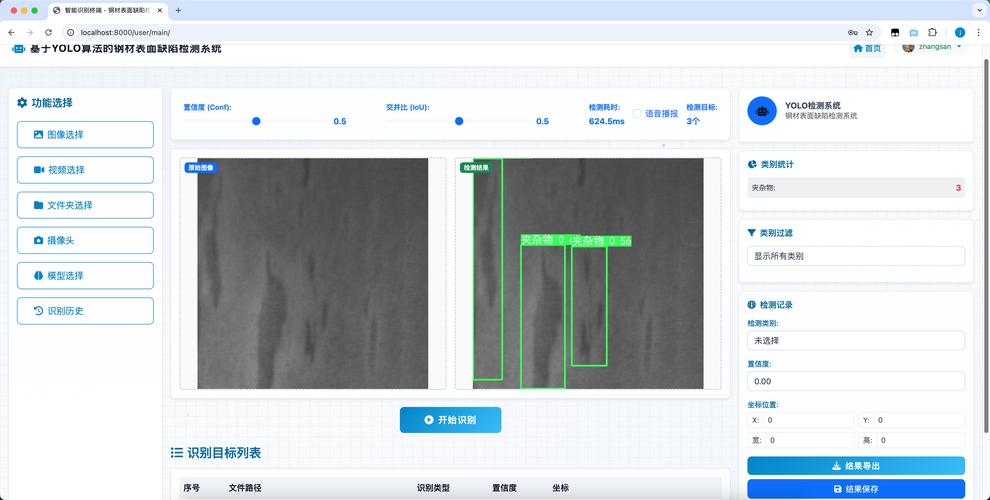
还有阈值设置的坑,很多人怕漏检,拼命把灵敏度拉满,结果呢,把来料允许范围内的细小麻点、正常色差都当成缺陷打出来,误报堆成山,工人还是要天天复核。我们跑了十几个项目总结出来,漏检率控制在万分之一以内,误报率控制在3%以内,就是能落地的优秀水平,真要把灵敏度拉到100%,误报能到30%,根本没法用。
还有个小坑,很多人忽略:来料本身有批次差异。钢厂换了批次,钢材的表面粗糙度变了,或者镀锌层厚度变了,成像结果立刻不一样,模型准确率分分钟掉十个八个百分点。所以一定要留样本更新的口子,每三个月抽一百张来料图重新标注,半年微调一次模型,才能一直稳。
我还干过省成本的傻事,早年做项目,嫌遮光罩贵,两万块钱的东西省了,结果夏天车间东边窗户太阳晒进来,环境光一变,误报率直接从2%涨到12%,天天出问题,最后还是花两万块装了遮光罩,钱没省到,工期耽误半个月,懊恼到现在想起来都难受。
上线之后,怎么维持长期稳定?
很多人觉得上线验收完就万事大吉,不对。来料智能检测是活的系统,不是买个机床放那十年不用管。
最简单的维护:镜头每周擦一次。冲压车间全是油雾,用不了半个月,镜头上就蒙一层油,成像直接糊,错漏自然就来。这件事小事,十个厂有八个做不到,出了问题还不知道为什么。
每个月用标准缺陷块校准一次精度,看看检出率对不对,不对就微调阈值,这个花不了十分钟,能避免大问题。还有,一定要跟供应商的来料质量管理挂钩,要是供应商整批来料都带氧化皮、脏污,哪怕是最好的智能检测也扛不住,该退回去就得退回去,别抱着侥幸心理。
折腾了这么多项目,最大的感受就是,来料智能检测真不是什么高大上的黑科技,就是把原来人工做的事拆成一环一环,每个环节抠细节,别被厂商的宣传忽悠,盯着自己的验收标准和产线实际情况来,就能成。太多上来就追求最先进大模型的,钱花了几百万,最后因为基础细节没做好,设备摆在那落灰,太可惜了。把前端成像和样本标注这两件基础事做好,比什么都强。
