摘要:本文总结多年蒸发器设计项目的落地经验,针对有一定基础的中级工程师,梳理设计中容易踩的隐形坑,分享选型权衡与现场调试的实用经验,所有参数符合国内现行行业规范。
别盯着标称换热系数:热负荷的实际修正
很多新手刚做设计,拿到换热器手册里的标称换热系数,套进公式Q=KFΔt就完事了。出了问题才拍脑袋,怎么实际产能差了快三分之一?
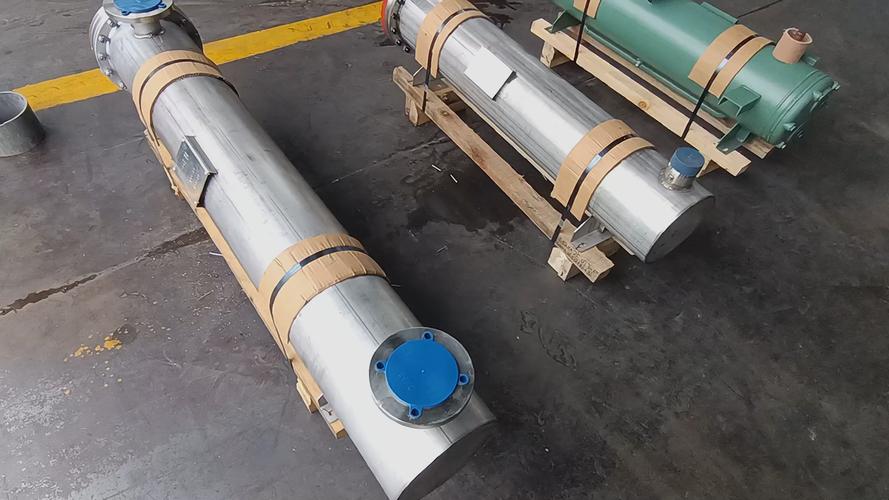
我刚入行做第一个管壳式蒸发器项目的时候,也犯过这个错。当时做的是浓缩酸性料液,直接取了碳钢换热管的标称换热系数1200W/(m²·℃),按设计负荷算出来换热面积刚好够。试运行三天,结垢速度比预期快了四倍,一周后产能掉了27%。
后来翻GB 151《管壳式换热器》里的污垢热阻表,酸性料液的污垢热阻标称是0.00017 m²·K/W,我们因为料液里有少量悬浮物,实际要取两倍修正。哦对,还有温度修正。很多人用对数平均温差的时候,直接忽略了管壁热阻的分布,当两侧流体温差超过60℃的时候,还要加一个热应力带来的接触热阻修正,这个很多手册不会印在显眼的地方。
说实话,现在很多设计软件会自动给你填默认修正系数,默认系数都是给理想工况用的。你做化工、食品还是制药,工况千差万别,默认值坑死人。比如做中药提取液浓缩,料液里的多糖成分,结垢热阻比清水高六倍都不奇怪。
所以拿到项目第一步,先去翻对应行业的污垢热阻统计值,再乘以1.2的安全系数,别省那点换热面积,后期改造比贵点的初投资亏多了。
降膜蒸发器布膜器:卡住九成项目的隐形细节
现在降膜蒸发器用的多,不管是多效蒸发还是MVR,核心就一个,布膜匀不匀。布膜不好,干管、结垢、浓度不达标,全来。
前年做一个10吨每小时的甜菊糖浓缩MVR项目,一开始图省事,用了常见的齿槽式布膜器,设计的时候只算了总开孔面积,没算每根换热管的布膜偏差。试运行出来,顶部换热管的料液流速是底部的三倍,上下管出口温度差了快9℃,出料浓度比设计值低了4个百分点。整整改了三次方案才搞定。
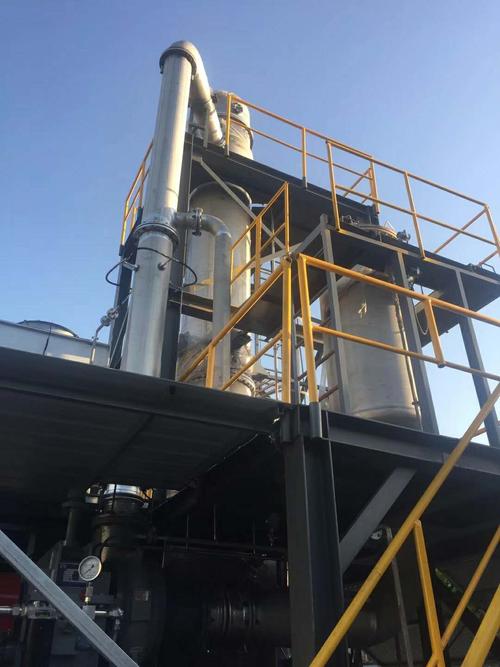
这里的核心要求是什么?每根换热管的流量偏差必须控制在5%以内,很多设计只算总流量,不算单管分配。齿缝布膜器的倾斜角,很多厂家默认做15°,对于粘度大于50mPa·s的料液,15°根本流不开,必须改成30°,而且齿尖要对准换热管中心,偏差不能超过2mm,就这么小一个尺寸,不对就出大问题。
还有,如果是立式降膜,布膜器的安装水平度偏差不能超过千分之一,别觉得矫情,我见过偏差1度,半边管子布膜全乱的例子。
不过话说回来,也不是越复杂的布膜器越好,对于低粘度料液,比如稀糖水,简单的圆孔布膜器反而比螺旋布膜器不容易堵,成本还低一半,选型要看工况,别盲目追高端结构。对吧?
真空系统选型:被忽略的压降损耗与不凝气问题
蒸发器绝大多数都是在真空下运行,真空度直接影响料液的沸点,也就直接影响换热温差和产能。我见过太多项目,选型的时候直接按蒸发器工作真空度选真空泵,结果装完抽不到要求的真空度,怎么回事?
忘了算管路压降啊。从蒸发器出口到冷凝器,再从冷凝器出口到真空泵入口,每米DN200的管路,压降就能到0.3kPa,如果走的是湿蒸汽,压降还会更大,如果你管路接了四五米再加一个止回阀,总压降就能超过2kPa,对于要求绝压5kPa的低温蒸发,这2kPa足够让沸点升上去5℃,产能直接掉15%。
还有不凝气,这个更讨厌。多效蒸发器里,不凝气如果不及时排出去,会聚集在管子表面,占住换热面积,总传热系数掉20%到30%都是正常现象。按照GB/T 28618《机械蒸发设备 通用技术要求》的规定,不凝气的排气口必须设在换热管束的下部,也就是不凝气聚集的位置,很多厂家图方便,把排气口接在冷凝器顶部,结果根本排不出来,越积越多。
还有,真空泵的抽气能力,要按不凝气的最大释放量乘以1.5的裕量,别卡着算,料液里溶解的不凝气比你想象的多。
真坑。
蒸发器设计,从来不是套公式算面积这么简单,更多的是对实际工况细节的把控。很多问题都是出在手册不会特意提的小地方,做多了就会明白,留够合理裕量,针对具体工况做修正,比什么花里胡哨的理论优化都管用。
