上个月帮珠三角一家做汽车内饰件的工厂改生产线,老厂长拉着我在车间转了三圈,一口烟圈吐出来:「本来想上柔性生产赚新能源车企的订单,现在改完换个产品要调八个小时,比原来的刚性线还慢。」本来核算的半年能回本,现在看估计要三年,急得嘴上起泡。本文结合我近十年做离散制造线体改造的实际经验,给有一定机械基础的同行捋捋柔性生产落地的核心逻辑,避开那些集成商不会说的坑。
别被「全柔性」概念骗了
现在很多方案商讲起柔性生产,开口就是「全车型兼容」「任意产品切换」,听得人心里发痒,仿佛砸钱上去就能把所有订单都吞下来。
真能吗?按照中国汽车工程学会2023年发布的离散制造业柔性生产白皮书统计,国内80%的柔性线改造项目,实际设备综合效率(OEE)比设计值低20%以上,其中超过六成都是贪了「全柔性」的坑。
什么叫全柔性?就是你的线体从汽车A柱饰条到门板扶手,什么都能做,所有工位都换成可移动可调整的机构,光是换型程序就写了上万行。可实际呢?产品换了,工装夹具要调,定位基准要改,甚至视觉检测的参数都要重新校,说出来你可能不信,很多号称15分钟换产的线,实际光校检测就要花一个小时。
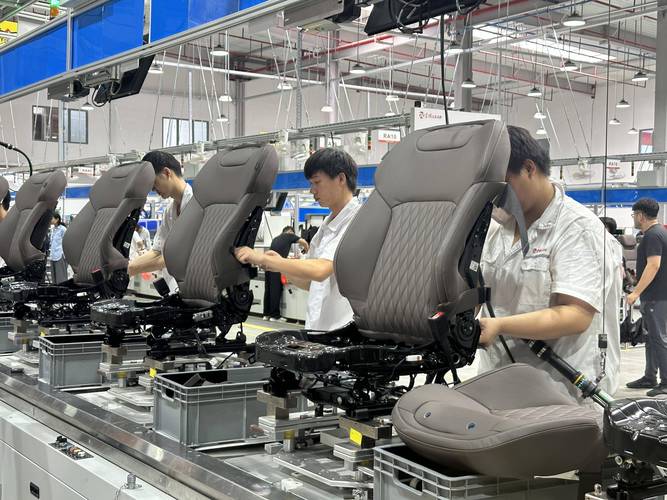
国家早在2020年就出了标准,GB/T 39116-2020《智能制造 柔性制造系统 性能评价规范》里明明白白把柔性生产分成了三个等级:单元级、线体级、工厂级。不同等级对应不同的订单结构,不是越高越好。
你的订单平均批量是1000件换一次款,单元级柔性就够了。只需要把加工、装配这几个核心工位做成可切换,其他辅助工位用通用工装就行,干嘛花几倍的钱把整个工厂改成全柔性?
说实话,很多工厂本来只有三五个系列的产品,非被忽悠着上了兼容上百种产品的全柔性线,多余的调整机构不仅占地方,还平白多出了一堆故障点,得不偿失。
核心选型:快换机构比机器人自由度更重要
我接触过很多中级工程师,做柔性线设计的时候,第一反应就是选六轴机器人,觉得轴数越多越柔性。
不对。我前年做一个3C塑料中框的加工项目,最早设计方案用的是六轴机器人带自动换爪机构,换一套夹具要12秒,四个工位全部换完要一分半,一套换爪系统下来小二十万,重复定位精度还只能做到0.02mm,满足不了1.2mm公差的要求。
后来怎么改的?把自动换爪拆了,换成手动快换板加两个定位销,按照GB/T 22037-2008《机床与工具 圆锥定位 连接尺寸》选φ20h6的高精度定位销,重复定位精度直接做到0.005mm,四个夹具全部换完只要三分钟,成本才一万八。
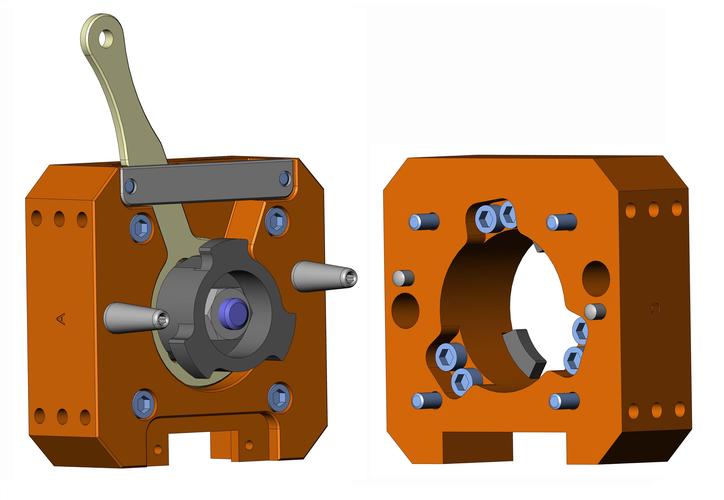
这个案例我给很多同行讲过,大部分人听完都恍然大悟,原来柔性生产的核心不是「能做任何产品」,是「能快速换你需要的产品」。只要你提前把常用产品的夹具做好预调,手动快换的综合效率真的不比自动换差多少,成本还低一大截,精度更高。
说个我踩过的大坑,给大家提个醒:快换机构的定位基准,一定要和原工序的设计基准统一。我刚工作那会做一个电机端盖的柔性线,为了装快换方便,私自把定位基准从加工底面改成了侧面,结果换产后产品的同轴度跳动直接超差0.08mm,整条线停了一周改基准,那段时间天天熬夜改方案,头发掉了一把都不止。
怎么把柔性生产的OEE拉到合格线
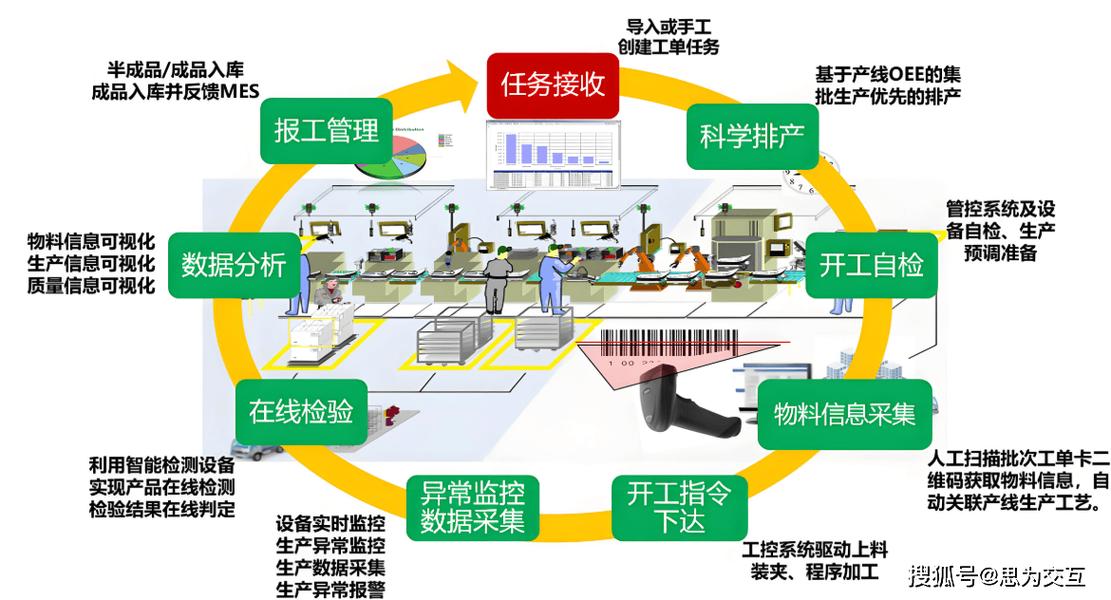
很多人设计柔性线,只算换产时间,不算待机时间。我见过太多线体,换产时间已经做到10分钟以内,结果OEE连50%都到不了,为什么?一半时间都在等料。
多品种小批量生产,物料配送是最大的隐形卡点。原来刚性生产做批量,一次送够一周的料,线边仓堆得满满的也没事。柔性生产换产勤,今天做A明天做B,如果预排不到位,线边仓堆的都是不需要的B的料,要做A的时候料还在总仓,机器人只能停在那边空转,OEE直接掉30%,白瞎了那么好的设备。
给大家一个实用的经验,如果你的线体生产品种超过20种,一定要做换产预排的线边物料预留区,提前一天把第二天要换产的物料放到线边指定位置,这个改动不需要花多少钱,能把OEE拉高15%以上。
还有一个细节,柔性线的故障点比刚性线多30%左右,因为多了很多切换、调整的活动机构。别把所有配件都放仓库,把常用的易损件比如定位销、气缸接头、传感器这些,直接放在线边的工具柜里,我算过,就这个小事,能把平均故障修复时间从45分钟降到12分钟,OEE又能涨5%~8%。
按照GB/T 39116-2020的要求,国内离散制造业柔性线的OEE合格值是不低于60%,优秀线是80%以上。绝大多数项目卡在合格线以下,真不是设备选的不好,都是这些不起眼的细节没做到位。
现在下游订单越来越碎,不上柔性生产拿不到订单,上错了又把家底赔进去,很多工厂都卡在这个进退两难的地方。
不用追着概念跑,你做1000件一批的订单,就做单元级柔性,把快换做好就行。你做100件一批的订单,再考虑线体级柔性。一步一步来,比砸钱上一个不中用的全柔性工厂靠谱多了。
柔性,本来就是给生产线留够调整的余量,不是一步到位建个完美的空中楼阁。适合自己的,才是能赚钱的。
