很多做生产线设计的中级工程师,提到智能防错第一反应就是加传感器、上视觉,觉得堆够了硬件就是做好了。我在机械加工行业摸爬快二十年,见过太多花了几十万做出来的防错系统,要么天天误判停线,要么该防的错一个没防住,最后沦为摆设。这都是我踩过坑攒出来的干货,都是能直接拿去用的东西。
别把智能防错做成传感器堆砌
三年前给一家商用车汽配厂做转向节生产线升级,客户说原来的防错不行,三个月错装了17件不同型号的毛坯,流到组装线才发现,赔了客户几十万违约金。我去现场一看,好家伙,工位上装了四个接近开关,支架焊得歪歪扭扭,接线乱得像鸡窝。
原来的设计是靠接近开关检测毛坯不同位置的孔位来区分型号,偏偏不同型号的毛坯轮廓差只有3mm,安装支架被机床震松个1mm,就测不准了。更扯的是,就算检测到错装,报警之后工人按个确认就能继续往下走,完全拦不住。
智能防错的核心从来不是堆硬件。是从工艺流程上把错堵死。错了,你就走不动。哪怕厂长过来,不把错件拿走,下工序动不了。
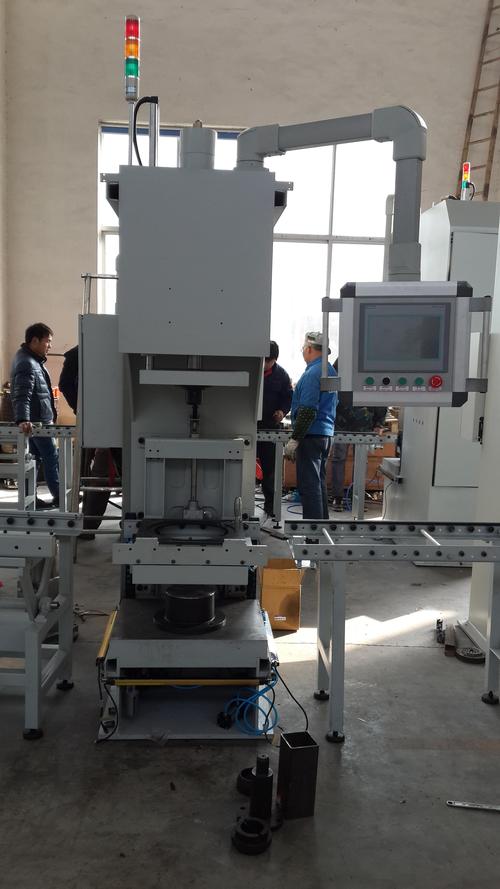
落地级智能防错的核心设计要点
说实话,做多了就发现,90%的加工线防错需求,根本不用上昂贵的3D视觉。选方案的核心,先看你要防的错差多大。
如果是不同型号工件的特征差大于5mm,优先用机械定位+激光位移传感器组合,成本不到视觉的十分之一,可靠性还高。我们当时给那家转向节厂改方案,就是在工位加了一个定位挡边,错装的毛坯放不进去,从根源上堵了错。需要测厚度差的工位,用一款量程10mm的激光位移传感器,精度做到0.01mm,完全满足要求,整套改下来才不到一万二。
要是特征差小于1mm,或者要防漏加工孔、螺纹,那上2D视觉就够了。这里要注意一个很多人踩的坑:现场切削液雾气大,千万别把镜头装在工位正上方,时间长了镜头起雾,准确率直接掉90%。最好加一个压缩空气吹扫,镜头斜着装,既不挡刀路,又不容易沾油。
安全等级一定要按ISO 13849-1标准选,防混料错装这种,选PL d性能等级就够,涉及人身安全的急停、防护门才需要PL e。我见过不少设计为了凑项目预算,硬生生把PL d改成PL e,成本直接翻了一倍,完全没必要。
哦对了,还有一个大坑我必须提:信号线一定要和动力线分开走,隔离距离至少30cm,我之前吃过一次亏,防错系统装好之后动不动误触发停线,查了三天才发现是10kW的主轴动力线干扰信号线,信号乱跳,误判成错件。那三天被生产主任追着骂,头发都掉了一把。
合格的智能防错,要过这几个硬指标
很多人问我,怎么判断一套智能防错做的好不好?别扯那些智能化、工业4.0的虚头,看三个硬指标就行。
第一个,平均无故障时间(MTBF)必须大于10000小时。现场多油多潮多震,杂牌传感器用三个月就坏,修来修去钱都够重新买一套了。选工业级的,哪怕贵一点,长期来看划算太多。
第二个,误判率必须低于0.01%。误判一件就是一次停线,一条满负荷的机加工生产线,停一小时损失至少三万块,一个月误判两次,一年损失就超过防错的投入了。我做设计的时候,哪怕把成本提高10%,也要把误判率压到红线以下。
第三个,必须对接MES系统,所有错件信息全可追溯。错了哪个工件,什么时候错的,错在哪个参数,一秒就能调出来。很多设计只做了停线报警,不存数据,出了问题还是查不出来,等于少了一半的作用。
不过话说回来,也不是指标越高越好,适合自己生产线的才对。我见过一家小加工厂,本来一年废件损失才十万,非要上五十万的智能防错系统,纯纯交智商税。投入产出比算清楚,比啥都重要。
智能防错说白了,就是把人容易犯的错,用机械和电气的逻辑给堵上。不是为了凑项目的智能化名头,就是帮工厂少赔钱,帮一线的工艺员、操作工少背锅。把简单的事情做对,比搞一堆花里胡哨的技术有用多了。
