摘要:本文结合机械加工领域的实际项目经验,拆解质量闭环管理落地的痛点、核心节点和容易忽略的隐性环节,给有一定基础的中级工程师提供可直接复用的实践参考。
前几年在商用车零部件厂待的时候,碰过一次挺大的质量事故。一百多件转向节发去主机厂,全退回来了。原因是模腔磨损导致的中心距超差,刚好卡在公差带边缘,出厂抽检没抽到,全错。亏了小一百万。差一点把整个年度的质量奖金都赔光!
当时翻了半个月记录,发现从模修到加工再到终检,每一步都填了表,都符合体系要求。可就是没人把终检发现的偶发超差,反馈回模修工序调整保养周期。所有人都在走流程,圈没闭起来。
为什么你做了SPC还是控不住质量?
说实话,我见过太多工厂,花了几十万上SPC系统,买了三坐标,做了检验规范,最后不良率还是降不下来。问题出在哪?
绝大多数人把质量闭环做成了“开环”。就是只做了前端控制和后端检验,没有把检验得到的数据,反向输入到前端的工艺、设计、设备环节做调整。等于你打靶只看靶子在哪,打完了不看弹着点调整准星,下次还是打偏。
就说刚才说的转向节的例子。原来的规则是,模具每加工1000件才强制修模。可实际生产里,不同批次的毛坯硬度不一样,磨损速度差两成都不止。固定周期修模,要么修早了浪费模具寿命,要么修晚了出批量不良。SPC数据天天更,存在系统里落灰,阈值报警了也没人跟进改工艺参数,这不就是摆看吗?
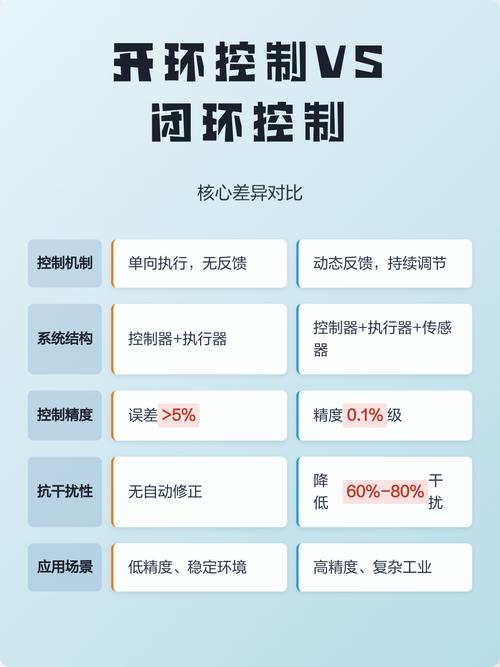
对吧?闭环的核心不是写流程,是让数据转起来。从输入到输出,再从输出回到输入,每一圈都要优化,才叫闭环。
机械加工质量闭环的核心节点拆解
按照GB/T 19001-2016对持续改进的要求,结合机械加工的场景,我把落地的核心节点拆成了四块,每一块都不能断。
第一块是数据采集,要够细。不是只记终检的尺寸,从来料的硬度、毛坯尺寸,到每工序的设备转速、进给量、切削温度,都要采。我们后来给转向针线做改造,每台加工中心都加了传感器,刀补数据自动上传,每加工20件,线边的测量机器人自动抽测三个关键尺寸,数据直接进MES。
第二块是异常触发,要准。设置分级阈值,比如关键尺寸偏差达到公差的1/3的时候,就触发预警,自动推给工段长,偏差超过1/2直接锁机,不许往下走。不像原来,超差了还能凑数放行。这个阈值触发机制,是闭环的核心开关,没这个,数据再多也没用。
第三块是根因分析,要落地。出了异常不能只罚操作工,要往回追,是毛坯的问题?还是刀具磨损?还是设计公差给的不合理?我们用5Why法往下挖,最后大多能追到流程或者设计的问题,不是人的问题。
第四块是整改验证,要闭环。找到根因改了之后,要跟踪至少三批产品的数据,验证改的对不对,有效就把新的参数更新到工艺文件里,全生产线推广,无效就重新分析。
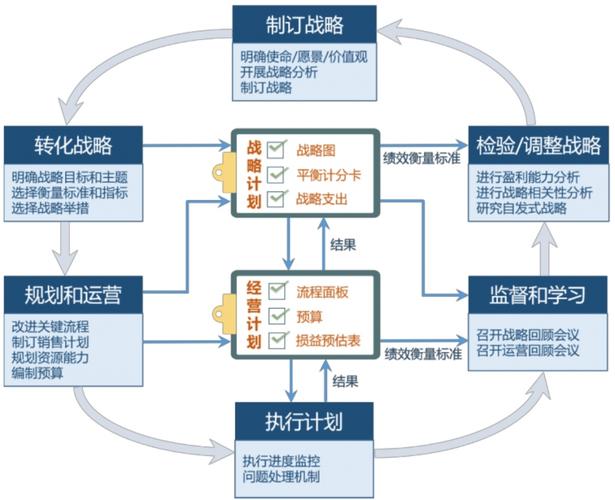
这套跑起来之后,我们那条线的转向节不良率从原来的4.2%降到了0.8%,一年省了大几百万的返工成本。真香。
落地时最容易忽略的隐性环节
不过话说回来,技术和流程都搭好了,还有一件事最容易翻车,就是人的激励。
我之前碰过另一件事,做输出轴的车间,上了全套闭环系统,还是出了批量不良。查下来,操作工早发现尺寸飘了,但是他当月产量差五十件,报异常要停线调整,完不成产量扣绩效,就瞒着,偷偷调了点补偿,最后一百二十件全废,返工花了二十多万。
懊恼得现在想起来都心疼。后来改了规则:只要操作工主动报异常,哪怕停线,也不扣产量绩效,及时找到问题还加奖。就这一条改完,半年下来主动报异常的次数涨了八倍,批量不良降了30%多。
还有很多人以为质量闭环只是生产端的事,不对。设计端也要闭环。新品试生产的时候,把试生产的所有不良数据,全返回给设计部门,优化设计参数。比如我们原来设计液压阀块,四个安装孔的位置公差给的IT6,实际加工就是难保证,废品率15%,试生产完把数据反馈回去,设计改成IT7,验证下来完全不影响装配和使用,废品率直接降到2%以下。这就是全链条的闭环,比只在生产端抠有用多了。
质量闭环从来不是挂在墙上的一套文件。它是改一点,跑一点,优化一点,慢慢滚起来的圈。只要每个节点的反馈能真正落地,就能少踩很多批量报废的大坑,省下来的钱,都是实实在在的利润。
