这不是讲空泛的理论,都是我在现场摸了十几年踩坑踩出来的干货,给有基础的中级工程师做参考,看完就能用。
多数工厂的故障诊断,还在做「事后救火」
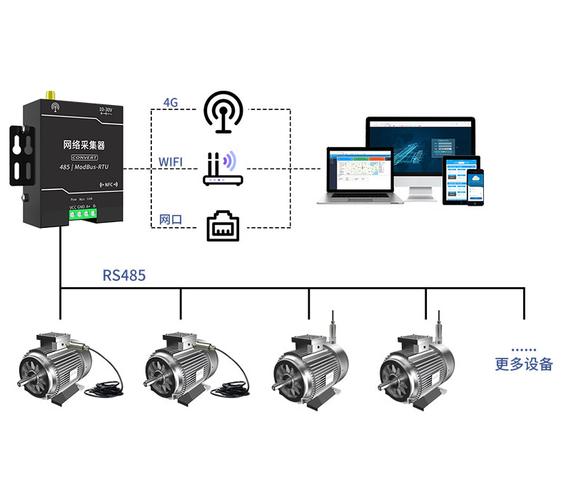
去年去南方一家汽配厂做技术支持,全厂三条冲压线,去年一年因为主轴轴承突发故障停了八次,一次停四小时,光产能损失就上百万。他们其实早就装了振动传感器,老板说那玩意儿就是个摆设。
为什么?测点全装错了地方。一半传感器吸在电机的防护罩上,另一半装在机座的油漆层上,测出来的信号全是噪声,根本看不到轴承的故障特征。
说白了,很多工厂上故障诊断,都是为了应付安全生产检查,或者跟风上数字化,根本没人沉下心把基础工作做对。坏了才修,修好了忘,下次接着坏。真的亏。
把基础做对,故障诊断就成功了八成
说实话,故障诊断没那么多玄学。不用动不动就扯深度学习、人工智能,先把三件基础事做好,就能解决现场80%的问题。
第一件,选对测点,按规矩来。按照ISO 10816-3:2009的要求,旋转机械的振动测点必须直接贴在轴承座的刚性部位,要打磨掉油漆和锈迹,传感器和被测面之间不能有缓冲层。如果是用磁吸固定,每隔三个月要检查一遍吸力,车间的油污和灰尘会慢慢让磁吸松动,信号衰减超过20%都是常事。
第二件,阈值别死卡标准。很多人拿到标准就直接把振动阈值设成4.5mm/s,那是给新出厂设备用的。一台运行了十年的齿轮箱,本身游隙就比新设备大一点,只要故障特征频率没有明显爬升,哪怕振动到5mm/s也不用慌。我们去年给一条12年的带式输送机改阈值,把固定阈值改成了相对基线的浮动阈值,误报率直接降了70%。
第三件,不要迷信AI。现在卖诊断系统的都吹AI能自动识别故障,准确率99%。那都是实验室干净信号里调出来的。车间现场什么情况?电机有谐波干扰,输送带本身有振动噪声,传感器飘一个点,AI直接给你报个转子不平衡,拆下来一看啥事没有。我们去年把现有系统改了一层规则过滤,AI出预警先过人工经验的特征筛查,不符合的直接过滤掉,误报率从32%降到了4%不到。
这些坑,我替你踩过了
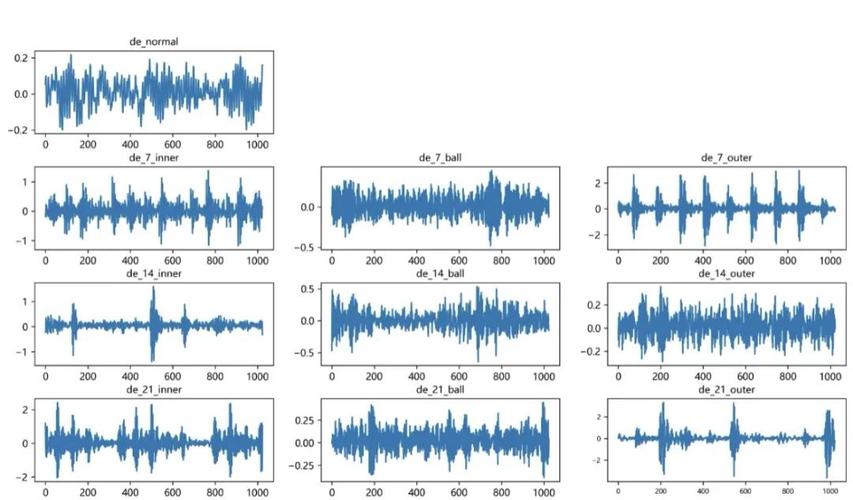
第一个坑,过度诊断。刚学故障诊断的新手,最喜欢对着频谱找峰值,看到一点点和故障特征对得上的分量,就说零件坏了。上个月我徒弟就干过这事,给风机轴承做诊断,看到内圈特征频率有个小峰值,非要拆下来换,拆下来测磨耗才0.01mm,远小于允许的0.1mm极限,又原样装回去,耽误了大半天生产,扣了当月奖金。
记住。故障诊断看的不是有没有峰值,是峰值有没有持续增长。一次测量的小峰值,大概率是干扰,连续三次测量同一个位置峰值涨了30%以上,那才要警惕。
第二个坑,只测振动,不管其他。很多人觉得故障诊断就是测振动,不对。齿轮箱磨损,油温会先涨,比振动出特征早半个月以上。润滑油里的磨粒分析,能比振动早三个月发现点蚀。去年我们厂的主减速机,就是油液分析发现磨粒超标,提前换了齿轮,避免了一次几十万的停机损失。要是只等振动出信号,早就出事了。
第三个坑,传感器选型乱选。测低频振动用了高频传感器,测高频冲击用了低频传感器,出来的信号全错。滚动轴承的故障特征频率一般都在几千赫兹,得用响应范围1Hz到10kHz的加速度传感器,别图便宜买那种几百块的速度传感器,根本抓不到早期故障。谁踩谁知道。
不过话说回来,哪怕你所有步骤都做对了,也不可能100%提前发现所有故障。设备本来就是慢慢老化的,故障诊断的核心目的,不是零故障,是帮你把维修安排在计划停机期,少亏点钱。
很多工厂一上来就追求完美,要百分之百准确,花了大几百万上系统,最后用不起来。不如先从关键设备入手,把基础的测点、阈值、数据积累做好,慢慢跑起来,再慢慢优化。比花冤枉钱强多了。
