上个月毕设预答辩,坐我对面的男生攥着鼠标,脸都憋红了。他做的自动化生产线改产项目,核心就是智能工装切换,前前后后改了三个月,还是卡在上机测试那一步。
我翻了他前三版建模,太眼熟了。几乎每个碰这个方向的学生,一开始都会走同样的错路。
学生最容易踩的坑:把“智能”做成“堆料”
一听到智能两个字,眼睛都亮了,伺服电机要加,视觉定位要加,自动锁紧机构要加,恨不得把整台设备堆成变形金刚。
这个学生也不例外。最初的方案里,光是定位模块就做了两套,一套机械定位一套视觉校准,切换全流程不用人工碰一下,看起来漂亮极了。算成本的时候傻了眼:整套工装切换机构的造价,是原有整条生产线的三分之一。换产时间倒是从25分钟降到2分钟,可中小厂老板根本不会掏这个钱。
核心误区从来都不是技术不够,是没搞懂我们到底要解决什么问题。
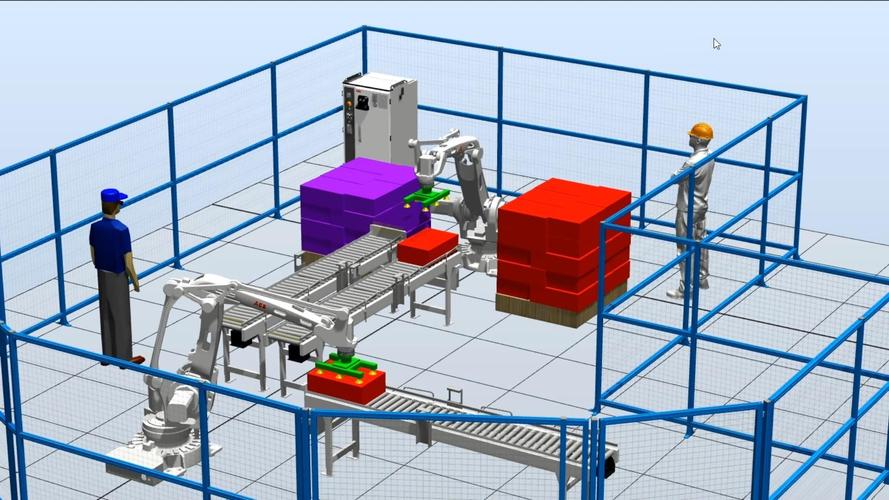
说实话,我见过太多做这个方向的设计,十个有七个把目标搞错了。智能工装切换不是为了拿奖,不是为了凑论文的创新点,是给现场工人解决麻烦的。原来换产要拧八个螺栓,四个人抬着工装对定位,调半天间隙,手都蹭破,这才是要解决的痛。
你整个全自动化,一套卖十几万,小厂一天换两次产,省出来的时间钱,十年都回不了本。有什么用呢?对吧?
很多人上来先找现成的模块化方案,往自己的课题里一套,就交作业了。根本不去看现有生产线留了多大空间,现有工装的底座能不能兼容,工厂的电工愿不愿意给你重新布管线。这些细碎的问题,才是卡死人的关键。
改了三版之后才想通:取舍比堆料重要一万倍
我让这个学生搬个凳子去实训基地,跟着老工人换了三次产,把每一步费时间的地方记下来,再回来改方案。
第一刀先砍了视觉定位。工件的公差要求也就0.2毫米,用带斜度的定位销自对准足够了,误差完全满足要求,干嘛要花几万块加视觉?一下子成本砍了三分之二。
第二刀砍了电动自动锁紧。换成了快插式钢珠锁紧机构,工人把工装沿着导轨推到位,“咔哒”一声就锁好了,解锁只要扳一下侧面的手柄,比电动锁紧省了一半空间,故障率几乎为零,还不用改原有生产线的气路电路。
那这还叫智能?很多学生都会这么问。
智能不是全自动化,是把最麻烦的步骤省掉。原来换工装要对定位、拧螺栓、调间隙,半个小时。现在推到位锁好,两分钟搞定,这就够智能了。你非要加个自动推送自动解锁,对工厂来说只是多了一个可能坏的零件,没有任何额外收益。
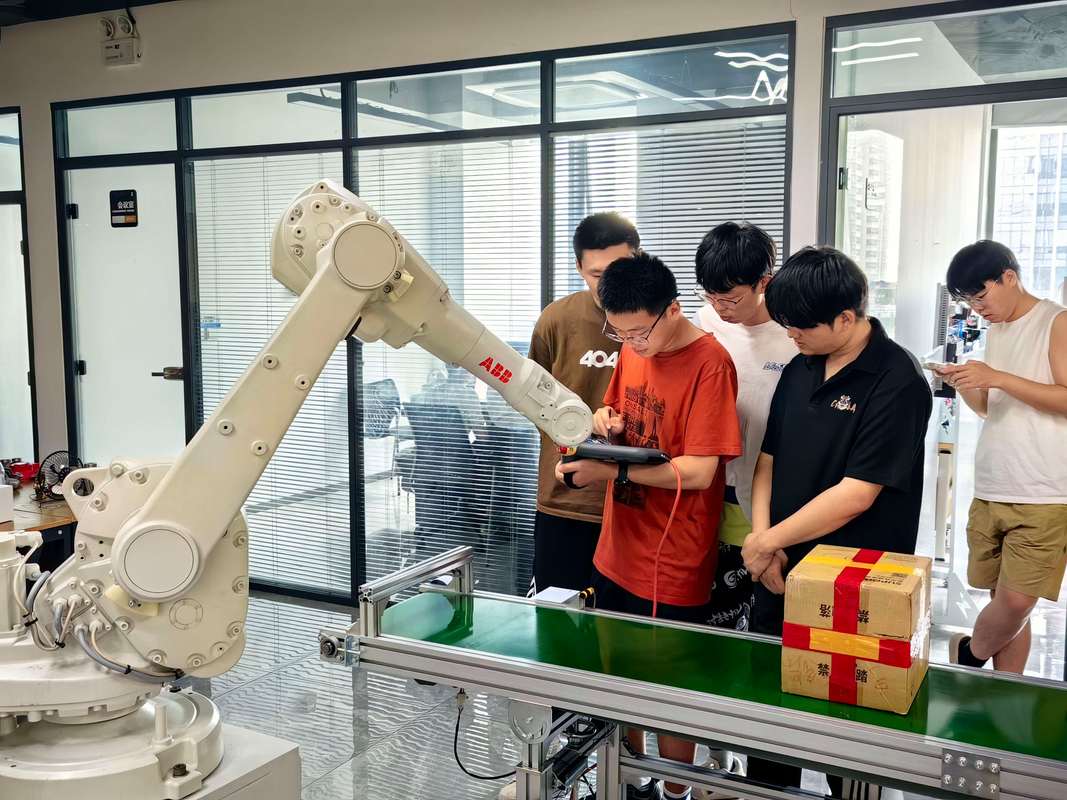
不过话说回来,取舍的时候也纠结过。比如那个定位销的斜度,一开始做了15度,后来试的时候发现对不准,改成5度又拿不下来,前前后后磨了五根样件才试出合适的斜度。还有底座的标准化,一开始只做了当前产品的适配,后来才想到,所有换产的工装都要共用同一个底座接口,不然下次换产品还是要拆底座,等于白做。
改到第三版的时候,整个方案的成本只比原来的普通工装高了一千二百块,切换时间从25分钟降到1分40秒,老师傅上手试了一次,当场就说这个能用。
课堂上我改了大纲:把需求放在设计前面
这件事之后,我把机械设计课程里智能工装这部分的大纲彻底改了。原来的顺序是:先讲工装结构,再讲切换机构,最后讲自动化改造。
现在反过来。第一节课直接把学生拉去车间,找老工人聊天,让他们自己去记,换产的时候哪一步最累,哪一步最费时间,哪一步最容易出问题,把痛点列出来,再回来想方案。
效果好得出乎意料。上个月有个小组做小型加工中心的快换工装,没用什么高大上的技术,就是做了统一的基准底座,加了手动快锁机构,还加了个磁吸的定位辅助,切换时间从原来的18分钟降到2分半,成本只加了不到一千,现在实训基地的师傅做小批量加工都用这个方案。
很多人提起智能工装切换,都觉得要全自动化,要无人化,要上各种先进算法。其实在绝大多数制造现场,根本不需要那么复杂。我们要做的,就是把工人从拧螺栓、对定位这些重复麻烦的工作里解放出来,花最少的钱,解决最痛的问题。
我每次给学生改设计,都会说这句话:别想着把所有好东西都堆上去,能砍就砍,砍到只剩解决核心问题的部分,那才是好设计。
现在那个卡了三个月的学生,这周要正式答辩了。昨天给我看了最新的样机,现场试切了三个工件,精度完全达标。他说原来做设计以为要追求完美,现在才知道,会取舍比会堆料重要太多。
可不是嘛。做机械哪有什么完美的设计,适合需求的,就是最好的。
