你见过批量出货前因为外观漏检赔出去几十万的场景吗?去年在珠三角那家做3C结构件的客户现场,我亲眼见过一整批十万件出货的笔记本中框,因为三个不到0.5mm的崩边漏检,整批召回。赔进去的物流加返工费,刚好够上三套智能视觉复检系统。
摘要:结合多个工业现场落地案例,梳理智能视觉复检的应用定位、选型误区和工程落地要点,给准备上线该工位的工程师提供可直接参考的实操经验。
为什么智能视觉复检不是初检的简单重复
很多工厂管理者刚接触这个概念的时候都问过我同一个问题:我初检已经用了智能视觉,为什么还要再加一道复检?
答案其实很简单。
初检天生就有盲区。
多数在线初检工位,卡着产线节拍走,为了速度牺牲识别冗余。CNC加工后的工件刚出料,表面带着切削液雾渍,工位本身有机械振动,相机位置被工装卡死,只能拍固定角度。那些出现在斜面、边缘、卡扣内侧的小缺陷,大概率会被反光或者振动模糊掉。
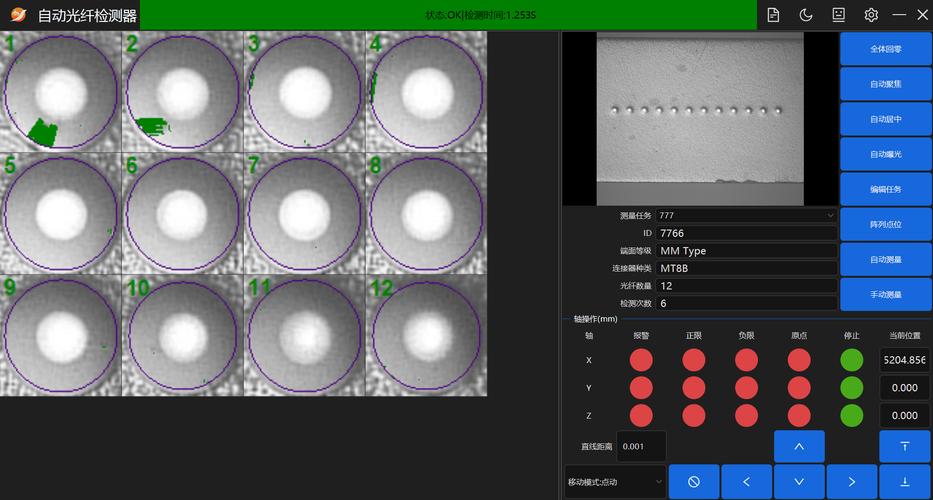
智能视觉复检,放在下线清洁之后,工件已经完成吹干、清屑,工装可以多轴转动,相机从多个角度补拍,就是为了抓初检漏过的那千分之几的异常。
初检的KPI是不挡产能,能把大缺陷挑出来就合格,行业平均漏检率一般控制在0.3%左右。复检的KPI是零漏检,哪怕节拍慢个1-2秒,总比出货出问题砸牌子赔钱强。定位完全不一样,根本不是重复投资。
智能视觉复检的核心选型坑:我踩过的三个雷
第一个雷,盲目堆相机分辨率。
很多人选设备,开口就要8K、12K相机,觉得分辨率越高越能抓小缺陷。说实话,我早年也这么干。前年给汽车密封条做复检项目,一开始上了12K线阵相机,单张图像的数据量翻了三倍,处理时间直接跟不上产线节拍,产能掉了12%,客户差点让我拆走。
最后换成两个4K面阵相机侧拍,只覆盖密封条的两个边缘缺陷区,成本降了六成,检出率还涨了两个百分点。GB/T 39116-2020《智能制造 机器视觉检测系统 技术要求》里写得明明白白:最小缺陷尺寸至少覆盖4个像素就满足检测要求,多出来的分辨率都是浪费,还白白拖慢速度。
第二个雷,直接用初检的缺陷模型跑复检。
这个坑真的痛。去年有个客户的项目,图省事儿,把初训好的初检模型直接导进复检设备,结果误检率冲到15%,每十个工件就有一个被判定为可疑,工人要停下来翻找缺陷,嫌麻烦干脆直接放行,等于设备白装。
为什么?初检的样本都是带切削液、在线工位环境的,复检工件是清洁后的,负样本的特征完全不一样。最后重新标注了2000张复检场景的样本,重新训练,误检率一下压到0.8%,才顺利验收。没人会跟你说这个。
第三个雷,一种光源打全场。
做钢化玻璃表面划痕复检的那个项目,客户一开始听厂商推荐用了同轴光源,结果10μm左右的浅划痕直接被玻璃本身的晶纹盖住,根本分不出来。换成斜射环形冷光源之后,缺陷对比度直接提了三倍,原来找不出来的划痕一清二楚。
不过话说回来,也不能怪设备厂商瞎推,很多客户自己就觉得越贵越高配越好,对吧?
落地必须抠的工程细节
很多设备装完不好用,不是算法不行,是工程细节没做到位。
第一个细节,分拣逻辑要分层,别只分OK和NG。复检出来的异常,要分严重缺陷直接进报废箱,可疑缺陷自动跳去人工复判工位,而且必须自动把缺陷区域放大框出来,让工人一眼看到。我见过好几个项目,工人复判还要自己拉图找缺陷,十分钟看不完一百个,效率还不如原来人工全检,最后设备干脆被闲置了。
第二个细节,一定要加自动标定模块。产线天天跑,振动大,半年下来相机位置偏移个0.1-0.2mm太正常,原来刚好能拍到的缺陷位置,偏移之后就出了视野,漏检率直接往上冲。加个自动标定,每天开机拍一次标定板,算法自动修正坐标,这个功能加起来成本不到一千块,能省你一年两次上门调试的几万块服务费,太值了。
第三个细节,别忘了环境温度补偿。工业车间夏天控制柜里能到五十度,相机CMOS的热噪会涨两三个分贝,原来设好的缺陷阈值就不对了,我早年六七月份遇到过一次,误检率突然翻了四倍,查了三天才找到问题,就是热噪搞的鬼。要么给相机加个小散热片,要么让算法加个热噪动态补偿,花不了多少功夫,能省大麻烦。
现在国内工厂上智能视觉的越来越多,九成以上只做了在线初检,复检这块还是靠人工抽检,漏检风险一直悬在头上。我接触过的做了智能视觉复检的工厂,不到一年都收回了成本,客户投诉降了八成以上,漏检索赔基本绝迹。
把最后一道关把住,这点投入,真的划算!
