为什么多数工厂的生产链路死活通不起来
很多人说就是没钱上系统,不对。我见过年产值五个亿的工厂,各部门用的系统还是十年前买的单机版,数据导来导去全靠文员打字,错一个数字就是一堆麻烦。也有刚砸了几百万上了新ERP和PLM的工厂,照样卡。核心问题是什么?部门墙不是技术墙,是信息墙。设计只管能不能满足性能,不管你工艺能不能做,采购能不能买到料,生产能不能排上程。工艺只管按图编工序,不会提前跑到设计那边说你这个公差定不合理我做不了。采购只管按BOM买料,BOM错了我就买错,锅不在我这。
说实话,我见过最多的情况就是,一张图从设计到生产,要改三四轮,每改一轮都要重新走一遍流程,少则两三天多则一周,赶交期的时候全公司熬夜加班,其实都是在为之前的信息不通买单。我去年接触的一家做新能源电池结构壳的工厂,原来设计部每月出二十张新图,平均有七张要到工艺环节改尺寸,采购已经下的料只能堆在仓库占地方,光呆滞料一年就要吞掉近15%的项目利润。你说疼不疼?
生产链路业务打通协同的核心不是系统,是人跟信息
很多厂商卖方案,上来就说要全链路数字化,要上云要中台,听着很唬人,落地根本不是这么回事。机械制造的生产链路打通,核心要先拉通两个东西:第一个是设计公差与工艺能力的前置协同,要符合GB/T 4854-2003《产品几何技术规范(GPS) 公差标注》的通用要求,设计在定公差的时候,就能直接查到本厂现有设备的加工能力区间,工艺工程师能在设计阶段就介入修改,不用等出图了再改。比如我们之前做汽车底盘控制臂项目,设计一开始给的销轴孔形位公差是0.02mm,按原来的流程,设计完直接扔工艺,工艺说我厂只有普通镗床,达不到这个精度,要外协磨,单件成本涨32块,一万件就是三十二万,还得延误两周交期。打通协同之后,工艺提前看了设计方案,直接提了修改意见,把公差放宽到0.05mm,完全满足整车的性能要求,成本直接降下来,交期也稳了。
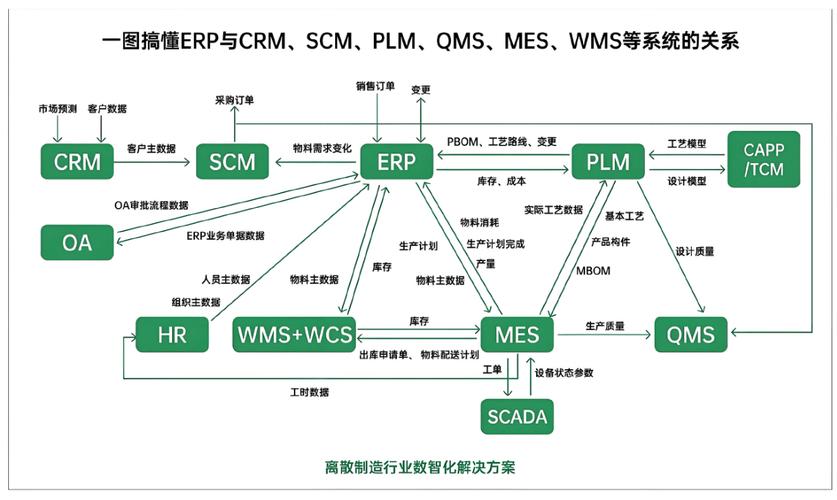
第二个要拉通的,就是BOM数据从设计到采购到生产的实时同步。很多工厂改了设计,BOM不更新,采购按旧BOM买料,生产按旧BOM领料,最后做出来的东西不对,全得废。打通之后,设计改一毫米,BOM自动更新,所有部门同时收到提醒,根本不会错。不过话说回来,不是说买个系统就能解决所有问题,很多工厂系统买了,用不起来,就是因为没改流程,原来怎么干还是怎么干,系统只是变成了一个新的存文件的地方,该不同步还是不同步。
三个踩出来的坑,给各位提个醒
第一个坑,上来就搞全链路覆盖,不肯试点。很多老板一听说打通协同好,直接砸钱全公司上,要求所有项目所有部门都要用,结果大家用不惯,抵触,最后慢慢就变回原来的工作方式,系统成了摆设。我一般给客户的建议都是,先挑一个经常出问题的产品线跑三个月,跑通了看到效果了,大家尝到甜头了再推,阻力小太多。
第二个坑,只拉通数据,没理清楚权责。原来设计出问题设计背锅,现在工艺提前参与了,出了问题算谁的?没说清楚,最后出了事互相甩锅,协同反而变成了内耗。这个一定要提前说清楚,谁拍板谁负责,信息共享不代表责任乱摊。
第三个坑,跳过一线操作人员。很多企业做协同,都是设计、工艺、采购几个部门领导坐办公室聊,忘了车间里的车工、焊工、调试师傅才是最清楚现场问题的人。上次江苏一家做工程机械结构件的工厂,把焊接工人的变形量经验放到了设计前置协同里,原来设计下料留的余量总是不对,工人每次要手工修边十几分钟,现在设计直接按照工人给出的变形量留余量,单件加工时间省了12分钟,一条线一天多出8件货,一年多赚小两百万,这就是一线信息的价值。
生产链路协同,说穿了就是少点部门墙,多点提前量,少做返工活,少亏冤枉钱。很多工厂天天喊降本增效,其实把信息打通了,把该提前说的话提前说了,降本增效的空间就出来了。不比你盯着工人抠那几分钟加班有用多了。
