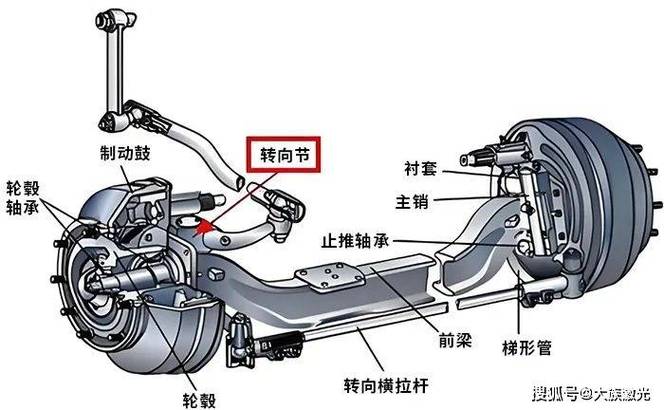
不少制造工厂一提全链路追溯,第一反应就是上昂贵的自动化系统,应付客户审核完事。我去年在江浙一家做汽配转向节的新厂蹲了三个月,从零搭起全链路管控体系,踩的坑攒出来的经验,比书本上的理论有用一百倍。
别拿单点追溯骗自己,全链路要卡的是「断点」
什么是断点?就是两个相邻工序之间,没有把工件的标识关联起来。
那家汽配厂一开始只在热处理和终检工位打了二维码,出了质量问题查一半就卡壳。去年初一批韧度不合格的转向节流到了半成仓库,查到粗加工工序就断了——谁也说不清这批料是哪一班浇铸的,哪台机床加工的,刀具是不是到寿命了没换。最后只能整批报废,小一百万的货直接回炉,老板心疼得吃了三天泡面。
按照GB/T 30146-2013《公共信息标识 追溯对象编码规范》的要求,每个追溯单元在全链路每个节点都必须有唯一关联标识,不能跳工序。很多工厂图省钱省事,跳过了锻压、粗加工这些前置工序不打码,那不是全链路,那是半截链路。出了问题找不到根,要你追溯有什么用?
我见过太多工厂,为了过IATF16949审核,随便找两个工位装个扫码枪就敢说自己做了全链路管控追溯。审核员一走,系统直接落灰。真出了事,该懵还是懵,该亏还是亏。
落地选型的权衡:别迷信全自动,适合产能才对
那家汽配厂一开始老板拍板,要上全自动化视觉打码绑定系统,一条线下来小两百万,已经找好了供应商要签合同。我给拦住了。
他们家做转向节是多品种小批量,每月换七八次产品型号,全自动打码工位换型的时候要调相机位置、改打刻参数,每次调两个多小时,本来产能就吃紧,这么一折腾,每月至少少出三天货,亏的钱比系统钱还多。
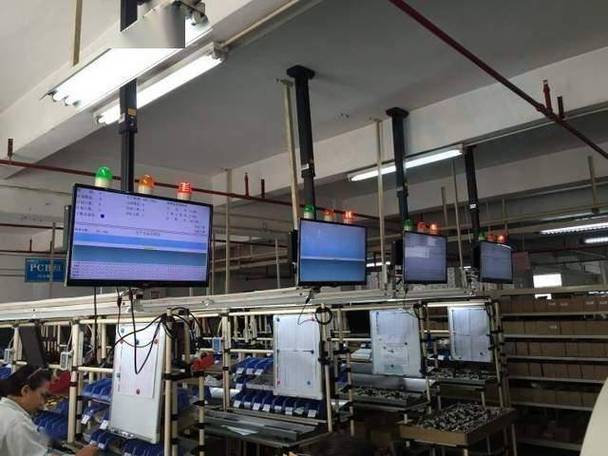
说实话,适合中小批量生产的方案,反而是半人工绑定。每个工序出口放个千把块的PDA,工人做完活扫一下上工序的码,系统自动绑定本工序的设备编号、人员工号、工艺参数,换型根本不用调任何硬件,改一下系统里的产品参数就行,总成本才不到二十万,是全自动方案的十分之一都不到。
这里说一个人人都会踩的坑:不要贪多,只存关键特性参数。很多人选系统的时候,要求把所有数据都存进去,什么设备电流、环境温度、润滑油标号全存,存了一年多从来没调出来过,反而把服务器卡得要死,查一次追溯数据要等十分钟。我的经验是,只存影响产品质量的核心参数:热处理存炉温、保温时间,粗加工存刀具编号、进给量,剩下的无关数据,一概不存。省存储,还省查问题的时间。
还有标识选型的坑,普通纸质二维码别往高温高油的工序放。我之前见过一家热处理车间用纸质标签,两个月下来一半的码被油烟熏花了,扫不出来,整个追溯系统直接变摆设,几十万打了水漂。热处理这种恶劣工况,一定要用激光打刻的金属二维码,按照ISO/IEC 15459-2014的标准选码制,打刻深度不低于0.1mm,用十年都不会花。
全链路管控追溯的核心价值,从来不是应付审核
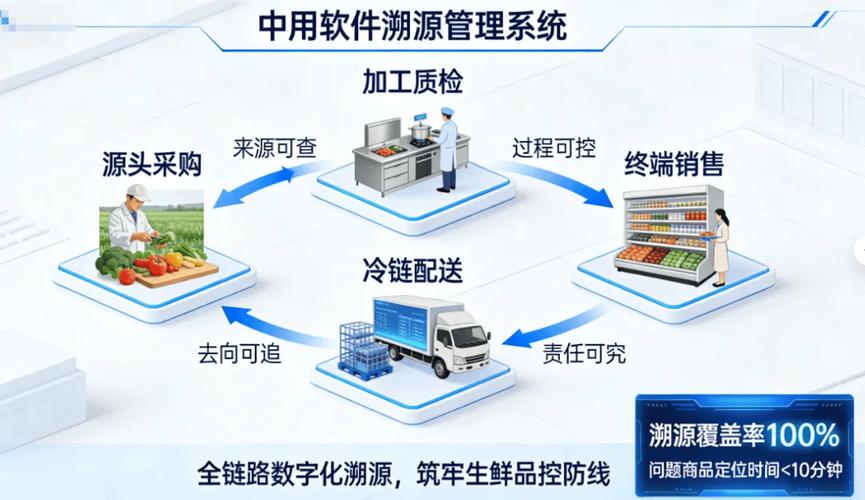
很多工厂做追溯就是为了拿证过审,做完就扔在一边,太浪费了。全链路攒出来的数据,是挖不完的金矿。
那家汽配厂上线半年之后,我们拉了三个月的全链路数据分析,发现三号锻压机出来的工件,后续探伤的不合格率比其他机床高2.3个百分点,查了才发现,这台机的模具磨损速度比经验值快30%。原来换模周期定的是180件,我们改成120件换模,不合格率直接掉了两个百分点,一年下来省了八十多万的报废成本,早就把做追溯的钱赚回来了。
还有一次,一批精加工尺寸超差,扫追溯码一看,全都是同一个夜班同一台机床同一个师傅加工的,一查才知道,师傅换产品的时候输错了切削参数,没人复核。后来我们加了个规则:改完切削参数必须扫码确认参数和工件绑定,再也没出过类似的错误。
别忘了把供应商来料批次和你的工序码绑定。那家汽配厂上半年碰到一批钢材含硫量超标,靠着全链路追溯,只用召回了127件用到这批料的成品,要是没有追溯,只能整批召回三千多件,光是物流和人工就要赔十几万。
全链路管控追溯,核心不是你用了多贵的设备,多牛的系统。核心就是把每个工序的断点接上,每个工件都能从原材料源头追到成品出库,出了问题能精准定位,还能从数据里挖出隐藏的浪费。玩对了,它是帮你赚钱的工具,不是摆给客户看的花瓶。
