摘要:本文分享自动化复合加工工作站设计落地中的实际经验,针对中级工程师关心的选型、调试问题,结合真实项目案例拆解常见坑点,给出可直接复用的参数规范,避开厂商营销陷阱。
什么场景才需要上自动化复合加工工作站?
别看见同行上了你就跟着上。很多工厂踩的第一个坑,就是为了自动化而自动化。
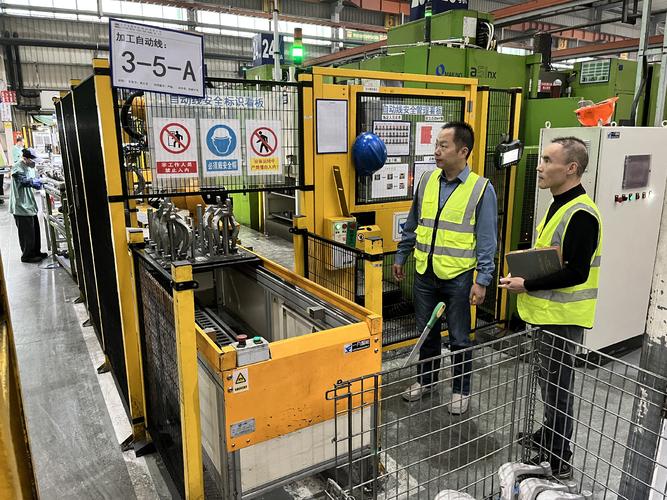
前两年给一家汽车零部件供应商做项目,他们原来生产乘用车转向节,工艺路线是锻打→粗车→转立加铣端面打中心孔→转磨床精加工,三次装夹三次找正,每次装夹至少丢0.02mm精度,转序每天要花两个多小时,车间一半空地堆的都是在制品。
这种场景,上自动化复合加工工作站就是真救命。一次装夹完成全部工序,精度直接稳住,转序的时间和在制品全省了,产能直接翻了一倍还多。
说实话,不是所有加工场景都适合。小批量多品种,每天换三四次活,节拍算下来还没换夹换刀时间长,不如拆成单机自动化划算。
你得先算过程能力。按照GB/T 19001的过程控制要求,原有工艺的CPk要达到1.33以上,上复合加工才有意义。要是原来单机CPk才刚过1.0,复合之后只会把误差放大,根本出不了合格活。
核心结构的选型权衡:别为无用参数买单
很多集成商卖设备,上来就堆高端参数,价格翻几倍,大半参数你根本用不上。
先说床身。现在不少厂商吹整体大理石床身精度高,那是给高精度坐标磨床用的啊!复合加工要车铣联动,粗加工冲击力动辄几千牛,大理石抗冲击性能差,价格还是灰铸铁的三倍,犯不上。我就见过一家厂踩坑,做锻坯粗车复合,不到三个月床身就出了微裂纹,最后整块换掉,花了几十万。
讲个通用参数,高强度灰铸铁整体铸造,两次去应力时效处理,布氏硬度控制在180-220HB,足够应对90%以上的复合加工场景,稳定性一点不比大理石差,成本还低一大截。
再说主轴和动力头。很多人选铣削动力头,盯着最高转速买,觉得越高越好。你做粗加工锻坯,要一万二千转干嘛?最高转速六千转的铣头,刚性比一万二的好两倍,价格还便宜一半,完全够用。刀库也是同理,一套复合工艺最多用到12把刀,你装24把刀位,不仅换刀时间变长,故障率还涨了三成,纯纯浪费钱。
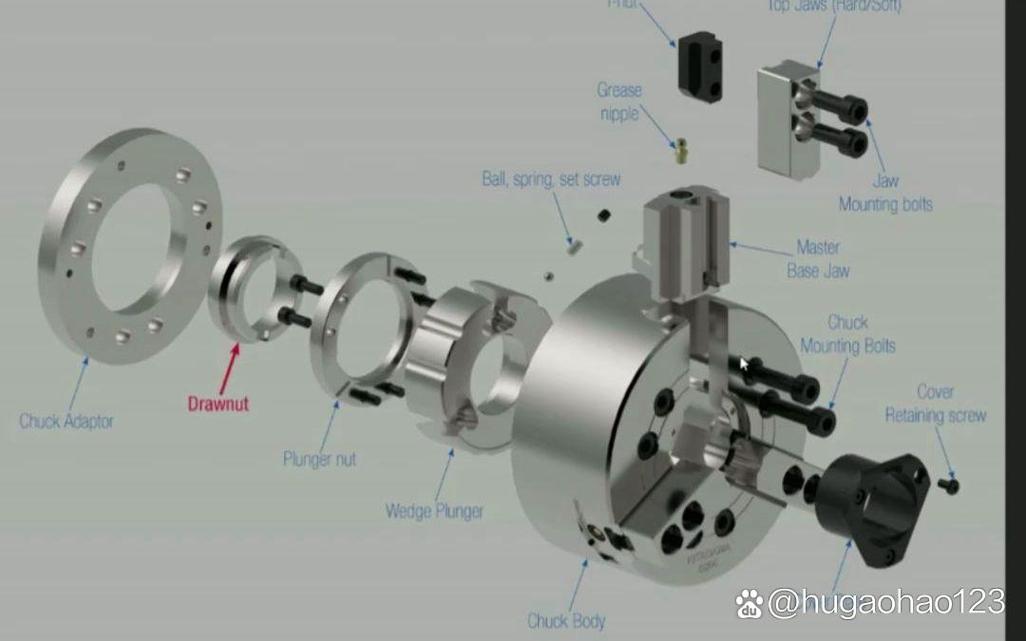
装夹系统才是核心。自动化复合加工的核心优势就是一次装夹完成全工序,装夹精度直接决定了成品精度下限。做轴类回转体零件,我现在选型只选带端面齿锁紧的液压定心卡盘,重复定位精度要稳在0.005mm以内,国产头部品牌现在就能做到,不比进口差多少,性价比高很多。要是做箱体类零件,直接上零点定位系统,别贪便宜用普通平口钳,重复定位精度差一个数量级,白瞎了复合加工的优势。
不过话说回来,自动上下料的传动机构,别选同步带的。我早年图便宜选过,用了一年就跑偏,重复定位精度从0.01mm掉到0.05mm,根本没法用。现在只要行程超过1米,我直接上齿轮齿条硬轨,虽然初期贵一万多,五年不用调,算下来成本反而更低。
落地调试最容易踩的三个隐形坑
第一个坑,热变形。别不信,我第一次做项目就栽这了!早上开机试活,尺寸全对,公差给的0.05mm,每个都卡在中间,完美。连续干四个小时批量,下午一检,全部偏了0.02mm,差一点就超差,五十多件坯子差点全废了。
后来怎么解决?复合加工连续运行,主轴温度升10℃,床身不同位置的温差就能让主轴偏0.01mm以上。现在我设计的时候,提前给床身加内部冷却管路,主轴箱体做对称结构抵消变形,要求客户开机必须空转预热十五分钟再干活,再也没出过这个问题。提前设计花不了几千块,等装完再改,十万都打不住。
第二个坑,动态干涉。很多人做布局,只看静态位置的间隙,不跑动态运动轨迹,尤其是带B轴摆动的五轴复合,特别容易出事。车削完刀架转位,B轴摆过来,正好和上下料机械手撞上,一下就撞废一把进口刀,运气不好主轴都要撞坏,几万块就没了。现在我不管多急,都要用仿真软件跑三遍全轨迹,花一天时间总比撞机强。
第三个坑,排屑。这个真的太容易被忽略了。复合加工既有车削的长铁屑,又有铣削的碎铁屑,排屑槽坡度不够,铁屑就堆在卡盘周围,要么粘在工件定位面上,装夹的时候直接顶偏,精度错好几个丝,要么刮伤导轨面,留下永久损伤。现在我设计排屑槽,坡度至少做15度,冲屑口直接对着卡盘底部,加定时自动吹屑,每天下班吹十分钟,别嫌麻烦,出问题清理一次就要大半天,耽误生产。
最后说句实在话,自动化复合加工工作站不是什么高大上的玄学,核心就是贴合自己的工艺需求,别追厂商吹的高端参数,把每个不起眼的小细节想在前头,就能做出来稳定能用的设备,帮你真真切切提产能降成本。
