摘要:很多工厂车间看起来设备先进、产能拉满,一到交付就掉链子,大部分问题都出在跨工位跨岗位的协同缝隙里。本文结合十余年一线机加工车间的整改经验,讲透实际落地的坑和可直接复用的方法,适合现场工程师、车间管理者参考。
我见过最多的坑:工位墙就是信息墙
去年在长三角一家给商用车做配套的机加工厂做技术整改,亲眼见他们总装线因为前道加工的缸体定位孔偏差0.18毫米停线1小时40分。调度、加工班长、质检组长在车间吵得面红耳赤。扯来扯去,没人认账。
加工说下料给的毛坯本身就偏,下料说铸造留的余量不对,质检说我只检关键尺寸,这个定位孔是过程尺寸,不在我的检验清单里。对吧?每个岗位都守着自己的一亩三分地,超出岗位职责的信息,多一个字都不会写,多一句话都不会说。
说实话,很多工厂上了几十万上百万的MES系统,还是解决不了问题。为什么?工人嫌填信息麻烦,系统要求的字段都是给管理层看的,真正要跨工位传递的异常信息,反而没有地方填。就算有地方填,工人也懒得填,多一事不如少一事。
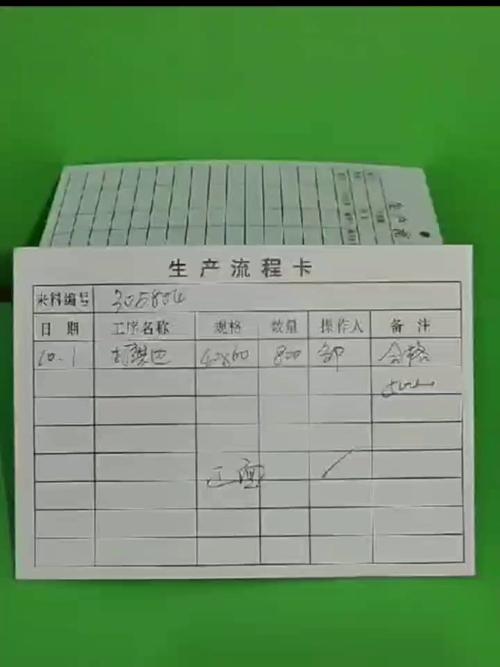
这种情况不是个例。我跑过不下二十家制造车间,小到几十人的汽配厂,大到上千人的重工厂,八成以上都有这个问题。工位之间那道一两米的流转区,就是信息的鸿沟。跨岗位的协作,比如工艺员调了参数,只告诉自己对口的工位,隔壁工位不知道,做出来的零件全错,批量报废的事我都见过三起。
落地不是搞大系统,是改规则补缝隙
很多老板一提到协同,第一反应就是砸钱上软件。我见过最离谱的,一个两百人的车间,花八十万上了协同管理系统,最后变成了每天给领导填报表的工具,工人该怎么干还是怎么干,说白了就是摆设。想想都懊恼。
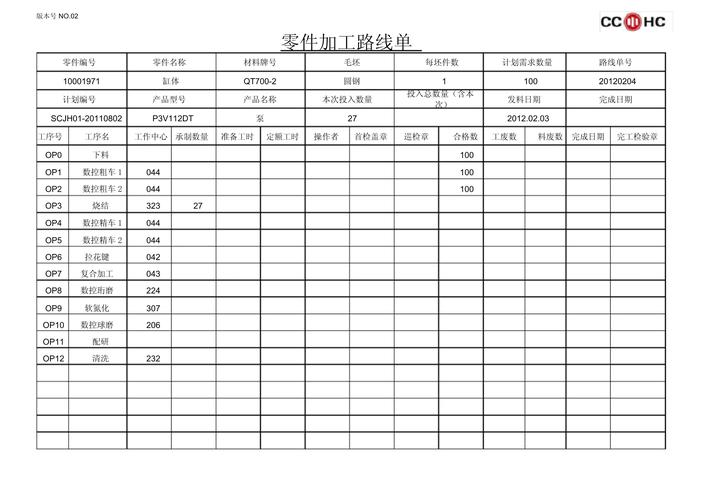
真正能落地的协同,从来都是先改规则,再补工具。我们当年给缸体车间改协同的时候,第一步就是把每个工位转出必须带的3项信息焊死在流转卡上:第一,本工位原材料/半成品的来源批次号;第二,本工位出现过的异常记录(哪怕只是微小的撞刀);第三,本工位关键尺寸的实际偏差值,不是只写合格不合格。
跨岗位的要求更细,比如加工和质检,质检检出不合格,必须在不合格标识上写清楚偏差的具体位置和数值,不能只盖个不合格章就完事。就这么改了一个月,你猜效果怎么样?原来每月因为跨工位信息不清导致的停线,平均11.8小时,改完之后降到2.7小时。真的惊喜。
这里插一句专业的,按照AIAG-VDA的PFMEA通用标准,其实跨工位信息传递偏差本身就是必须识别的过程风险,标准里明确要求,这类风险的严重度要评为S≥6,必须制定对应控制措施。很多工程师做PFMEA的时候,直接把这一项跳过,只写设备故障、操作失误的风险,这不就是捡了芝麻丢了西瓜?
不过话说回来,规则改了之后,配个简单的数字化工具才有用,不用贵,就是在现有MES里加几个必填字段就行,工人扫个码就能填,几秒钟的事,不会增加多少负担。
持续提效的核心:把协同变成每个人的自觉
规则定了,工具加了,怎么才能一直维持下去?靠罚款吗?不对,罚多了工人反而抵触,更不配合。我们当时改的考核逻辑,很简单:你在本工位检出上一个工位的问题,不扣你钱,还给你发50块的异常检出奖;如果问题从你这里流出去,被下一个工位检出,你扣20,下一个工位得50。
就这么一个小改动,工人的积极性完全不一样了。原来半成品转过来,直接开工做,现在转过来第一件事就是核对上一个工位的信息,检查有没有问题。原来总装工位每月要处理前道遗留问题8到10起,改了之后,每月只有1到2起,大部分问题在涂装之前就堵住了。
还有一个小做法,我强烈推荐。每天早会抽10分钟,每个工位出一个代表,只说昨天碰到的跨工位问题,当场定解决人解决时间,不用走层层审批。很多小问题,当场说开了,当天就能改,拖到走流程,拖一周,小问题变成大故障,损失早就出来了。
结论:车间跨工位跨岗位业务协同,从来不是什么高大上的数字化概念,就是把每个流转的缝隙填上,把该说的信息说清楚,把该落的责任落明白。不用砸大钱搞花架子,从一张流转卡改起,就能拿到实打实的提效成果。
