国内大半机械加工车间搞数字化升级,都绕不开一个尴尬的问题:设备连了网,大屏转得欢,真出了质量问题要追溯,还是要翻一堆皱巴巴的纸质记录,找来找去要么缺页,要么字迹模糊,全凭当事人回忆。我在这个领域摸了快十年,踩过的坑够装一箩筐,今天就把从设计到落地的实料掏出来。
为什么传统作业记录管不住?
去年给珠三角一家做汽车底盘结构件的工厂做升级,进厂第一天我就被吓到了。车间墙角堆了半人高的工艺记录本,黄的黑的全是油印,每一页都歪歪扭扭填着工时、参数。车间主任跟我吐槽,上个月出了三批尺寸超差的活,客户要追溯,翻了三天记录,同一个工序三个操作工填的开工时间差了快两个小时,谁对谁错根本扯不清。
很多工厂上数字化,眼都盯在设备OEE、整体产能这些宏观指标上,忘了最基础的一件事:作业全流程的每一个节点,从领料、下料、粗加工、热处理、精加工到终检发货,每一步的人、机、料、法、环数据都要准确留痕。缺了这一层,所有的数字化分析都是无根之木。你连当时用的哪批刀具、主轴转速调了多少都不知道,还谈什么工艺优化?
系统核心模块的设计取舍
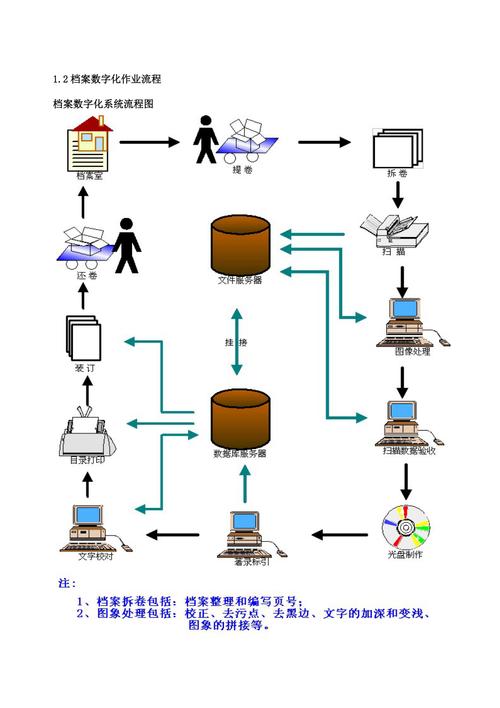
一开始做需求调研,客户说要把所有数据都存下来,一个落不下。我直接给否了。真那么做,别说操作工扛不住,存储成本一年就能顶掉半个项目预算。我们最后定的核心逻辑,说穿了就是一句话:自动采集优先,节点触发记录,最小必要录入。
怎么落地?举个例子,操作工扫码领完料,投料节点自动触发,系统自动把材料批号、炉号、操作工ID、投料时间全部存进数据库,不用填一个字。加工过程中,刀具补偿调整、刀具更换,设备PLC直接把数据推送到系统,自动留痕。只有首件检验的尺寸、异常情况的原因,需要操作工点两下大按钮选择,整个过程不超过10秒。
数据存储我们也做了拆分,设备产生的时序参数比如主轴温度、振动,存在时序数据库里,压缩比高,查询快。业务信息比如批号、人员、检验记录,存在关系型数据库里,方便关联追溯。整个系统的可追溯能力完全符合GB/T 39116-2020《智能制造 能力成熟度模型》三级要求,客户过IATF16949审核的时候,一次就过了,这点确实挺争气。
落地最容易踩的三个隐形坑
说实话,这个系统看着简单,真落地到处都是坑。我挑三个最容易踩的给大家提个醒。
第一个坑,过度采集。刚做第一个项目的时候,我们图周全,把主轴振动数据每100毫秒存一条,不管加工还是待机。结果不到一个月,1T的固态就满了,服务器天天告警,我当时头都大了。后来改了规则,只有在加工工序的时长范围内才采集存储,待机、换料的时候直接停存,一下子省了90%的存储空间,成本直接降下来了。不过话说回来,该存的一个不能少,关键工序的工艺参数必须按行业要求留存十年以上,这是硬标准,偷不了懒。
第二个坑,忽略一线操作工的使用体验。一开始我们做PAD端的录入界面,为了放更多信息,按钮做的很小,结果操作工戴着沾满切削液的手套,根本点不准,三天两头漏录,合格率连80%都不到。后来我们全部改成半个巴掌大的按钮,每个操作最多两步,字体调到至少16号,漏录率直接降到3%以下。你不替一线的人着想,人家就不给你好好录数据,最后系统就是个摆设。
第三个坑,追溯查询做复杂了。最早版本的查询界面,要选车间、机床、时间、操作工、批号五六个条件,出一个完整的追溯报告要十分钟,质量部的同事天天吐槽。后来我们改了,只留一个输入框,扫工件二维码或者输批号,一键出来所有记录:从哪批材料来的,谁加工的,每一步的参数是多少,谁检验的,热处理炉号是多少,全部列清楚,一秒出结果。这才是真的好用。
那个东莞的客户,上了系统之后,去年年底出过一次客户投诉,说某个零件的硬度不对。质量部的小姑娘从接到投诉到调出全套记录,一共花了12分钟。换了之前,至少半个月,还不一定能说清楚。这个反差,就是这个系统真金白银的价值。
数字化从来不是做给老板看的大屏,是解决实际问题的工具。数字化作业全流程过程记录管理系统,核心不是记最多的数据,是记对的数据,在需要的时候能快速拿出来。少搞点花里胡哨的噱头,多蹲两天车间听听一线的需求,做出来的东西才真能落地,真能帮工厂赚钱。
