上个月实训楼清地方,翻出来一堆旧设备,扔了可惜,用着闹心,索性拉出来改工位。
一开始改就是为了填坑
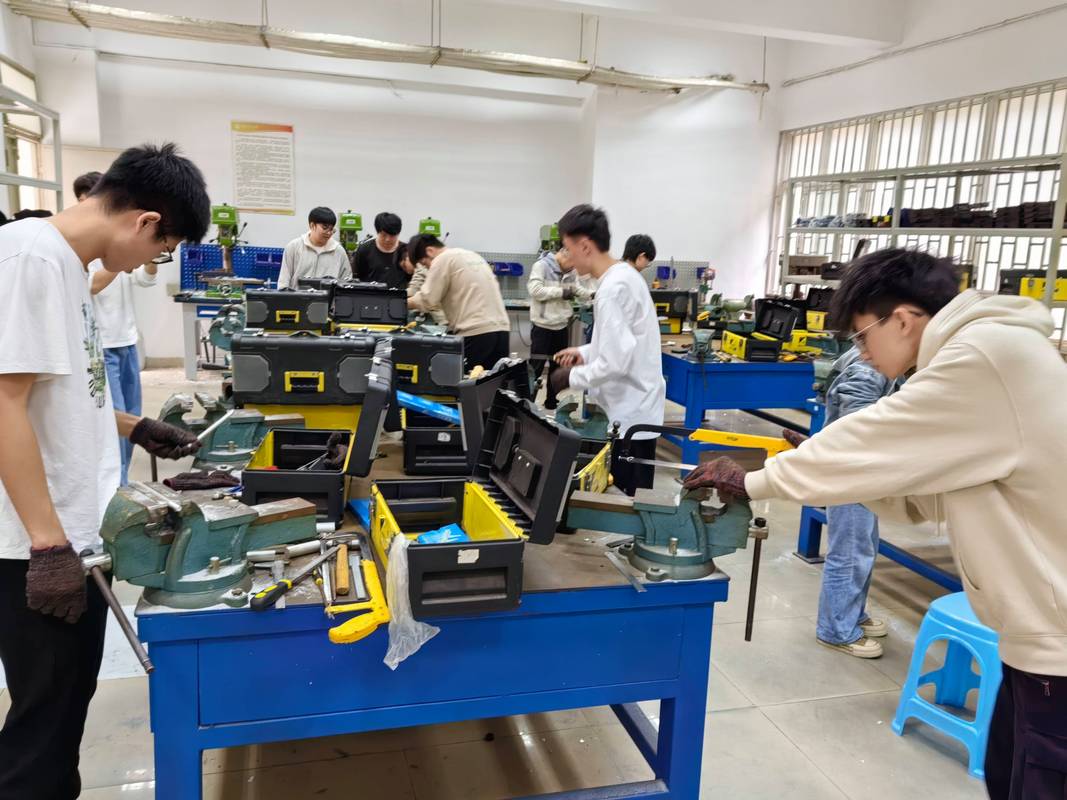
原来的实训工位都是按单工序划的,一块地方放铣床,一块放钻床,另一块放磨床。学生做个完整零件,铣完要抱着毛坯跑五十米去钻,钻完再跑五十米去磨,一半时间耗在路上。
还有的学生刚摸顺一台设备的操作手感,换工位就得重新适应,上次有个班做小型支撑件,一半人超时交不上作业。
系里要腾地方开增材制造实训,旧工位占着坑,不改不行。找供应商问现成的柔性工位,报价吓死人。买不起。只能自己改。拉着两个做毕设的学生,拆了旧工位的边角料,攒着改。
改到一半踩了三个没人提的坑
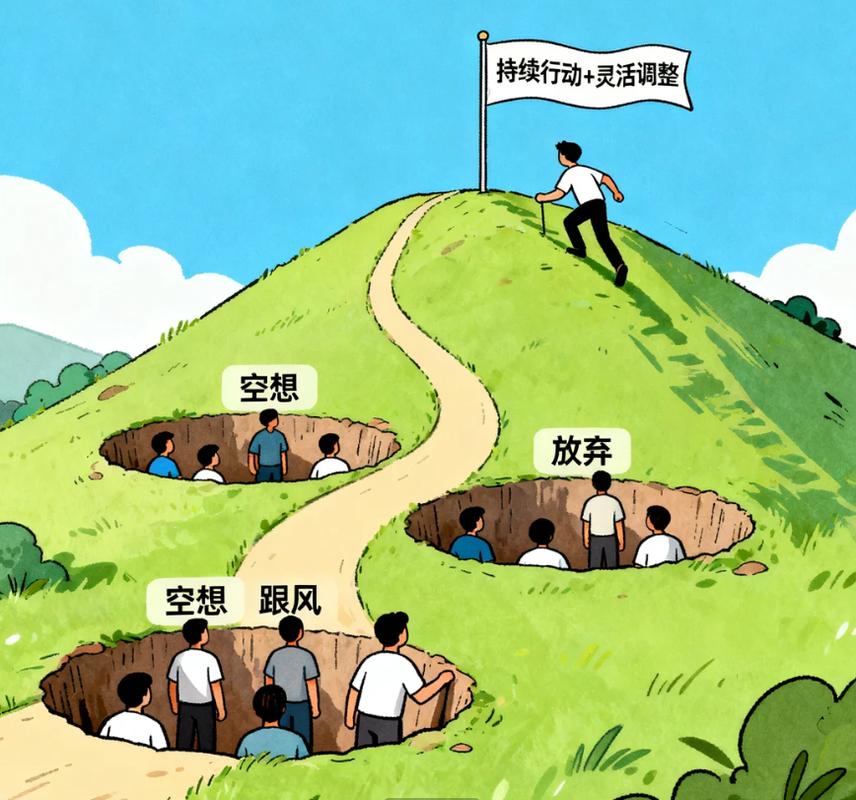
第一个坑,滑轨选重了。一开始怕设备晃,特意选了25mm的重型线轨,装完才发现,学生推不动,要两个人拽着挪,本来要提效率,这下更慢了。后来换成16mm的轻型线轨,加了个带弹簧的锁止手柄,调好位置按一下就锁死,一个手指头就能拉动,刚好。我们工位最大的台钻也就一百多斤,稳得很,不会晃。
第二个坑,走线没考虑移动。原来每个工位单独走墙线,改复合之后,三台设备挪来挪去,电缆拖在地上,学生天天踩,不到一周绝缘皮就磨破了,查安全的时候查出来,当时吓出一身冷汗。后来改了伸缩式拖链线槽,把所有动力线控制线全都塞进去,跟着拖板一起动,用到现在快半年,线一点事都没有,也没人绊倒了。
第三个坑,定位不准。一开始想靠滑轨刻度对准就行,结果铣完外形挪去钻孔,差了十几丝,孔直接打偏,半班学生的零件废掉。后来改了方案,在底板上预开好定位孔,每个工序位置装两个定位销,拖板推过去一插销,误差直接控制在两丝以内,学生闭着眼都能对准。
说实话,改到这里才醒过神,很多人说柔性就是要自动移位、程序控制,那是工厂量产用的,我们教学工位要啥自动?只要学生能在一块地方干完从毛坯到成品的全流程,换个产品换套工序十分钟就能调好,那就够了。
不过话说回来,要是一开始就想清楚这些坑,能省一周的时间,当时拆了装装了拆,三个坑踩完,人都瘦了两斤。
最后定型的方案,没用到啥高科技
整个改造算下来,核心就四件事,都是顺手改的,没搞花里胡哨的东西。
第一,原有地面不动,省了打地脚重新灌水泥的钱,把原来分散的单个设备基础,换成一块整体的铸铁平台底板,滑轨直接锁在底板上,精度够,找平一次能用好多年,还不用动原来的地面布局。
第二,分固定区和移动区,量具、台钳、辅助工具都放在固定的操作区,所有加工设备都装在移动拖板上,用的时候拉到操作区跟前,用完推回侧边停放,占地面比原来三个单工位少了三分之一,刚好腾出来一块空地放两台3D打印机,完美。
第三,安全全靠笨办法,每个拖板都装了限位断电开关,挪位置超了范围直接断电,操作区装了可折叠的亚克力防护挡板,做铣削的时候拉起来挡切屑,不用的时候折起来靠在墙边,不占地方。
第四,留足扩展空间,底板上预开了一整排的定位孔,低年级做简单零件只用两个工位,高年级做复杂装配件,最多能拼四个移动工位,不用重新拆改布局,十分钟就能调好。
改完四个工位,跑了一个学期的实训,学生上手时间比原来多了一倍,原来来回跑的时间都省下来练工艺了。上次做减速器端盖实训,原来两个半小时才能做完,现在一个半小时就能交活,剩下的时间还能给学生讲不同工艺路线的优劣,比原来光赶时间强太多。
成本说出来你不信,四个工位全部改完,连买材料带人工,花的钱还不够买一个现成的成品柔性工位,我们系经费本来就紧,这样改刚好能解决问题。
原来我们总说,教学要跟上新东西,就得等经费,等采购,其实很多时候,把现有资源攒一攒改一改,就能给学生省出更多动手的空间,这就够了。
