很多做金属成型的工程师,提到精密构件要么选锻造要么选压铸,往往会把挤压铸造放在边角位置。其实不是这个工艺不好,是大多数人没摸透它的脾气,踩两次坑就不敢用了。我做了快十五年金属成型,经手的挤压铸造项目不下三十个,今天就把干货掏出来。
挤压铸造到底适配什么场景
很多人搞不清挤压铸造和压铸、锻造的边界。压铸是高速高压充型,速度快,但气孔率高,不能热处理,强度上不去。锻造是固态变形,强度高,但复杂形状做不了,成本能翻几倍。挤压铸造呢?它是低速充型,高压凝固补缩。刚好卡在两者中间。
我们最早用它做新能源汽车的铝合金转向节,要求抗拉强度不低于320MPa,屈服不低于200MPa,还要批量控制成本在50块钱以内。一开始试过压铸,气孔率超了3%,热处理直接鼓泡,报废。试过锻造,单件成本快120,根本没法批量用。最后试了挤压铸造。
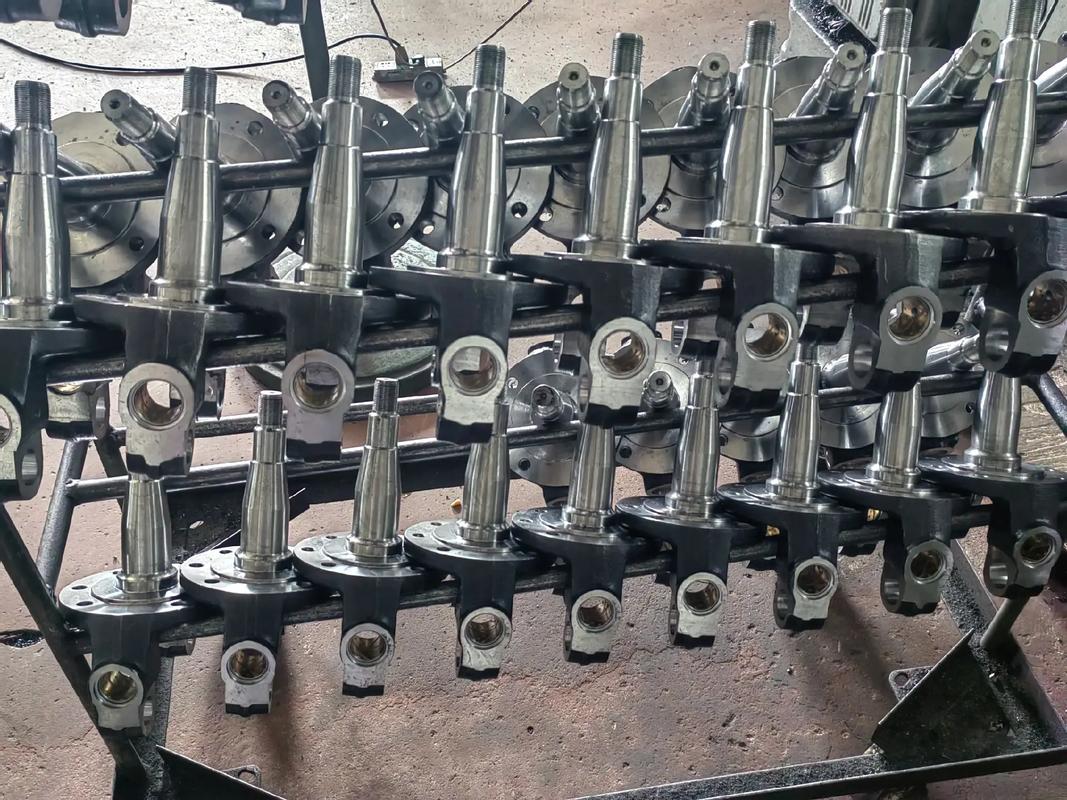
出来的试样抗拉到350MPa,气孔率不到0.5%,单件成本刚好压到48块。从那之后我就对这个工艺刮目相看。说实话,它不是什么万能工艺,但对那些强度要求中等、形状复杂、还要控制成本的结构件,它真的是不二之选。行业里通用的成型参数,挤压铸造一般用50~100MPa的凝固压力,充型速度控制在0.5~1m/s,远低于压铸的10~50m/s,这就从根本上减少了裹气,也就少了气孔。
工艺设计最容易踩的三个坑,全是我们交过学费的
第一个坑,浇口照搬压铸设计。压铸浇口要薄,用来增速,挤压铸造浇口的作用是补缩,必须做厚。我们五年前做一个铝制水泵壳体,一开始图省事,照搬同尺寸压铸件的浇口设计,浇口厚度只有2.5mm,结果开模后批量检测,三分之一的件在厚壁位置有肉眼可见的缩孔。然后把浇口加到8mm,保压时间延长5秒,不合格率直接降到0.3%以下。那批之前做的废件,堆在仓库占了快半亩地。亏惨了。
第二个坑,盲目追求高压力。很多人觉得,压力越高补缩越好,没错,但压力超过模具和型芯的承受极限,就是灾难。我们三年前做带内腔的镁合金通讯基站外壳,用了砂芯,本来设计压力是70MPa,新来的工艺员觉得不够,加到130MPa,结果保压的时候直接把砂芯压碎了,金属液钻进砂芯缝隙,整批500件全部报废,连模具都挤变形了,修模花了十几万。
第三个坑,保压时间算错。保压不是越长越好,也不是越短越好。得按铸件最厚的位置算,一般是每1mm壁厚保压0.5~1秒,太厚的话,浇口先凝固了,保压再久也传不到中心,白给。
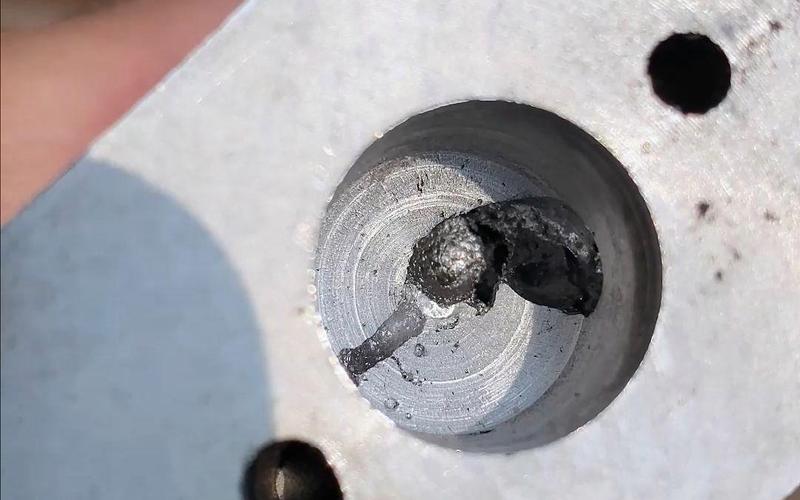
这些坑看起来都是小事,真踩进去,就是几万几十万的损失,做工程的,哪次进步不是交钱交出来的。
挤压铸造的新应用方向,值得关注
最近几年,挤压铸造又火起来了,为什么?新能源汽车要轻量化,很多结构件刚好卡在挤压铸造的舒适区。半固态挤压铸造现在做得很多,把金属加热到半固态再成型,流动性更好,缺陷更少,强度还能再提10%左右。
还有一个玩法,就是和3D打印结合,用3D打印做复杂砂芯,然后做挤压铸造,小批量定制复杂构件,成本比整体机加工低太多了。去年我们接了一个航空液压阀体的小批量订单,一共10件,要求强度够,内腔流道复杂,原来整体机加工,一件要8万,加工周期20天,还容易废。我们用3D打印打印树脂砂芯,然后做挤压铸造,毛坯出来后只加工配合面,一件成本才1.8万,3天就能出毛坯,强度完全符合要求,公差还能达到GB/T 13914-2013规定的CT7级,比普通砂型铸造高两个等级,完全满足使用要求。
不过话说回来,别听厂家吹挤压铸造能包打天下,它也有明确的边界。壁厚超过100mm的大件,压力传不到中心,还是会出缩孔,不如用模锻。壁厚小于2mm的薄壁件,充型困难,还是压铸更靠谱。选对工艺比什么都重要。
挤压铸造不算什么新工艺,诞生快一百年了,但国内真正用好它的厂子真不多。很多人要么没听说过,要么踩一次坑就放弃。其实只要摸清楚它的脾气,选对适配场景,避开那些常见的坑,它就能给你带来意想不到的收益——成本降得下去,性能提得上来,刚好卡中现在很多精密结构件的需求。
