摘要:本文结合十多年一线塑性成形工艺开发经验,梳理温锻工艺的核心优势、实际生产中的常见踩坑点,以及项目选型的权衡逻辑,所有内容都来自我参与过的近二十个量产项目,没有空话套话。
为什么产业界现在重新重视起温锻
早在上世纪六十年代国内就有温锻的研究,但是一直没铺开。为什么?之前控温技术不行,成本下不来。
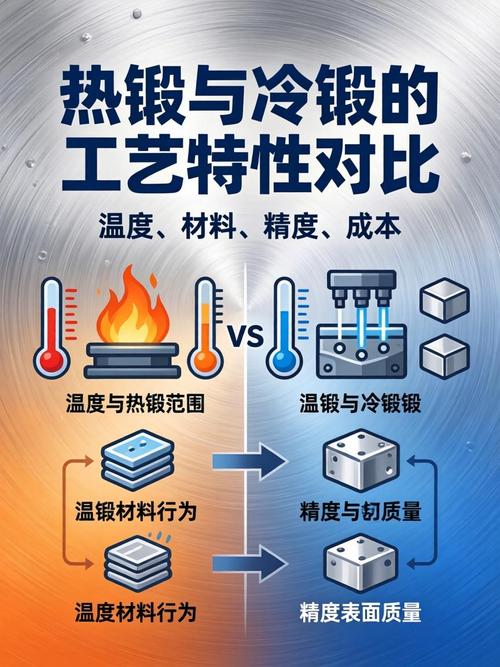
冷锻精度够高,能做到IT6-IT7,后续几乎不用机加,但变形抗力太大,做个强度高点的碳钢,变形力能飙到1000MPa以上,普通模具钢顶不住,设备吨位也要翻番,成本直接起飞。
热锻呢?变形抗力小,大零件也能做,但是温度超过再结晶温度,氧化脱碳严重,尺寸公差也就IT10-IT11,余量留的大,后续机加工费钱,还浪费材料。
温锻刚好卡在两者中间。温锻的定义是坯料在再结晶温度以下、室温以上完成塑性成形,对于大多数常用结构钢,温度区间刚好卡在700℃-850℃这个范围。变形抗力只有冷锻的1/3到1/2,精度比热锻高两三个公差等级,完美补了两者的缺口。
说实话,之前我也觉得温锻是个鸡肋工艺,直到十年前给一家车企做转向节量产项目,被逼着试了一次,才发现真香。之前用热锻,机加工余量单边留2mm,一个零件浪费近一斤钢材,后来改温锻,余量只留0.8mm,一个零件省出好几块钱成本,一年几十万件,算下来能省几百万。
不过话说回来,温锻也不是万能药。它的优势摆在那,坑也摆在那。
核心工艺控制点:全是踩坑踩出来的经验
第一个坑,温度控制。不是只要把坯料烧到区间里就完事了。
很多新手做工艺,只要求坯料温度到750℃-800℃,模具完全不管。你想啊,几百度的坯料放到常温模具上,接触位置几秒就能掉一百度,变形抗力直接飙升,局部应力超过模具的抗压强度,直接裂给你看!
我当年第一个项目就是这么翻的车。第一批试模,生产到第117件,凸模圆角直接崩了一块。惊得我连夜扎在车间调参数。后来给模具做了内置循环水冷通道,把模具温度稳定控在150℃-200℃之间,凸模寿命直接从120件涨到5000件以上。
对了,坯料加热优先选中频感应加热,加热快,控温准,误差能稳定在±20℃以内,氧化层厚度不到0.1mm,几乎不影响精度。千万别图便宜用箱式炉慢烧,加热两三个小时,氧化层能到半毫米,精度直接报废。
第二个坑,润滑。温锻的润滑要求比冷锻热锻都苛刻。温度摆在这里,普通冷锻用的皂化润滑,到六百多度直接分解失效,热锻用的纯石墨,附着力不够,变形的时候容易蹭掉。
现在量产最稳定的方案,是坯料先做磷化皂化处理,模具每次生产前喷涂水基石墨润滑剂,间隔控制在每3-5件喷一次,既能降摩擦,又能给模具辅助降温,亲测有效。我见过有人为了省润滑成本,换成机油加石墨,结果模具磨损速度翻三倍,反而更贵,得不偿失。
项目选型怎么权衡,别乱跟风
什么零件适合上温锻?其实很好判断。
你要做的零件重量在0.1kg-10kg之间,尺寸精度要求比热锻高,变形量超过冷锻允许的极限,批量又比较大,比如汽车的变速器齿轮、转向节、半轴,手动工具的扳手、螺丝刀坯,还有骨科植入物的钛合金坯件,这些场景都非常适合。
成本怎么算?很多人一听到温锻要加控温设备,就说成本高,其实算全流程账,根本不是这么回事。温锻一般可以一次成形,省去冷锻需要的多次预锻退火工序,变形力小,设备吨位可以选小一号,模具成本也低,后续机加工余量又小,省下的钱远超过你前期在控温设备上多花的投入。
举个例子,我们之前做的1.2kg汽车半轴锻件,热锻的全流程单件成本是18块,温锻做下来是15.6块,单件省2.4元,一年二十万件就是四十八万,差不多一年就能收回改工艺的投入。划算不划算,一眼就能看出来。
当然,如果你的零件精度要求很低,本来就是粗锻件,那完全没必要凑这个热闹,老老实实做热锻就行。温锻的精度优势发挥不出来,就是浪费成本。对吧?
温锻不是什么新鲜的黑科技,其实是个被低估了几十年的老工艺。这些年随着中频感应加热技术的成熟,模具钢性能的提升,它的优势越来越明显。对于想要平衡锻件强度、精度和成本的工程师来说,真的是个非常棒的选项。多试一次,说不定能给你省出意想不到的利润空间。
