辊锻,锻压圈里好像一直是个配角的存在。大部分项目里,它只负责给模锻做个预制坯,完事就退场。真的是这样吗?我干了快二十年锻压工艺,踩过辊锻的坑,也吃过辊锻的红利,今天跟大家唠点实打实的东西,给想要用好这个工艺的朋友提个醒。
别只把辊锻当制坯工序用
说实话,我刚入行那会也觉得,辊锻不就是拍扁拔长个料坯吗?有什么技术含量?直到十年前接了一个商用车转向节的降本项目,甲方咬死了要减重15%、生产成本降8%,我一开始按着老路走闭式模锻,算下来材料利用率才61%,飞边料扔了小半块,成本根本打不住。
那时候单位的退休老总工回来帮忙,看了两分钟图纸就说,为啥不用辊锻直接成形受力杆部?我那时候一下子愣住了,原来还能这么玩。
辊锻本质就是坯料在一对相向旋转的锻辊型槽里做连续的逐次塑性变形,和传统模锻比,变形分散,总变形力只有模锻的1/5到1/10,同吨位设备能做更大的零件。而且连续出料节拍快,稳定下来一分钟能出8到12件,模锻开一次锤才出一件,效率差了快三倍。
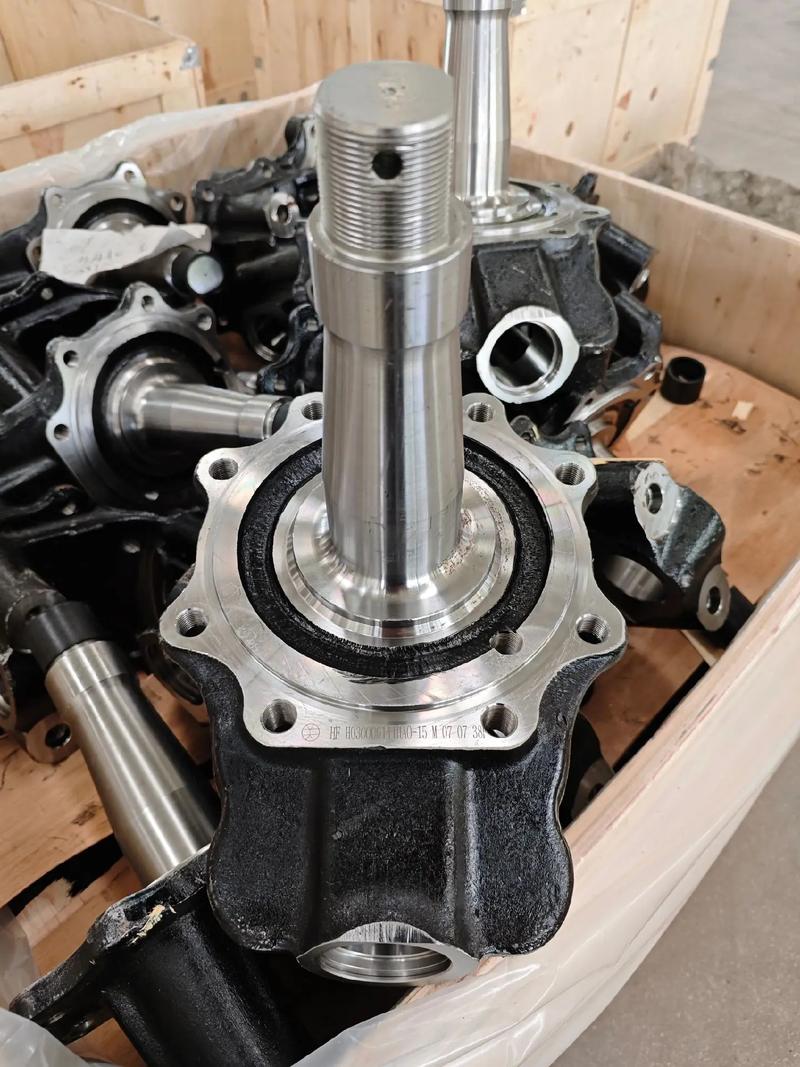
那次项目做完,材料利用率直接干到86%,刚好满足甲方的降本要求,我才明白,辊锻哪里是配角,明明就是长轴变截面零件的天选工艺。之前有个年轻同行不信邪,硬把1米长的叉车货叉放到模锻里开坯,废了三批料才回头改辊锻工艺,亏了小几十万,说起来都头疼。
辊锻模具设计的几个血泪踩坑点
做工艺,绕不开模具设计,辊锻模具的坑,我敢说90%的中级工程师都踩过至少一个。
第一个坑就是收缩率瞎放。好多人做热锻做习惯了,不管什么都放1.5%收缩率,直接往模具上干。我告诉你,错得离谱。辊锻的锻辊一直通冷却水循环降温,工作温度一般不会超过150℃,坯料出辊的时候温度降得比模锻快得多,收缩率根本没那么大。
按我们多年实际生产的经验,符合GB/T 15055-2018公差要求的放法是:碳素钢辊锻,尺寸小于100mm的部位放1.2%就够,尺寸大于300mm的部位才放1.5%,就这还得看你的实际生产节拍,节拍慢温度降得多,还得再减0.1%到0.2%。我那批因为收缩率放错废的料,现在还在单位仓库角落堆着当警示呢。
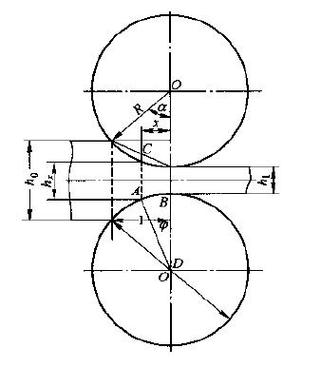
第二个坑就是前滑值直接抄教材。我见过太多人设计的时候直接套教材给的5%经验值,结果出来的锻件长度差一大截。前滑值哪是固定的?它和摩擦系数、咬入角、锻辊直径直接相关,我之前做货叉项目的时候,按5%算,出来的锻件整整短了12mm,整批报废。后来实测,我们用的φ600平辊,摩擦系数0.3,咬入角18度,实际前滑才2.1%。
给大家一个行业通用的计算公式,别偷懒,算完一定要打样实测:
S = (RΔh/D)(1 – f2/(2Δh/R))
式里S是前滑值,R是锻辊半径,Δh是本次辊压的压下量,D是坯料原始厚度,f是摩擦系数。这个公式算出来的误差能控制在0.5%以内,比瞎抄经验靠谱多了。
第三个坑就是侧壁斜度照搬模锻。好多人模锻做惯了,开5度斜度就直接用在辊锻上。辊锻脱模靠的是锻辊旋转的离心力,不是顶杆顶,5度斜度根本不够,卡模卡到你怀疑人生,不出一百件,型槽侧壁就被刮得坑坑洼洼,模具直接废了。一般浅型槽开7度,深型槽最少开10度,这个是底线。不过话说回来,斜度也不能开太大,太大了材料浪费,后续加工余量上去,反而违背了辊锻降本的初衷,这里的平衡得自己慢慢摸。
什么时候选辊锻才划算
辊锻好是好,但不是什么活都适合接,我也吃过选错场景的亏。
首先看批量。批量小于1000件的活,别碰辊锻。辊锻模具的加工难度比模锻高,开模成本本来就高,小批量根本回不了本。我之前接过一个军工的小项目,一共才200件,客户非要用辊锻,最后算下来单件成本比模锻高了三倍,大家都尴尬。
长轴类变截面零件是辊锻的甜区。转向节、连杆、剪刀片、叉车货叉,这些零件,截面沿着长度方向变化大,辊锻逐次变形刚好能匹配,材料利用率轻松做到85%以上,比模锻高20个点,现在原材料涨价涨得这么狠,省材料就是赚利润。要是短块类复杂型腔零件,那还是交给模锻吧,辊锻发挥不了优势。
还有就是设备选型,我亲眼见过一个新厂子踩大坑,选辊锻机只看公称压力够不够,不校核扭矩,结果咬入大坯料的时候直接闷车,烧了主电机,花了二十多万修,半个多月开不了工,谁踩谁知道。选型的时候一定要先算最大变形阶段的扭矩,扭矩够了再看压力,别搞反了顺序。
现在辊锻的精度能做到GB/T 1299-2014要求的CT8级,大部分乘用车、商用车的结构件都能满足要求,要是要求更高,加一道冷精整就行,成本也不会涨太多。
其实这么多年下来,我最大的感受就是,很多老工艺不是没用,是我们没把它用对地方。辊锻沉默了这么多年,在现在降本减重的大趋势下,反而越来越香。多试试,摸透它的脾气,总能给你惊喜。
