2026-10-13 00:26:42 分类:机械设计
上周四的金工实训课,我推门进去就看见三个学生蹲在机床边,图纸摊得满脚都是。
图纸皱得像浸过水。没人说话。就盯着加工喷嘴发呆。
课堂上撞见的隐形误区
这次的实训任务是做一块带12微米窄缝的钛合金薄片,给医学院做细胞过滤实验用。一开始学生选了激光加工,算下来热影响区超标,改投了等离子。我一问,三个孩子统一口径:教材说等离子加工适合切割难加工金属,比激光便宜。没人提参数,没人提热影响区,更没人提不同场景下的工艺选型逻辑。
说实话,这不能全怪学生。我们用的教材,翻遍等离子加工的章节,全是”高温等离子弧熔化材料””适合切割厚钢板”这类正确的废话。把等离子打成了粗加工的标签,没人说现在0.5毫米的钛合金薄片,等离子也能做到比激光还小的变形。
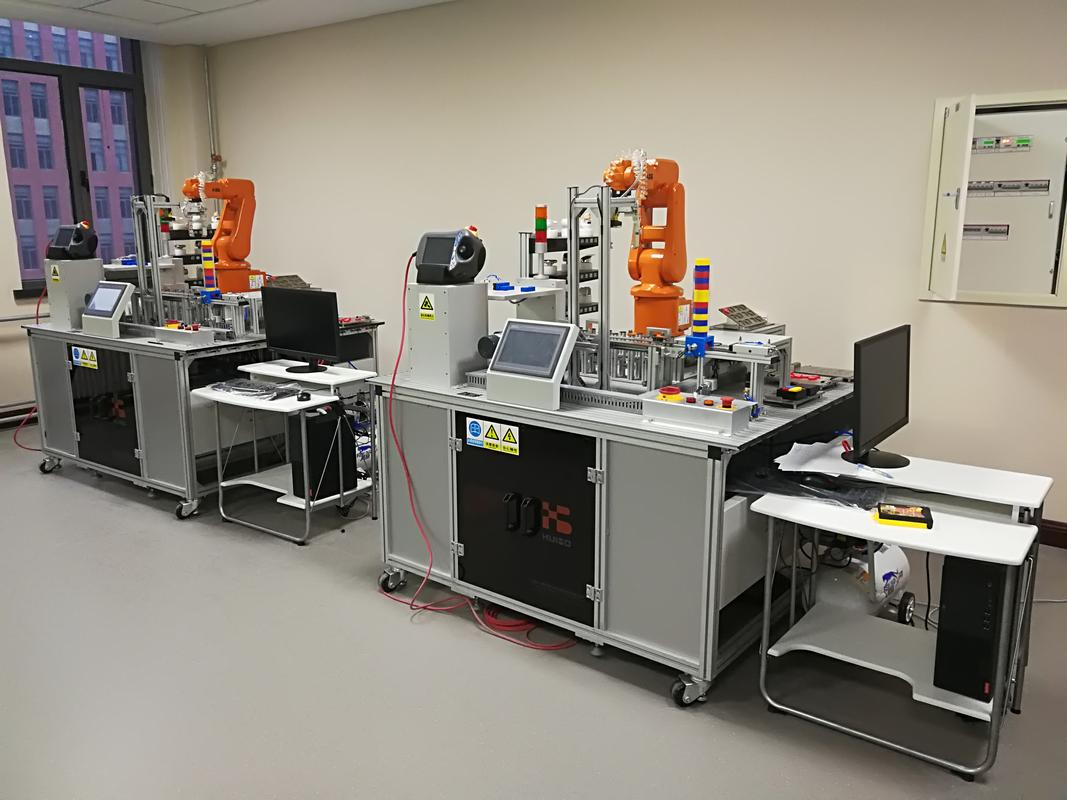 机械系实训实验室等离子加工平台实拍
改方案时我坚持的两处取舍
第一次做出来的样品,缝口歪了三分之一,末端还熔成了一坨。学生找原因,找了三天,换了三个喷嘴都不对。我蹲下去看了一眼他们的气路设计,直接问,为什么把进气口开在喷嘴侧面?学生说,教材给的参考图就是这么画的,说方便加工。
哦,那是给切厚钢板的大喷嘴设计的啊。切几十毫米厚的钢板,谁在乎你那零点几毫米的飘移?切十几微米的窄缝,侧进气导致的弧柱偏摆,直接就废了。
第二处,学生为了降低热变形,刻意把功率降到了最低,结果切到一半弧就断了,补切的地方留下一道凸痕。这里的误区是,大家都觉得功率越高热影响越大,所以拼命降功率。可功率不够,等离子弧挺度上不去,为了切透只能走刀慢,走刀慢了,热输入反而更大,这是个死循环。
我让他们把功率提了15%,走刀速度加快一倍,热影响区直接降了快一半。
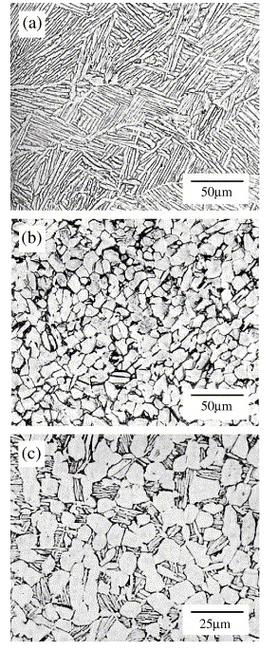 等离子加工钛合金薄片热影响区金相图
之后要改的教案细节
 之后要改的教案细节
这次踩坑,我回去翻了自己以前的备课笔记,发现我原来也犯了错。上课的时候,我只给学生看正确的加工成品,只讲合格的参数怎么选,从来没把失败的样品拿到课堂上分析。学生不知道错在哪,自然不知道为什么要这么设计。
说白了,我们教机械加工,太喜欢教结论,不喜欢教过程。等离子加工从诞生到现在,应用场景早就变了。从原来的造船厂切钢板,到现在的医疗器件微加工、航空发动机叶片打孔,早就不是当年那个粗活了。可我们的教学内容,还停留在给学生灌”等离子就是粗切割”的印象。
不过话说回来,改教案也不难。下次上课,我先把这次三个学生做废的四块样品摆讲台上,让大家自己摸,自己看缝口的变形,自己猜哪里错了。最后再讲参数怎么调,逻辑怎么顺。比起我在台上讲一小时,管用多了。
那天下午最后出合格样品的时候,三个学生围着显微镜数热影响区的晶粒,那种兴奋劲儿,我好久没见了。搞机械设计教学,不就是这样吗?你讲一百遍原理,不如让学生踩一次坑,再自己爬出来。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:卡了三周的等离子加工设计,我们踩过的隐形坑
文章链接:https://m.yqhljx.com/list_9/4267.html
