多数搞机械的对电铸的印象停留在“做网版”“做模具镶件”,其实能解决很多其他工艺搞不定的高精度零件问题。我在精密加工这行混了快十五年,前前后后做过近百批电铸订单,踩过的坑比吃过的饭还多,整理点能用得上的干货。
别把电铸和电镀混为一谈
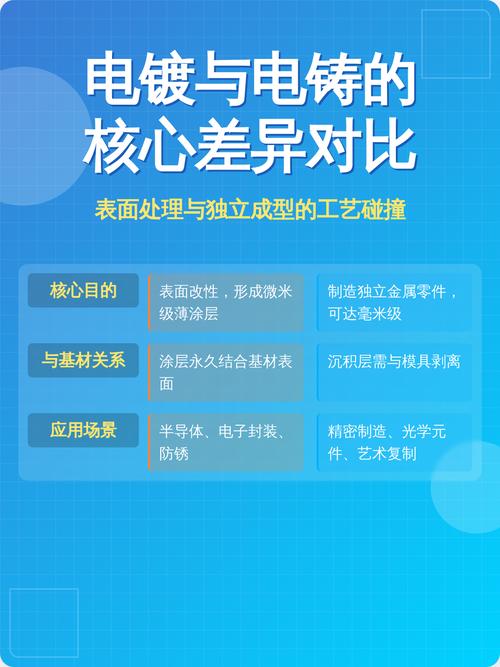
很多刚接触的人第一反应就是:这不就是厚一点的电镀吗?电铸的核心本质是“可剥离的厚层电沉积”,和电镀从根上就不一样。电镀的目的是给基体做防护、装饰,镀层永远和基体长在一起,一般镀层厚度也就几微米到几十微米。电铸是要把沉积出来的金属完整剥下来,做成独立的零件,厚度可以从几微米到几毫米。
工艺参数差得也远。按GB/T 12604.12-2019《表面处理 术语 电铸》里的定义,电铸的电流密度通常是电镀的3-10倍。常规装饰镀铬电流才1-2A/dm²,电铸镍常用的电流密度就是5-15A/dm²。差得挺多对吧?
电铸做批量,最容易翻船的三个坑
我十年前第一次给航天院所做1μm精度的燃料喷嘴,那时候经验不足,赶进度连废五件。差点赔违约金。那种挫败感,现在还记得。
第一个坑就是内应力控制,这是电铸合格的第一要务。电铸过程中金属沉积会产生内应力,拉应力会直接导致零件脱模后开裂变形,哪怕脱模的时候没裂,放两个月自己也会裂。当时我们用的普通氨基磺酸镍镀液,出来的内应力是120MPa拉应力,脱模直接裂成两半。后来查了老工艺手册,加了0.1g/L的硫代硫酸钠做应力调节剂,把内应力调到15MPa压应力,电流密度从12A降到8A/dm²,虽然沉积时间多了一天,成品率直接从20%蹦到90%!
第二个坑是芯模质量直接决定成品精度。很多人把精力都放在镀液调整上,忽略了芯模。我前年接了一批微创钳头的订单,要求内壁粗糙度Ra0.1μm,一开始图便宜用普通研磨的铝芯模,粗糙度只能到Ra0.2μm,做出来的电铸件根本过不了医材的粗糙度检测。后来换成超精密抛光的芯模,把芯模粗糙度控制在Ra0.05μm以内,做出来的成品直接达标。电铸是1:1复制芯模表面的,你芯模差多少,成品就差多少,一点都骗不了人。
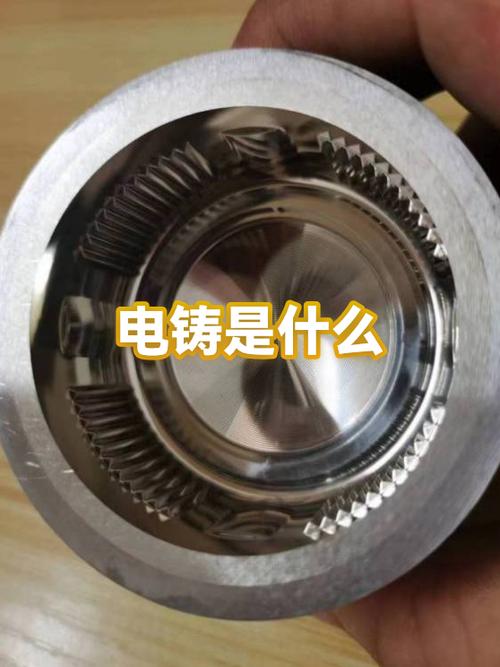
第三个坑就是脱模损伤。很多人做可溶芯模,都是一泡到底,碱液浓度拉满,想着快点溶完。我之前吃过这个亏,30%NaOH泡铝芯模,芯模溶是溶得快,电铸层表面被腐蚀出密密麻麻的小麻点,直接报废。后来改了工艺,先用10%NaOH溶掉90%的芯模,剩下贴在电铸层的少量铝,换到1%的稀碱慢溶,溶完立刻纯水冲洗钝化,再也没出过麻点的问题。
那些你想不到的电铸新应用
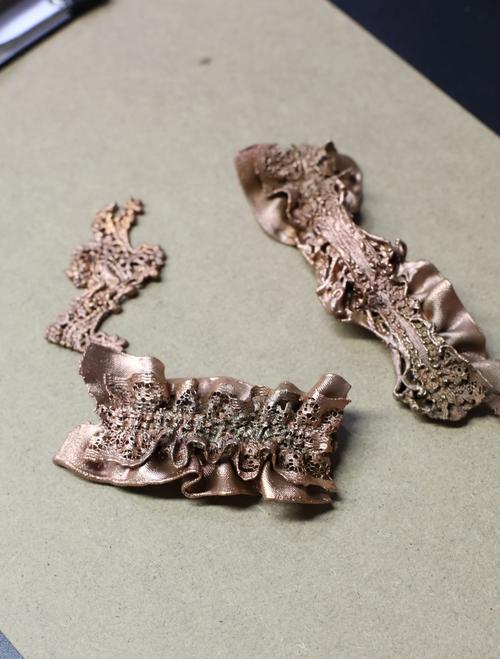
说实话,现在很多做精密制造的,都把电铸当成过时的老工艺,其实不对。现在很多高端领域的零件,离了电铸还真做不出来。
5G通信基站的滤波器谐振杆,要求内表面粗糙度Ra0.2μm以内,尺寸公差±0.01mm,用CNC加工不仅慢,精度还不稳定,电铸一次成型,公差稳定,成本比CNC低30%。还有蓝牙耳机的发声网,要求0.05mm的微孔,排列精度±0.002mm,原来用蚀刻,良率才70%,换成电铸之后,良率升到93%,微孔精度还高了一倍,发声效果都好了不少。
不过话说回来,电铸也不是万能的。太厚的零件做不了,超过5mm之后,内应力控制难度指数级上升,成本也涨得离谱。形状太复杂、壁厚差太大的,也容易出问题。选对场景才是关键——薄型、高精度、微结构、批量生产的零件,电铸真的是降本提效的神器。
小结
精密制造里很多老工艺,其实都被低估了。电铸门槛不高,买个镀槽配点镀液就能做,但要做好,全在细节里。摸透了内应力、芯模、脱模这几点,很多别人搞不定的需求,你就能接。
