摘要:针对有一定焊接基础的中级工程师,结合十余年现场工艺经验,梳理气体保护焊应用中最容易踩的选型、参数、缺陷排查三类问题,给出可直接落地的实操经验和行业通用参数参考。
不同保护气体的选型陷阱
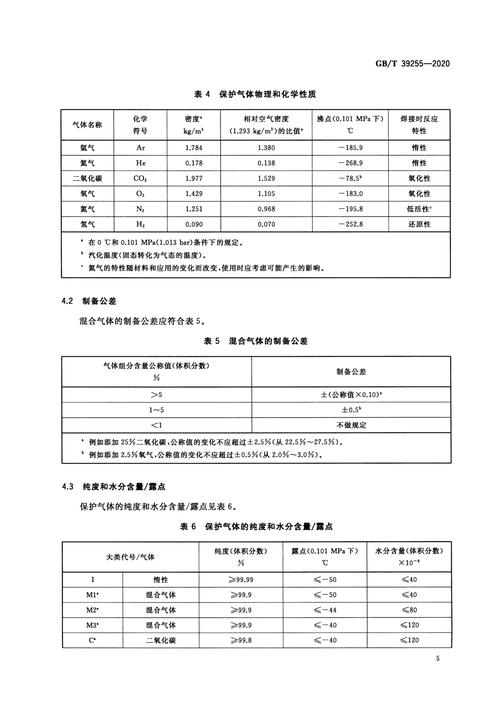
干了十几年焊接工艺,见过太多人在这一步翻船。很多人固化认为,MAG焊就用纯二氧化碳,MIG焊就用纯氩气,压根不考虑实际工件要求。
去年给国内某工程机械厂做大型结构件焊接工艺优化,一开始客户图便宜坚持用纯CO₂,结果飞溅大到什么程度?打磨工位的师傅天天堵技术部办公室门口,说一个件的打磨时间比焊接时间还长,赶工期根本赶不出来。后来换成80%Ar+20%CO₂的二元混合气,飞溅直接降了七成,打磨时间砍了三分之二。说实话,混合气成本确实比纯CO₂高15%左右,这个权衡就得看产品要求,外观要求高的批量件,绝对值;如果是内部不受力的结构件,对外观没要求,纯CO₂也能用,能省则省。
再说焊铝,很多人按教材说的用纯氩气,焊出来电弧飘,熔池发粘,焊缝成型丑得没法看。其实只要加0.5%~1%的O₂,或者2%左右的CO₂,电弧稳定性立马上去,熔池流动性也会变好,成型干净很多。
还有药芯焊丝气体保护焊,很多人选错气体,用药芯焊丝还瞎用混合气,其实大部分药芯焊丝本身就有造气剂,只要用纯CO₂就够了,瞎加氩气只会徒增成本。
参数匹配的常见踩坑经验
参数这个事,书上给的都是范围,到现场全靠调。很多人背口诀背得溜,一上手就错。
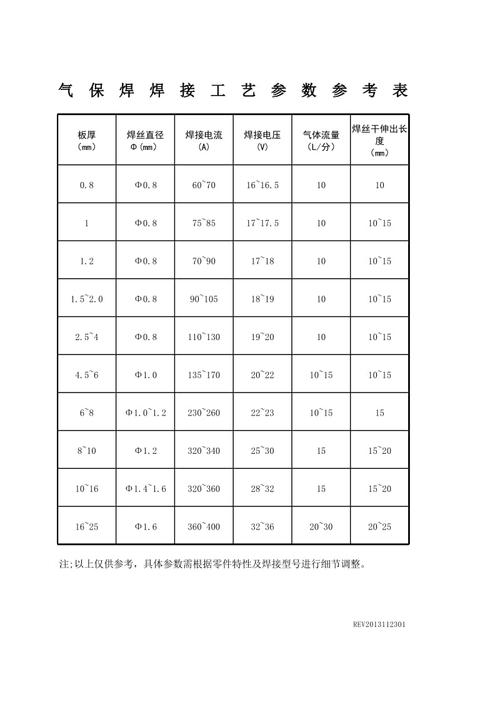
就说最常用的1.2mm实心焊丝,通用资料给的范围是电流200~300A,电压28~34V。但是我之前在集装箱生产线焊10mm薄板结构,走枪速度是每分钟60cm,同样用1.2焊丝,电流开到220A,电压必须压到26V,要是按书上给的最低28V,直接烧穿,补都补不了。反过来,焊20mm开坡口的平缝,电流开到280A,电压就得给到32V,不然熔深不够,拍片直接不合格,拉回去返工。
再说气体流量,这个坑真的太多人踩了。很多人觉得流量越大,保护效果越好,对吧?不对。流量超过25L/min之后,气体会在喷嘴口形成紊流,直接把空气卷进保护区,反而容易出气孔。我刚参加工作的时候,见过一个转岗的学徒,焊出来的焊缝满是气孔,查了两个小时,最后发现他把气体流量开到了40L/min…当时笑了整整一周。
干伸长度也是容易忽略的点。很多人焊的时候图方便,焊丝伸出来老长,其实正常来说,干伸长度要控制在10~15倍焊丝直径,比如1.0mm焊丝就是10~15mm,太长电弧不稳,飞溅大,还容易断弧;太短容易烧喷嘴,换喷嘴换得你心疼。
还有焊丝本身的质量,很多人参数调半天找不到问题,其实是焊丝公差超了。按照GB/T 10045-2018的要求,焊丝直径公差必须控制在±0.05mm以内,很多小厂出的便宜焊丝公差能到±0.1mm,粗细不均,你参数调再准也没用,电流电压忽大忽小,怎么可能焊好。
常见缺陷的现场快速排查
现场出了缺陷,很多人第一反应换焊丝调参数,其实大部分问题都是小细节没注意。
最常见的气孔,除了刚才说的流量不对,90%都是工件表面不干净。有油有锈有漆,尤其是带镀锌层的钢板,十焊九个出气孔,必须提前打磨掉镀层或者涂防锈油的位置,不然怎么调都没用。还有就是气路漏了,半夜换气瓶没接好,减压阀密封圈老化漏,第二天拍片全是气孔,返工返到吐。
飞溅大这个问题,除了气体不对,核心就是参数不匹配。电流大电压小,飞溅是细小的硬颗粒,死死粘在工件上,打磨都磨不掉;电压大电流小,飞溅是大熔渣,也难清理。只要把电流电压匹配好,飞溅能少一大半。还有喷嘴沾了飞溅堵了气路,很多人懒得敲,带着渣就焊,保护不好不出问题才怪。
再说冷裂纹,这个是最吓人的,很多时候出了问题全怪材料,其实大部分都是工艺不对。尤其是冬天焊低合金高强钢,层间温度不够,十有八九出裂纹。之前我们干高铁的结构配件,冬天车间没暖气,第一天焊完,第二天探伤全裂,差点把项目搞黄,后来把层间温度提到150~200℃,严格每道焊完测温,之后再也没出过问题。还有收弧裂纹,很多人图省事不开焊机的收弧电流功能,弧坑没填满,裂纹直接从弧坑起,开个收弧功能就能解决的事,犯不上返工。
说实话,干焊接这行,没有什么神秘的,就是经验堆出来的。参数是死的,现场是活的,你得根据板材厚度、接头形式、走枪速度甚至环境温度随时调,不能死抱着工艺卡不放。摸透了气体选型、参数匹配、缺陷排查这三块,大部分生产的活儿都能拿得稳稳的。
