2026-10-13 06:59:54 分类:机械设计
上次课分组做焊接工艺设计,一半组上来就定了工艺。
理由大同小异:熔深大,自动走刀不用人守,参数好记。
我翻完他们的工艺卡,一半都埋了坑。
学生第一遍踩的坑,全在我当年漏讲的地方
刚教书那会,我照着教材念:埋弧焊适合中厚板长直缝,熔深大生产率高。学生记完笔记,考试也能答对,一到实际设计就错。
最常见的错,就是装配间隙乱留。去年有个组做小型压力容器筒体纵缝设计,选了双丝埋弧焊,工艺卡照搬我上课给的样板参数,间隙留了2mm。试焊的时候,铁水直接顺着间隙漏出去,焊剂掉了一地,背面烧得坑坑洼洼。
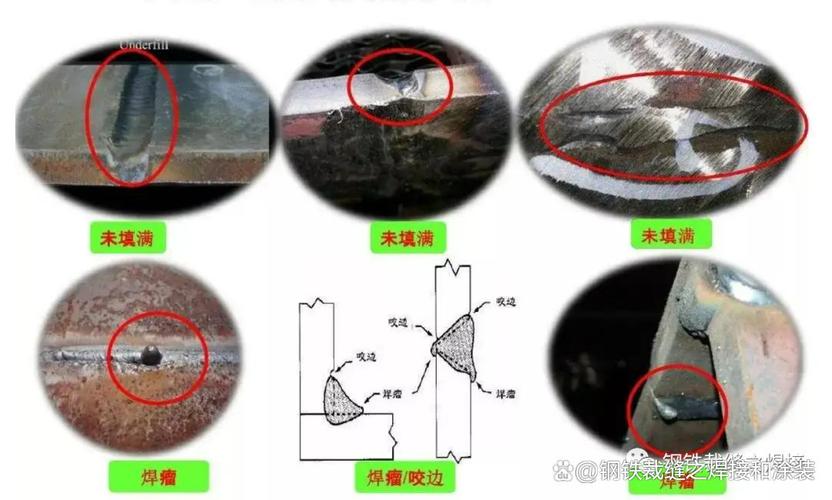 学生焊接实验埋弧焊漏渣缺陷工件
那时候我才懊恼,原来我只告诉他们间隙要小于等于1mm,从来没讲过为什么。
埋弧焊没有实心焊丝气保焊的熔池托力,全靠焊剂和熔渣重力挡住铁水。间隙大哪怕0.5mm,整条缝都可能废。这件事之后我才明白,教材上的干数字,对学生来说就是没魂的。
还有个错更隐蔽,就是不管什么接头,上来就选埋弧焊。上次有个学生接的设计任务是10mm厚304不锈钢板,拼1.5米长的挡板,上来就选埋弧焊,问他为什么,他说埋弧焊熔深大,一次焊透不用开坡口,省工。
我问他,埋弧焊的热输入有多大?不锈钢热胀冷缩比碳钢厉害多少?焊完变形超差,你给客户修吗?他愣住了。
说实话,不是学生笨,是我之前没把这些利害关系讲透。我只讲优点,没讲优点背后要付出的代价。
改了教案之后,我把原理课搬进了焊材库
原来讲焊剂,我就在黑板上写:熔炼焊剂、烧结焊剂,成分不同用途不同。学生记完,转头就忘,选焊剂全靠蒙。
现在我改了,上课直接带学生去实训楼的焊材柜,把两种焊剂拎出来让他们摸。
熔炼焊剂颗粒硬,凉冰冰的,摸起来像碎玻璃,掉地上还叮当作响。烧结焊剂松散,握一把手里能感觉到碎粉,劲大点就捏碎了。
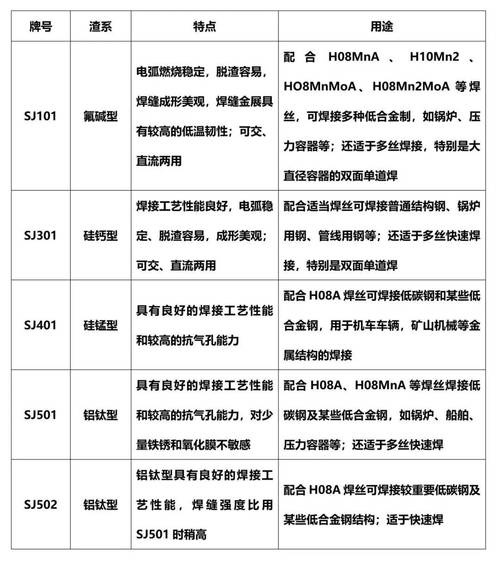 机械实训实验室熔炼烧结埋弧焊焊剂对比
摸完再讲,为什么普通低碳钢长缝常用熔炼焊剂,低合金高强钢一定要用烧结焊剂?
不是教材硬规定的,是因为烧结焊剂可以提前掺合金粉,补上焊接过程中烧损的合金元素,保证焊缝强度够。熔炼焊剂烧不进去额外的合金,只能焊普通碳钢。
不过话说回来,现在很多学生出去就业,进的中小厂没有专门的工艺部给你把焊剂配好,你自己拿错一袋,做出来的工件探伤不合格,最后责任还是你担。
还有个点我现在必讲:为什么绝大多数埋弧焊只焊长直缝?教材说也能焊环缝,没错,但那是大直径筒体的环缝。我见过学生给200mm直径的小筒节环缝选埋弧焊,工装都装不进去,机头转不开,光做变位器的钱比气保焊焊完整个工件还贵,选它干什么?
我现在上课就问他们,你选这个工艺,老板多花的工装钱你出吗?学生笑完,一下子就记住了。设计不是选最先进的工艺,是选最划算的。
最容易丢分的,永远是变形控制
 最容易丢分的,永远是变形控制
很多学生参数算对了,焊材选对了,最后栽在变形上。
埋弧焊的热输入比焊条电弧焊大三四倍,焊一块12mm厚、两米长的平板纵缝,不做反变形,焊完直接弯成香蕉,挠度能有十几毫米,根本达不到精度要求。
我见过最哭笑不得的工艺卡,学生给8mm厚的板写反变形量3度,我问他为什么是3度,他说教材上的例子写的3度。那例子是20mm厚的板啊,怎么能直接拿过来用?
现在我不讲公式,直接带学生做对比实验。两块同材质同厚度的板,一块不做反变形,一块做对应厚度的反变形,焊完自己测挠度,差出十倍都不奇怪。测完不用我说,他们自己就记住了。
其实讲埋弧焊讲了这么久,我最大的感受是,我们太喜欢给学生塞标准答案了。告诉学生埋弧焊能做什么不能做什么,把参数背下来就完事。可真正做设计,哪有那么多非黑即白的答案?
你说8mm的板能不能用埋弧焊?也能,调小电流,用细焊丝,留对间隙,照样能焊。但是算下来成本比气保焊高,生产率还上不去,设计上选它就是不合理,对不对?
上次课还有学生问我,现在激光焊、摩擦焊都这么普及了,埋弧焊会不会慢慢没人用了?
我带他去看实训楼门口堆的造船厂下料剩下的40mm厚的船板,你算算,用激光焊焊透这一块要多少钱,用埋弧焊一次成形要多少钱?
成本摆在那,大批量中厚板焊接的可靠性摆在那。再过十年,该用还是得用。
我改了三次教案,现在还在改。毕竟学生每年踩的坑,都能给我新的启发。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:讲了十年埋弧焊,我改了三次教案
文章链接:https://m.yqhljx.com/list_9/4281.html
