摘要:本文整理了笔者十几年工艺开发中积攒的超声波焊实战经验,面向有基础的中级工程师,梳理认知误区、选型盲区和量产常见问题,所有结论都来自实际项目验证。
上周刚帮项目组收拾完一个超声波焊的烂摊子,前后改了三次工装,废了上百套样件才把虚焊问题解决。坑踩得够够的,顺手整理点干货出来。
大多数人都搞错的核心原理认知
很多人入门的时候都被误导,说超声波焊是摩擦生热熔化母材实现结合。不对。
超声波焊的本质,是通过换能器把15~40kHz的高频电能转换成同频率的机械振动,在一定压力下,让两个待焊工件的接触面产生反复的高速摩擦,使界面的金属原子发生相互扩散,最终形成冶金结合。摩擦确实会生热,但温度一般不会超过母材熔点的30%~50%,不存在整体熔化的过程——这也是为什么它能焊异质金属,不会产生脆化的金属间化合物大块析出,这个优势是电弧焊比不了的。
按照GB/T 22040-2008《超声波压焊机 通用技术条件》的规范,民用工业级超声波焊的常用频率区间就是15kHz(大工件厚材)、20kHz(通用)、35kHz~40kHz(精密微连接),这个范围选基本不会错。
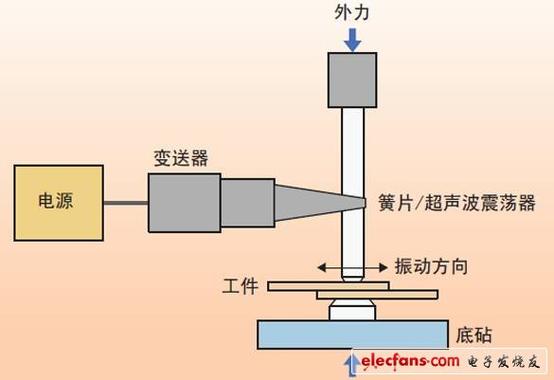
很多新手容易忽略一个点:整个振动系统的谐振匹配,才是设备性能的核心。换能器、变幅杆、焊头三者的频率偏差必须控制在±0.1kHz以内,差一点点,能量就会耗散在变幅杆里,根本传不到焊接面,你调再大功率也没用。
量产落地的选型权衡:藏在参数背后的细节
选型的时候,供应商的样本只会给你功率、频率,不会给你讲背后的取舍。我讲几个实际的。
第一个是焊头材质。现在常用的就是铝合金和钛合金。铝合金轻,声阻抗小,能量损耗低,价格不到钛合金的三分之一。但它硬度低,不耐磨,量产寿命一般也就几万次,超过之后端面磨损就会导致振幅下降,出虚焊。钛合金硬度高,抗疲劳性好,量产寿命能到百万次级别,但贵,声阻比铝合金大一点,能量损耗高那么5%左右。
我之前为了降本选了铝合金焊头做车载连接器的批量焊接,结果才打到3万模就开始批量出虚焊。现在想起来都肉疼,那批焊头开模加试产,废了小十万。现在我的规则是:新产品试产用铝合金,量超过10万/年的批量订单,必须用钛合金焊头。别省那点钱。
第二个是振幅。振幅才是决定焊接强度的核心参数,功率只是用来提供足够振幅的保障。很多人选型反过来,只看功率不看振幅,直接掉坑。我整理了多年验证过的经验区间:焊接0.1mm以下的铜箔、柔性线路板,振幅控制在10~20μm;焊接0.5~2mm的中厚板、连接器端子,振幅20~30μm;焊接3mm以上的塑料或厚金属,振幅要30μm以上。压力的经验公式更简单:焊接面单位面积压力控制在0.1~0.5MPa,根据振幅微调,振幅大选小压力,振幅小选大压力。
量产最容易踩的几个坑,我替你踩过了
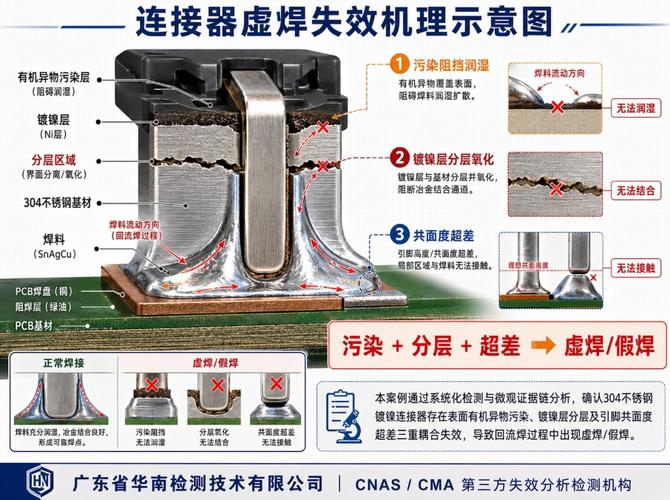
第一个坑:工装用金属做定位。很多设计师顺手就用不锈钢做定位工装,觉得硬度高定位准。大错特错。金属的导振性太好了,超声波能量直接通过定位工装导走了,焊接面根本得不到足够的振动能量,自然批量虚焊。我上周解决的那个问题,根源就在这。后来把定位块换成电木,能量耗散直接降了70%,虚焊率从12%降到0.1%以下,根本不用调其他参数。记住,定位工装一定要用低导振率的材料:电木、环氧树脂、玻纤板都可以,别碰金属。
第二个坑:焊接后工件变形超差。特别是软板焊端子、薄铜片焊接线鼻,最容易出这个问题。很多人第一反应是降振幅降功率,结果变形好了,强度不够。我试出来的最优解法是:降焊接时间,提一点振幅,降一点压力。原来焊0.5s,改成0.3s,振幅提高5μm,压力降15%,总输入能量差不多,但长时间振动带来的持续热变形没了,变形量一般能降80%以上,强度还能达标。
第三个坑:异质金属焊不敢做。很多人说铜和不锈钢不能直接超声波焊,要加过渡层。说实话,我做过上千次样,只要控制振幅在20~25μm,压力0.2~0.3MPa,焊接时间0.3~0.4s,结合强度能达到母材强度的80%以上,完全满足车载、消费电子的要求,根本不用加过渡层,省了一道工序,降本不少。
塑料焊接也提一句:结晶型塑料比非结晶型难焊,比如PP比ABS难焊,因为结晶速度快,振动能量还没充分扩散就结晶定型了,解决方法很简单,振幅提高5~10μm,保压时间加0.1~0.2s就行,没那么复杂。
干工艺这么多年,超声波焊看起来门槛低,找个供应商就能做,真要做好量产,细节全是经验。多打样,多测失效,别光信样本上的参数。就这。
