2026-10-13 11:55:50 分类:机械设计
上周结的机械综合设计课,答辩前三天,一个男生抱着两截断轴闯到办公室,头发上还沾着车间的铁屑,脸垮得能滴出水。
课堂上永远讲不透的冷却速度
课本上写得明明白白,淬火就是把钢加热到相变温度以上,保温后快速冷却,获得马氏体组织,提高硬度强度。我每次上课都会在黑板画C曲线,拿粉笔点着鼻尖位置说,你得跑赢过冷奥氏体,别让它在鼻尖这里转成珠光体,降温速度必须超过临界值。
学生们刷刷记笔记,期末考试填空选择都能答对,选水淬还是油淬分得门清。谁能想到真到做实物,一出手就错。
这个男生做的是小型冲床的传动轴,要求硬度HRC40-45,选45钢,所有强度计算都对,尺寸公差也没问题,机加工完自己找校外工厂淬火,拿到手没放稳,磕到台钳边,直接断了。
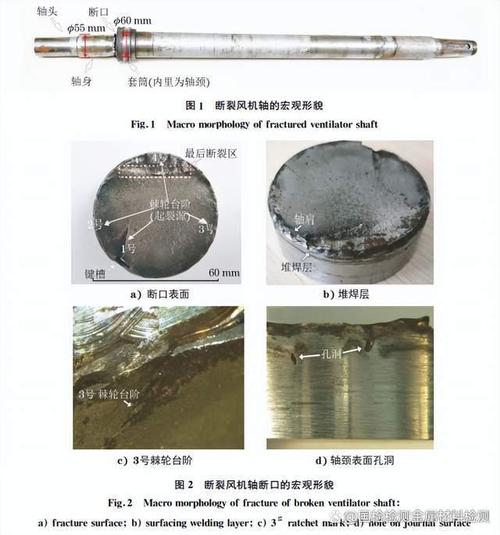 机械加工45钢传动轴淬断断口实拍
断口整整齐齐,结晶面闪着冷光,典型的淬裂。我翻他的设计本,参数全对,他为了保证硬度够,特意跟工厂说用10%盐水冷却,比普通水冷却更快。他说,课本说冷却越快硬度越高,我怕达不到要求,就选最快的。
你看,课本只说冷却速度要大于临界冷却速度,从来没说过,冷却速度太快会攒出多大的残余拉应力。尤其是带轴肩、退刀槽的传动轴,应力本来就集中,冷却太快,外面收缩完了里面还没冷,应力拉不住,直接给你崩断。
我上课其实提过一句要防淬裂,哪能比得上自己断一根轴印象深?现在的教材,考点列得清清楚楚,这种没法出计算题的经验,也就一句话带过。
真的无语。
设计里的淬火,从来都不是最后一步
学生最常见的卡点,就是把热处理当成做完设计之后甩给工厂的活。画完结构,算完强度,最后标一行“淬火回火HRC40-45”,就觉得万事大吉,从来不会把淬火的要求放进结构设计里考量。
我改图这么多年,见过太多离谱的设计:厚壁接薄壁直接直角过渡,受力最大的位置开直角退刀槽,为了省料把截面突变做得毫无缓冲,问起来就是“标准这么画的”“机加工方便”。
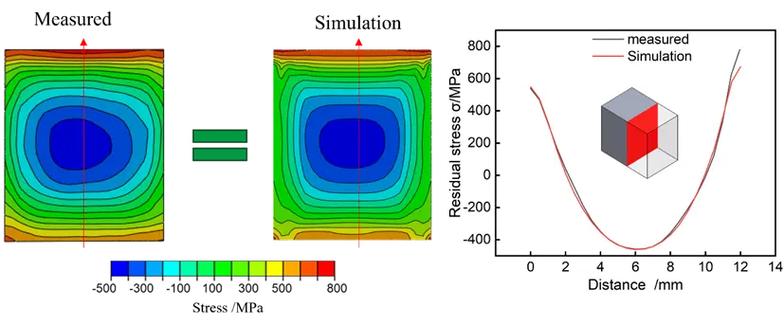 机械设计传动轴轴肩圆角淬火残余应力云图
这次断轴的男生,轴肩圆角只倒了0.5mm,退刀槽是直角,说要留位置装卡簧,圆角大了卡簧装不稳。我问他,你知道淬火残余应力最爱往哪里钻吗?就是尖角、截面突变这些地方。应力都堆在尖角处,冷却收缩不均匀,不裂才怪。
改起来其实一点都不麻烦,退刀槽改成圆角,轴肩圆角放大到2mm,卡簧槽往远离轴肩的方向挪1mm,就解决了绝大多数淬裂风险。
不过话说回来,也不能全怪学生。我们上课本来就是拆开来教的:工程材料讲淬火的原理,材料力学讲应力集中,机械设计讲强度计算,三门课三个老师,各讲各的,学生哪能自动把知识点拼到一起?他们能记住公式算出满分,就已经不错了。谁会想到画一个圆角大小,居然和淬火能扯上关系?
我改了这堂课的作业要求
 我改了这堂课的作业要求
之前这门课的作业,要求就是完成零件装配图,强度校核通过,标注热处理要求就能拿高分。今年我改了规则,要求每个学生必须在设计说明里单独加一页,写清楚你的结构哪里为淬火做了调整,为什么选这个冷却介质,要是不做调整会出什么问题。
不需要算精确的残余应力数值,那是有限元软件干的事,我只要你有这个意识。
有个女生设计焊接机架,原来的方案是20mm厚的承力板直接焊5mm厚的侧板,打算整体淬火达标。我问她,这么大的壁厚差,冷却的时候薄的先冷,厚的后冷,应力差能有多大?变形了你怎么校正?她回去想了一天,改成先分别淬火再焊接,还在厚板上开了几道缓应力槽,把壁厚差降到5mm以内,后来做样品,变形量控制在公差范围内,一点问题都没有。
前几天那个断轴的男生,改完结构重新加工,这次选了油淬,硬度刚好卡在42HRC,也没裂,答辩的时候他把那两截断轴往讲台上一放,给全年级讲他哪里错了,整个教室安安静静,没人走神,比我讲十节课都管用。
我们总说要培养能干活的工程师,结果在课堂上把完整的设计拆成了一堆互不相关的考点,学生考了高分,拿到实物还是手足无措。淬火这两个字,写在课本上就是一行定义,真要刻进脑子里,得沾一身铁屑,断一根轴,才知道原来从你画第一根线开始,淬火就已经在那里了。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生把轴淬断之后,我对淬火的理解翻了个面
文章链接:https://m.yqhljx.com/list_9/4291.html
