2026-10-13 07:56:57 分类:机械设计
上周四早八,我刚打开办公室门,就看见做毕设的小杨蹲在门口,脚边放着三四个烧得坑坑洼洼的薄壁罐,脸皱得像揉过的A4纸。试了快三周了,还是不行,要么试压漏,要么直接烧穿,他说。
学生最容易踩的坑:把手册参数当标准答案
说实话,我刚教书那会也犯这错,把焊接手册上的缝焊参数表整整齐齐贴在PPT上,让学生对着选。直到连续三届学生栽在同一件事上,才回过味来——哪有什么放之四海皆准的参数?
缝焊的本质,就是两个旋转的滚盘电极压住搭接的薄板,断断续续通电,一个个重叠的熔核连起来,形成连续的焊缝。就这么简单的原理,随便变一个条件,结果天差地别。
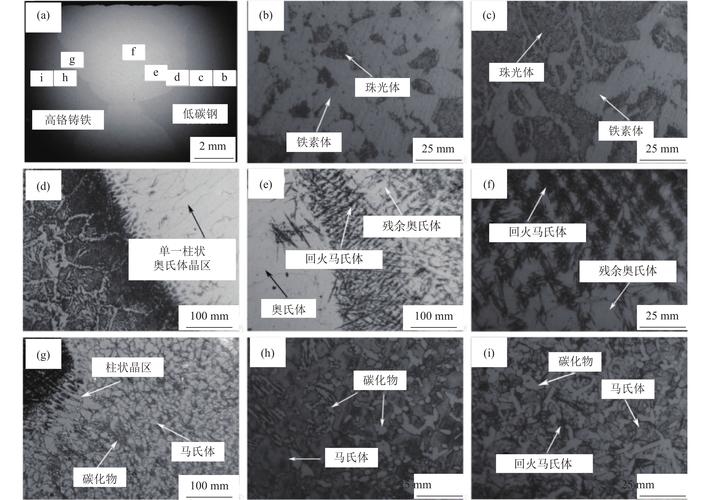 低碳钢薄壁罐体缝焊烧伤失效试样图
小杨的工件是1.2mm厚的304不锈钢,他照着手册上2mm低碳钢的参数直接用,电流太大,焊速慢了半米每分钟,结果就是滚盘过处直接烧穿,调小电流,熔核又接不上,试压一冲就漏。
他吭哧吭哧调了俩礼拜电流,从来没动过压力。我问他,为什么不调压力?他说,手册上写压力0.2-0.3MPa,我调在0.25,没错啊。
我带着他去车间校压力表,你猜怎么着?这台老焊机的压力表歪了快十年,显示0.25MPa,实际才0.16MPa。压力不够,工件之间接触电阻大得离谱,一通电就过热,不烧穿才怪。
你说坑不坑。
我后来跟学生强调,手册给你的是范围,不是答案,缝焊的参数,是试出来的,不是查出来的。这句话,我每节课都要说三遍。
我改设计要求时藏的小心思
原来的毕设命题里,我写的是“罐体密封采用缝焊工艺”,去年改大纲的时候,我改成了“罐体密封要求满足1MPa水压保压30分钟无泄漏,允许调整工艺路线”。
不少同行说我这么改会乱,学生都绕开缝焊不练了怎么办?不过话说回来,我们教机械设计,教的是解决问题,不是让学生死磕工艺凑题目要求,对吧?
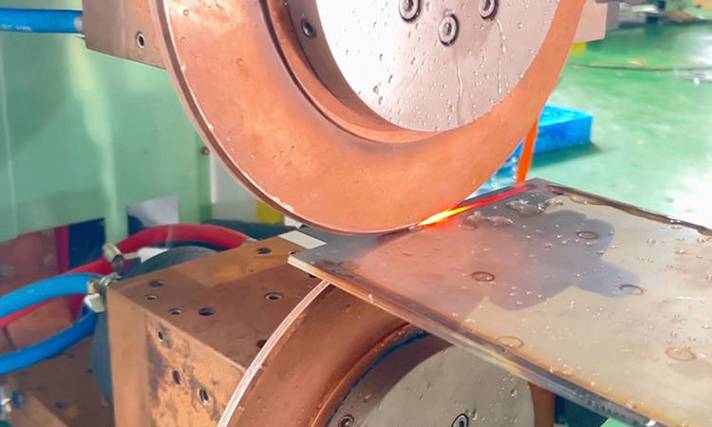 缝焊滚盘电极新旧磨损对比图
前年有个学生,做食品包装用的薄壁不锈钢罐体,算来算去,缝焊的热变形就是控制不住,焊完之后罐体椭圆度超了设计要求快一倍,校形之后残余应力太大,存酸性内容物容易出问题。他找我聊,说能不能改成激光焊接?我当然同意。
最后他的毕设里,把缝焊为什么不适用的分析写了整整五页,从热输入分布说到后续加工成本,逻辑顺得很,我直接给了优秀。他说,原来学缝焊,不是必须用它,是要知道什么时候用它,什么时候不用。这话比我讲一学期都到位。
我一直跟学生说,缝焊的优势从来都不是精度,也不是性能多顶尖,它适合大批量薄板搭接的密封连接,效率比弧焊高,密封性比点焊好,成本也低,这就够了。你要做小批量高精度工件,换别的工艺不丢人。
没写进教材的几个实用细节
 没写进教材的几个实用细节
这些都是跑车间跑出来的经验,教材里不会写,我每次上课都会抽十分钟讲。
第一个,焊前一定要用三块废工件试焊,一块测熔核尺寸,一块测表面烧损,一块测变形,三块都合格了再动正经工件。这个要求我卡死,不试不许碰设备,省多少事。之前有学生嫌麻烦,直接焊成品,结果废了工件,耽误一周工期,哭都来不及。
第二个,滚盘电极必须两周修磨一次,边缘要倒R0.5的圆角。平口的滚盘电流太集中,很容易刮破工件,还烧电极,倒了圆角之后电流分布匀,电极寿命能长一倍。
第三个,焊前的清理真不是走流程。工件表面的锈、油、氧化皮,哪怕只有一点点,都会让接触电阻跳变,焊出来就是一段好一段漏,我见过不少学生栽在这,嫌乙醇擦工件麻烦,最后试压漏了一个个砸脑袋。
还有,焊不锈钢的时候,用直流比交流好用,焊缝不容易发黄变色,后续抛光省一半功夫,就是小功率焊机扛不住,这事你不试,翻多少教材都看不到。
小杨最后调完参数,压力提到0.35MPa,电流降了10%,焊速提了0.2米每分钟,试压一次过。他拿着合格的罐子跑回办公室,汗都出来了,笑的眼睛都眯成缝。我看着那堆烧坏的废件,比他还高兴。
学工艺,从来不是背参数记定义,得摸过烧坏的试件,调错过参数,踩过坑,才真的懂缝焊是怎么回事。下次上课,我就把小杨那堆废罐子和合格罐子都搬讲台上,让学生摸一摸烧穿的坑,摸一摸合格的焊缝,比我讲十页PPT有用多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生卡了三周的缝焊参数,我终于找到问题出在哪了
文章链接:https://m.yqhljx.com/list_9/4283.html
