给设计院和加工厂的中级工程师们,聊点书本没说透的东西。多数人只把回火当淬火后的调硬度工序,实际上90%的零件早期失效,问题都出在回火这一步。都是我十几年跑现场攒下来的干货,没有空话套话。
你真的搞懂回火到底在做什么吗?
书本说的很简单:淬火后组织是马氏体,硬但是脆,还有巨大内应力,回火就是把淬火应力消掉,调整硬度韧性平衡。这话没错,但没说透。
马氏体本质是碳过饱和溶于铁的固溶体,本身是亚稳态,常温放个三五年都会自己慢慢变,变就会变形。精密模具、高精度转轴,为什么放半年精度飞了?就是残余应力没消干净,残余奥氏体没转完,你回火没做好。
我早年在南方一个模具厂做技术,见过一批出口相机模具,交样的时候尺寸全对,放了三个月出货,全超差了,赔了小一百万。最后查出来,就是少做了一次二次回火。
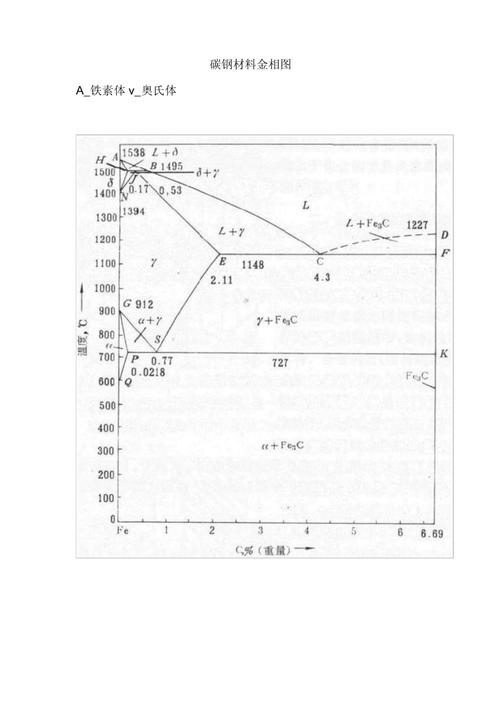
说白了,回火的核心从来不是只调硬度。是稳定组织、消除应力、平衡性能,三者缺一个都不行。只看硬度不看其他,早晚出事。
不同工况下回火的选型权衡
行业里按温度分三类:低温、中温、高温,不同场景的要求天差地别,选错了性能差好几个等级。
低温回火,温度一般150-250℃,对应就是高硬度要求,比如冷冲模、量具、刀具,像常用的Cr12MoV冷作模具,要求HRC58-62,我见过太多加工厂为了快点出炉,硬生生把回火温度提到240℃以上,测硬度刚好落在公差下限,看着没问题,实际马氏体析出的碳化物不对,耐磨性能直接掉30%以上,原来能用十万次的模具,三万次就磨废了。
中温回火,温度350-500℃,目标是高弹性极限、高屈服强度,就是做弹簧、扭杆这些弹性零件。65Mn弹簧钢,中温回火后硬度一般HRC40-48,弹性最好。很多新手工程师图硬度高,给弹簧开低温回火的要求,硬度上去了,韧性下来了,装车跑俩月就断,全是召回。
高温回火,温度500-650℃,也就是大家常说的调质处理,大部分承受动载荷的轴类、齿轮都是这个工艺。45钢调质后硬度一般220-250HB,强度韧性平衡最好。很多小加工厂偷工减料,正火之后直接高温回火,冒充调质,成本降了一大半,抗拉强度直接掉40%,输送机轴、齿轮轴用不了一年就断,你找说理都找不到。
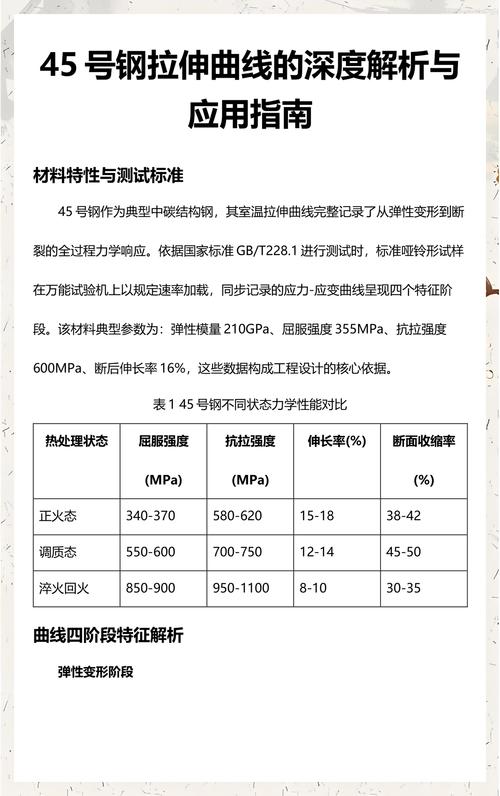
按照GB/T 16924-2008 钢件热处理工艺规范,不同钢种、不同要求的回火温度范围都写的明明白白,很多人就是懒得查,凭老经验瞎搞,出事了又说材料不行。
书本不会写的回火实操踩坑经验
说实话,工艺参数写在标准里,实操起来歪路多了去了,说几个我亲眼见的大坑。
第一个,保温时间。很多人记着那句「每1mm厚度保温1分钟」,就死套。厚工件呢?100mm厚的模芯,你真只保100分钟?根本不透烧,中心温度没上来,应力消不掉,组织也不均匀,测硬度只测表面,刚好,用起来中心软,变形崩刃全来了。我当年带的第一个徒弟,刚上手做400mm厚的大型冲压模,老板催着出货,他把原定4小时的保温砍到2小时,结果整批模具硬度差了6HRC,全部报废,赔了十几万,他那大半个月天天吃泡面,现在提起来还拍大腿。
第二个,回火脆性的坑。第二类回火脆性,很多含Cr、Ni、Mn的合金钢,在450-600℃回火缓冷后,韧性会暴跌,这个事儿很多人不当回事。按规范要回火后油冷或者水冷快冷,很多工厂图省事,炉子里焖着自然冷却,出来硬度对,韧性差一半,冲击测试根本过不了,零件在动载荷下说断就断。
第三个,二次回火的必要性。高合金工具钢、渗碳钢,淬火后有10-20%的残余奥氏体,一次回火根本转不完全,必须做二次甚至三次回火,每次回火还要降温冷却让残余奥氏体分解,第二次再保温消应力。很多人嫌费电费时间,省掉一次,硬度对了,稳定性没了,精密零件放几个月尺寸飘了,模具直接废了。
对吧,差一点就是天差地别。很多时候我们骂供应商偷工减料,其实有时候就是工程师自己出图的时候只标硬度,不写回火次数、冷却方式,给人留了钻空子的空间。
回火不是淬火的附赠品,是决定零件最终性能的最后一道关卡。该查的标准别偷懒,该花的时间别省,那点能耗成本,比起返工赔偿真的九牛一毛。
