上周帮邻厂排查了一台2.5m立车的端面振纹问题,折腾了三天。最后发现是卡盘夹紧力的油路泄压阀调错了。说出来都好笑,那帮人拿普通卧车的夹紧参数往立车上套,不震才怪。
很多人对这种笨重大家伙的印象还停留在“能转就行”,真碰到实际加工问题才知道,立车的设计逻辑和卧车差得远,根本不是把主轴竖起来这么简单。
卡盘设计的隐形坑:别拿卧车经验往立车上套
立车的卡盘是垂直布置的,和卧车水平卡盘的受力状态完全是两码事。卧车的卡盘上,工件自重是压在卡盘端面的,能辅助增加摩擦夹紧力;立车的卡盘上,工件自重是直接拉着卡盘爪往导向槽的方向剪切,完全没有辅助作用。
之前接的一个风电法兰加工项目,图纸上标了卡盘额定夹紧力12MPa,车间为了装夹效率,偷偷把压力调到16MPa。加工到第三刀的时候,辅助支撑爪直接崩了一个。查了才知道,立车的卡盘爪导向槽是垂直受力的,超过额定夹紧力1.3倍的时候,导向面的淬硬层直接被压溃,那一下崩出来的碎块飞出去,差点伤到旁边的操作工。
真的。
很多设计图里,卡盘的夹紧力安全系数直接抄卧车的1.5,装个2吨的铸钢件上去,稍微吃刀深点,工件直接在卡盘上转半圈,报废的铸件成本动辄几万,心疼到现在。其实立车的夹紧力计算逻辑很明确,按照机械加工工艺手册的公式:
F夹紧 ≥ (F切削径向 + G工件*μ)/n*K
这里的K是安全系数,立车必须取1.8~2.2,比卧车的取值高0.5,毕竟垂直布置的卡盘没有重力辅助压持的优势,反而要额外承担自重带来的剪切力。
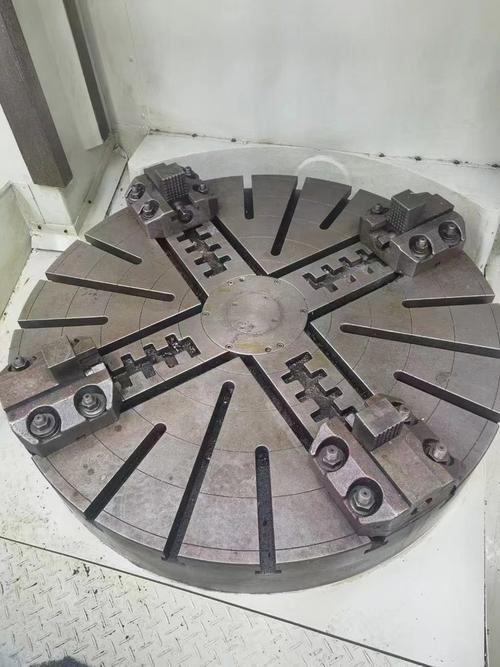
别觉得这个参数是小题大做。去年有个南方的厂,做1.6m的立车,卡盘安全系数只取了1.4,交付给客户加工3吨的水泥磨盘配件,刚走了半圈,工件直接滑下来,把刀架撞歪了,光维修就花了20多万。
热变形的控制:别等端面跳差超差了才想起来加冷却
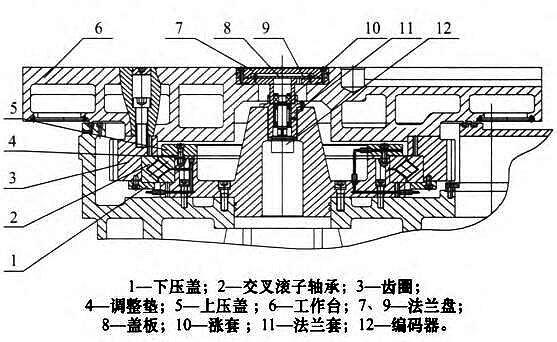
立车的主轴是垂直走向的,热变形方向和卧车完全不一样。卧车的主轴热伸长是沿轴向水平走,影响的是Z轴的尺寸精度;立车的主轴热伸长是垂直方向,直接传导到刀架的加工端,端面的平面度、内孔的垂直度全受这个影响。
之前交付的一台3.5m数控立车,刚进场调试的时候,连续加工4小时,端面平面度差能到0.03mm。客户是做风电轮毂的,要求平面度0.015mm,当时差点要求退款。
拆了主轴的测温点查问题,发现主轴上下轴承的温差有6度。原因很简单——立式主轴的润滑油是靠重力流回油箱的,上部轴承的润滑油流量比下部少30%,上下的热胀量差了0.022mm,直接传导到加工端面,不超差才怪。
改进的思路也简单,不是随便往主轴上浇冷却液就行。我们在主轴上轴承座的位置加了独立的喷油冷却环,把上下轴承的温差控制在1.5度以内,连续运行8小时的热伸长量能稳定在0.008mm以内,完全满足客户的精度要求。
说个更离谱的事。去年夏天车间西晒,阳光直接照在立车的横梁侧面,测下来横梁西侧的温度比东侧高2度,整个横梁的弯曲变形量能到0.02mm,加工出来的内孔圆度直接超差一倍。最后怎么解决的?在横梁侧面贴了2mm厚的隔热棉,挡住直射的阳光,圆度直接回到0.008mm。
真的,工程上的问题从来都不是什么高大上的理论,全是这些碎得不能再碎的细节。很多厂家的立车设计,冷却系统只给刀架和加工区做,主轴、横梁的热变形根本不考虑,等客户用了半年发现精度掉了,拆起来维修的成本能翻三倍。
刀架选型的权衡:不是转速越高就越好
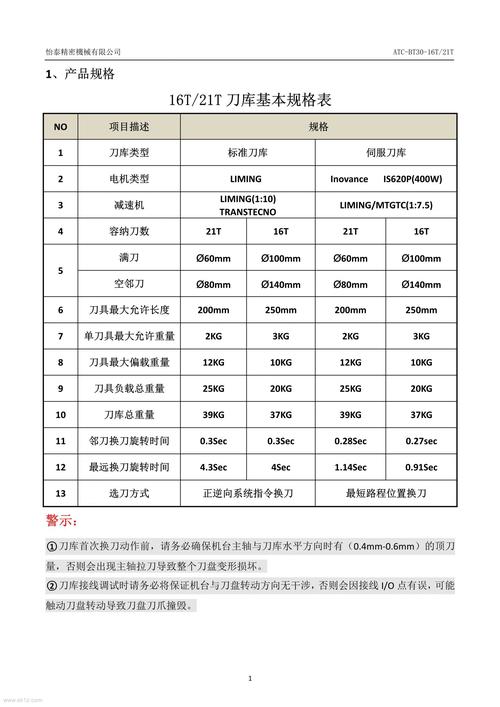
很多人买立车,上来就问刀架的最高转速能到多少,好像转速越高设备就越先进。其实真没必要。
立车加工的都是大直径、大重量的工件,切削线速度本来就不高。比如加工φ2m的铸钢件,按照硬质合金刀具的切削参数,线速度100m/min算下来,主轴转速才16r/min,你刀架最高转速能到200r/min有啥用?
反而高转速的液压刀塔,端面齿盘的磨损速度更快。之前有个客户,非要选带120r/min最高转速的12工位液压刀塔,结果用了半年,换刀的重复定位精度从原来的0.005mm掉到0.012mm,加工出来的台阶面同轴度直接超差。拆开来一看,刀塔的端面齿盘因为长期在低转速下带载,齿面的润滑脂都被高速旋转的离心力甩没了,齿面磨损得一塌糊涂,修都修不好。
按照GB/T 32566-2016《数控立式车床 技术条件》的要求,刀架在额定切削力下的悬伸端变形量不能超过0.02mm/100mm。很多小厂的产品,实际测下来能到0.05mm/100mm,买回去才知道亏。
其实对于加工大直径重型工件的立车,刀架的转速选30~60r/min完全够用,选型的重点根本不在转速上,而是刀架的抗弯刚度。刀架的悬伸量每增加10mm,允许的切削深度就要降20%,不然振纹能把表面粗糙度从Ra1.6拉到Ra12.5,后续磨都磨不掉。
上次去车间,碰到个干了30年的老操作工说,立车的方刀架比数控刀塔好用。我一开始还不信,直到他拿出一把自己磨的大切深车刀,直接装在方刀架上,一刀吃8mm,走刀量0.8mm,加工出来的表面比数控刀塔的稳定太多。说白了,适合自己加工场景的才是最好的,别盲目追那些看起来高大上的配置。
干机加工这行,从来没有万能的选型公式。立车看着笨重,其实每一个结构的设计,都是几十年踩坑踩出来的。
你要是刚接触立车,别上来就抄别人的设计参数。多去车间蹲两天,看看实际加工的时候,哪个部位在抖,哪个位置在发热,哪个环节容易出问题。
比看十本设计手册都管用。
