摘要:很多机械设计师把气源装置当成气动系统的“配套附件”,选型时只看空压机的功率参数,忽略了耗气量匹配、干燥过滤配置、管路压降这些核心问题,最后导致现场压力不稳、凝水堵阀、停线频发。这篇内容全是现场踩坑攒下的实操经验,没有空泛的理论。
上周帮苏州的客户排查生产线停线故障,查了整整两天,最后发现是后端气源装置的冷干机排水阀堵了——0.3MPa的压差掉成0.08MPa,气缸直接软得像没气的气球。说真的,太多人把气源装置当成采购清单上打勾的配件,根本没把它当整套系统来算。太容易被忽视了。
别上来就选空压机,先算清楚你的真实耗气量
很多人算耗气量就拿所有设备的铭牌流量加个1.2的安全系数,真的太粗糙了。之前碰到过一个汽车零部件焊接车间,一开始拍脑袋选了22kW螺杆机,标况排气量18m³/min,结果实际投产就出问题——8台焊接夹具的快速排气阀每个瞬时耗气0.8m³,加上3个气动抽芯铆钉枪的峰值流量1.2m³,瞬时总耗气直接冲到12m³/min,刚好卡在空压机的卸载临界点。每次夹具动作的时候,压力直接往下掉0.15MPa,焊接定位销的动作时序直接乱了,良品率掉了快20%。
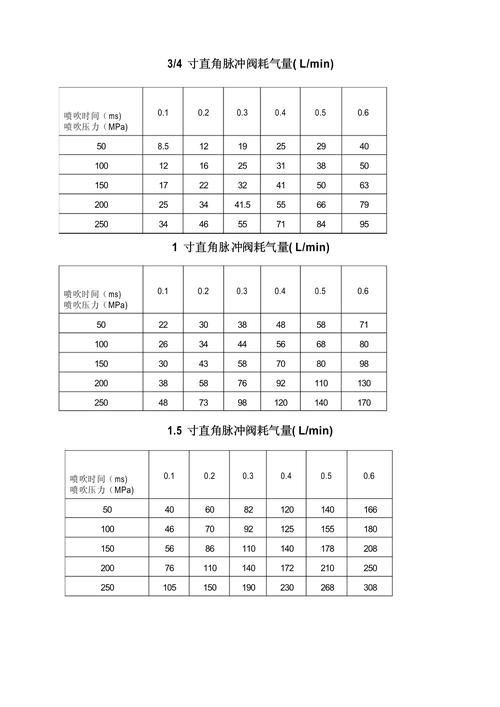
算耗气量的时候一定要把平均流量和瞬时峰值分开,后者才是决定储气罐容积的核心。我们现场一般用的计算公式是V=(q_max*Δt)/(p1-p2),这里的q_max要换算成自由空气流量,Δt取允许的最长压力波动时间(一般0.5~1s),p1-p2是允许的最大压差,通常控制在0.1MPa(表压)以内。
之前算过一个案例,车间的峰值耗气是平均流量的2.7倍,要是按平均流量选1m³的储气罐,根本扛不住瞬时的流量冲击。有个小厂为了省成本,本来需要2m³的储气罐,硬选了0.6m³的,结果半年内换了3个SMC的精密调压阀——压力波动太大,膜片直接被反复冲裂,算下来换阀的钱比当初省的储气罐钱贵了三倍。
干燥和过滤环节,真的别省那点钱
很多人觉得冷干机和吸干机随便挑一个就行,其实得对着你的用气端需求选。如果是普通的气缸、吹扫喷嘴,冷干机足够,压力露点控制在2~10℃(常压下约-20℃),满足GB/T 13277.1-2008里的4级品质要求。但如果你的气路接了精密气动调节阀、或者是锂电池车间的正压保护气路,那必须选吸附式干燥机,压力露点要到-40℃以下,不然哪天管道里的凝水顺着气路流到调节阀里,阀板锈死,整条线停个大半天,损失的钱够买三台吸干机。
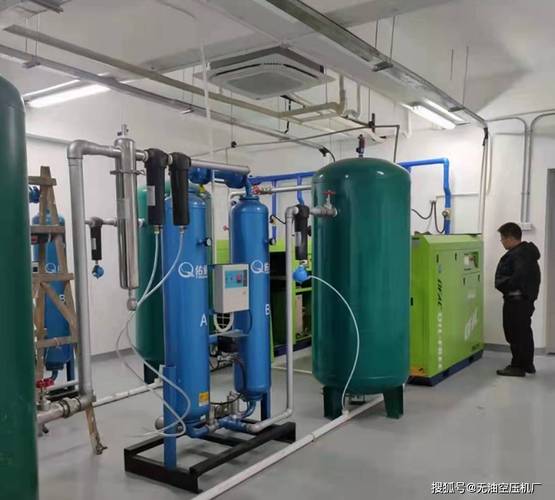
过滤配置更是重灾区。很多人只在空压机出口装一个普通过滤器,根本没做三级配置:第一级主管路过滤器管除水除大颗粒,过滤精度3μm,能滤掉99%的液态水;第二级精密过滤器,精度1μm,滤掉大部分油雾;第三级超精密过滤器,精度0.01μm,把残余油雾降到0.1mg/m³以下。
我去年在常州碰到一个做医疗器械的客户,之前为了省成本,把三级过滤换成了单级的普通过滤器,结果气路里的油雾吹到灭菌柜的密封胶条上,3个月换了两次胶条,每次拆装加灭菌验证花了快8万。早知道当初把省的2000块过滤器钱补上,哪来这么多麻烦。
还有个小细节,过滤器的排水阀别选那种便宜的浮球式,一定要选电子定时排水的。对吧,谁没经历过半夜被车间电话叫起来,就因为浮球被铁锈卡住在常开位置,一晚上漏了半罐气,空压机整夜加载,电表跑了快200度,就为了补那点漏掉的气。
管路设计里的隐形坑,90%的新手都踩过
管路的坡度是最容易被忽略的细节。很多人装管路的时候直接平铺,根本不设1/100的下坡坡度,结果凝水全部积在管路的最低点,每次用气的时候水直接跟着气冲到气缸里,密封圈泡3个月就硬得像塑料,漏气漏得一塌糊涂。
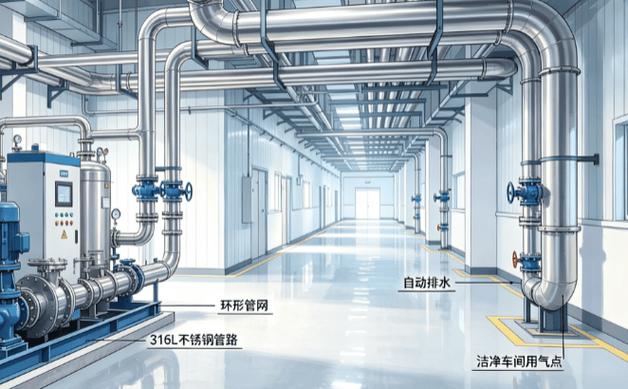
还有管径的选择,很多人图省事,按空压机出口的管径直接接整个主管路,比如22kW的空压机出口是DN50,那主管路就一直用DN50,结果末端的用气点离空压机30米远,算下来沿程压力损失有0.12MPa——本来出口压力是0.7MPa,到末端只剩0.58MPa,根本满足不了气缸0.6MPa的工作要求。我们现场测过,DN50的无缝钢管,当流量是10m³/min的时候,每10米的沿程损失大概是0.01MPa,管路越长,损失越大,越远的用气点越要适当放大管径。
哦对,还有螺纹连接的密封,别用那种普通的生料带缠螺纹,时间长了生料带的碎屑掉在管路里,堵在电磁阀的节流孔里,动作慢半拍都是轻的。别不信。之前有个食品包装线,就是因为生料带的碎屑堵了电磁阀,导致包装膜的热封位置偏移,一整箱的包装材料全部报废,查了快一周才找到原因。
其实做气源装置的设计,从来不是对着样本选最贵的配件。你得蹲在车间看每个用气点的动作节奏,算清楚每个环节的损失,知道哪个地方是真的需要好配件,哪个地方省点钱也不影响。之前总有人说气动系统简单,随便装装就能用。真等停线的时候,你就知道当初省的那点心思,最后全要加倍还回来。
