摘要:很多中级工程师做真空吸附系统时,习惯照着手册标称参数选元件,忽略管路流导、密封泄漏、辅件流阻这些实际影响因素,导致系统实际性能和设计值差出几倍。这篇内容结合近10年的产线改造经验,聊真空元件选型里那些手册不会写的实操细节。
上周帮珠三角的一个客户改3D贴合设备的真空回路,之前他们用的某日系品牌真空发生器,标称抽气速率12L/min,实际跑起来吸0.1mm的PET膜直接掉。查了三天才找到原因——选的时候完全没算管路流导的损失。
说真的。
太多人把真空元件选型当成查表凑数。
根本没摸透实际工况里的那些暗坑。
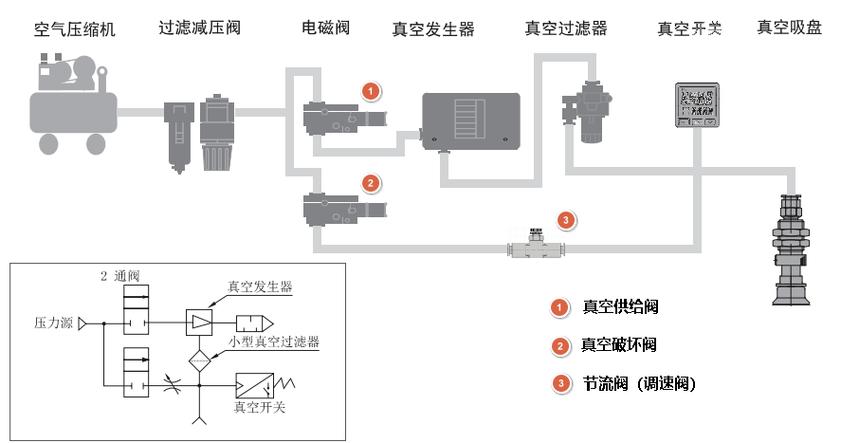
别被标称参数骗了:真空发生器的真实抽速从来不是手册值
真空发生器的标称抽速,永远是入口在标准大气压下的测试值,这个数值是在发生器直接对接测试容腔、没有任何管路的理想条件下测出来的。一旦你接上管路、接头、过滤器,实际到达吸盘端的抽速会因为流阻损失大幅下降。
根据粘性流区域的长圆管流导公式,当管路内压力高于100Pa时,流导值与管径的四次方成正比,和管路长度成反比。举个实际算过的例子:选了标称大气压下抽速20L/min的发生器,接2米长的Φ6PU管,算下来管路本身的流导只有10.8L/min。按照串联系统的抽速计算公式1/S_total = 1/S_pump +1/C,最后到吸盘端的实际抽速只有6.9L/min——直接砍了三分之二。
别不信。
我第一次算这个的时候直接傻了。之前给客户选元件总想着“选大一号总没错”,结果接了长管子才发现,发生器多出来的那部分抽速,全被管壁的流阻“吃”得一干二净。更坑的是什么?很多人用快插接头的时候,接头内部的通径比管子还小,相当于额外串了个节流孔,流导损失再打个七折——上次踩的那个PET膜掉料的坑,就是因为客户为了布线方便,在发生器和吸盘之间串了三个90度快插弯头,通径从Φ6缩到了Φ4,实际到吸盘的抽速连标称的三成都不到。
之前遇到个供应商,给我报的真空发生器参数里,连测试条件都不写,问他是在什么入口压力下测的抽速,支支吾吾半天说“我们的产品抽速都够”。够什么够,连个测试条件都没有的参数,跟瞎标有什么区别。
真空吸盘的选型逻辑:你要的不是最大吸力,是最稳的抓取裕度
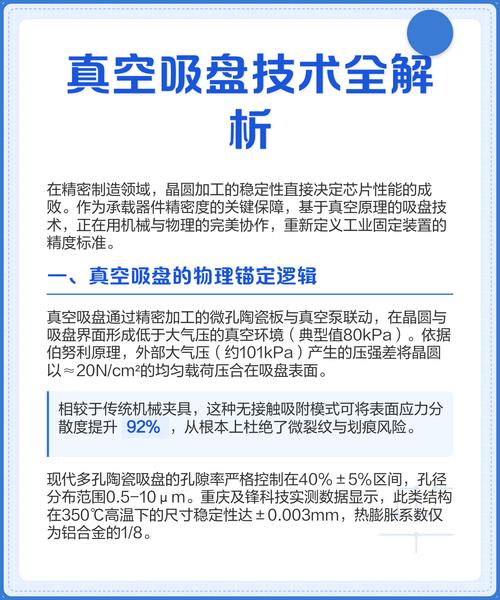
太多人算吸盘吸力的时候,直接按F=P*S套公式,留个1.5倍的安全系数就完事。吸盘的安全系数从来不是固定值,要根据工件表面状态、运动加速度、泄漏率动态调整。
举个真实的踩坑案例:之前有个同行做玻璃盖板抓取设备,选了直径50mm的丁腈橡胶吸盘,按0.6MPa的真空度算,理论吸力117N,留2倍裕度抓5kg的工件绰绰有余。结果实际跑起来,因为玻璃盖板表面有网纹缝隙漏气,真空度直接从-60kPa掉到-30kPa,实际吸力砍了一半,抓上去就掉。
后来换了带0.5mm薄唇边的多孔吸盘,靠唇边的形变填补网纹的缝隙,泄漏率直接降了80%,真空度一下就稳了。说个我自己的血泪教训,前年做新能源电池极片的抓取设备,极片表面是有微米级的多孔涂层,当时图便宜用了普通的硅胶吸盘,跑了半小时就开始掉极片,真空表的指针晃得跟心电图似的。
前后改了三版才搞定。
别信那些销售说的“我们的吸盘什么表面都能抓”,真到了高精密的产线,差0.1mm的唇边厚度,效果天差地别。按照GB/T 28273-2012《真空吸附系统技术条件》的要求,工业抓取系统的总泄漏率不能超过系统抽速的10%,不然真空度根本稳不住——这个数值,手册上不会给你标出来,得自己根据工件表面状态慢慢调。
容易被忽略的辅件:真空过滤器和压力开关的选型坑
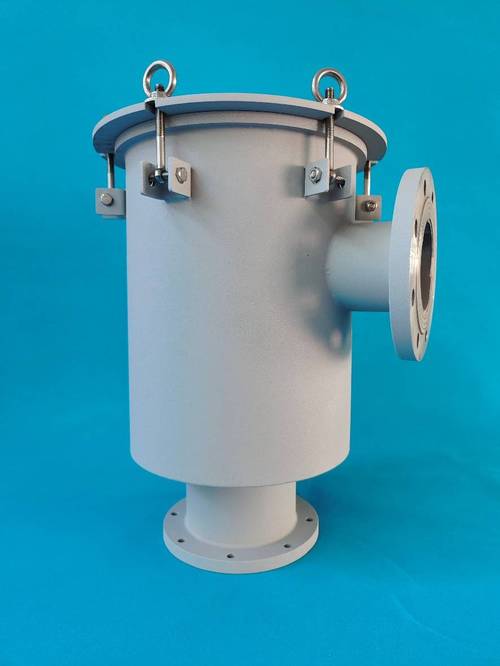
很多人在选真空元件的时候,把大部分预算花在发生器和吸盘上,对辅件的态度就是“随便选个通径够的就行”。恰恰是这些几块钱、几十块钱的辅件,往往决定了整个系统的实际性能。
先说真空过滤器。很多廉价的国产过滤器用的是普通烧结铜滤芯,流阻特别大,我实测过某款标称通径Φ6的过滤器,本身的流导只有8L/min,接在回路里直接把整个系统的抽速拉低了30%。更坑的是,很多人把过滤器装在离发生器很近的位置,这样压力开关测的是过滤器出口的真空度,根本不是吸盘端的真实压力——万一滤芯堵了,你查半天都找不到是哪里漏了。正确的安装位置,应该是在吸盘和压力开关之间,让压力开关直接测吸盘端的压力值。
再说真空压力开关。很多人选的时候只看量程,不看响应时间。之前做高速包装线,节拍是60次/分钟,一个抓取周期才1秒,之前用的普通机械式真空压力开关,响应时间是50ms,经常出现工件已经放到工位了,压力开关还没输出到位信号,导致设备报警停机。后来换了电容式的真空压力开关,响应时间2ms,直接接在吸盘支路上,问题当场解决。
真空回路里的流导损失,从来不是单个元件的问题,是所有串联元件的流阻总和。我上次给客户做成本核算,把原来的杂牌过滤器换成带优化流道的型号,单个贵了20块,但是整个系统的抽速损失从35%降到了8%,原来选的大号发生器直接可以换成小一号的,算下来单个工位的成本还降了30多块,何乐而不为呢?
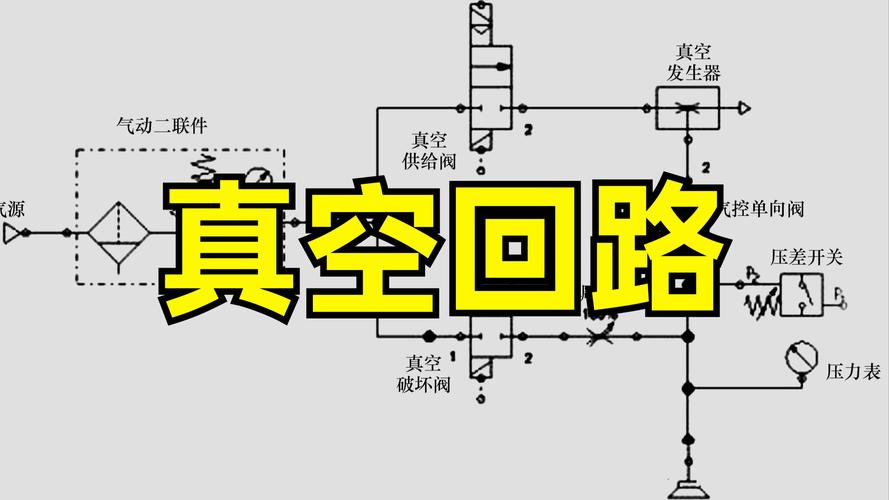
其实做真空系统久了你会发现,根本没有什么万能的选型公式。你得蹲在产线上看真空表的指针晃不晃,得拆了管子看接头的通径够不够,得换个吸盘试三次不同的唇边硬度。这些细碎的小事,才是真空元件选型真正的核心。
