2026-10-15 21:37:54 分类:机械设计
上周三的机械设计实训课,我把收上来的自动分拣工作站方案往讲台上一放,一半的方案直接打回。问题都出在最基础的执行件上——气缸。
把气缸当直线电机用,是每届学生的共同盲区
刚下课就有个男生追出来,说他的方案要求定位精度±0.1mm,选了个标准复动气缸,价格比伺服模组便宜三分之二,为什么不行。
我当时直接把手里攥的报废气缸递给他,让他手动推活塞杆到任意位置停住。他推了三次,每次停的位置差了快一厘米。
“你这要的是中途精准停位,气缸做不到的。”
普通标准复动气缸的重复定位精度,顶天就是±0.5mm,而且这个精度还是指活塞走到行程两端硬限位的位置,不是让你在行程中间随便停。之前有个学长做贴标机,硬给气缸的两个气口装了节流阀,想通过控气速让活塞停在行程中间,结果每次停的位置晃得跟筛糠似的,最后熬了两个大夜拆了换步进滑台,多花了小一千。
说实话,我带了七年实训,每一届都有至少三分之一的学生犯这个错——总觉得只要是能伸能缩的直线执行件,精度都能靠参数调出来。
哪有那好事。
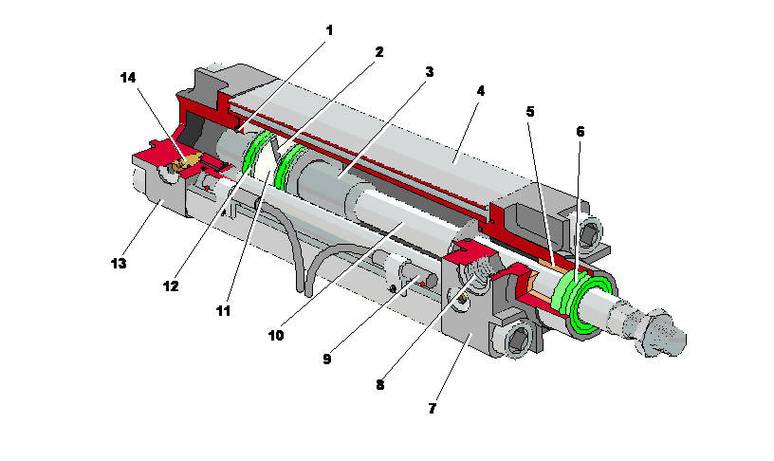 标准复动气缸内部结构剖切图
你要中途停位,要么加外置的硬挡块给活塞限位,要么干脆换电缸,别硬凑。上次有个学生犟,说教材里写了气缸可以实现多位置停动,我翻到那页指给他看,上面小字标了”需配套外置定位机构”。他挠挠头,说之前看书的时候直接跳过了小字。
安装的小偏差,能吃掉你算出来的三分之一推力
上个月的实训台出了个怪事。学生组装的推料机构,按公式算的理论推力是120N,选的缸径理论输出推力180N,推个8kg的料盘本该绰绰有余,结果通上气之后,活塞杆伸到一半就卡壳,动不了。
我们拆了气源查压力,查了密封圈查密封气路,折腾了快一个小时,最后发现是气缸的安装板翘了——学生拿手电钻打安装孔的时候,没垫平铝型材,安装板和气缸端盖的贴合面差了0.3mm的间隙,活塞杆伸出去的时候别着劲,密封件的摩擦力直接吃掉了三分之一的有效推力。
实际选型时的推力冗余至少要留40%,别拿课本上的理想公式当圣旨。你算的是无偏心、无摩擦、气源稳定在0.8MPa的理想值,实际车间里的气源常年压在0.5-0.6MPa,再算上安装的同轴度偏差、密封件的老化摩擦,你不留冗余,到现场铁定卡壳。
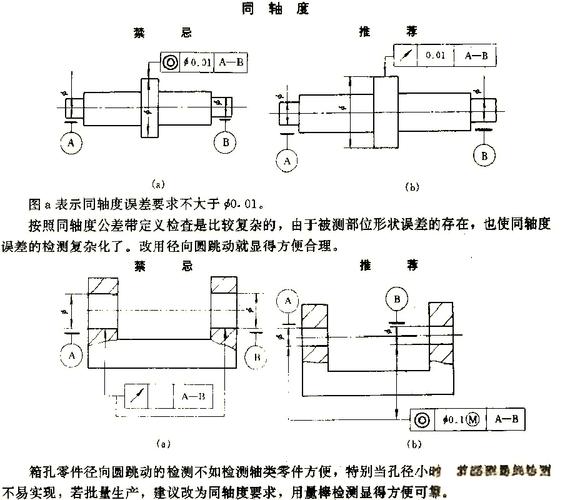 气缸耳轴安装同轴度偏差示意图
有学生上次跟我抬杠,说公式里的参数是标准值,为什么不能直接用。我给他指了指车间墙上挂的气源压力记录表,连续三周的平均压力是0.52MPa。这种细节,课本上不会给你写的。
对了,还有个很多人忽略的点:节流阀的安装位置。节流阀优先装在排气侧,别装在进气侧。装在进气侧的话,活塞运动的时候容易出现爬行,低速晃得厉害。我之前上课讲过三次,上次查作业还是有一半的学生把节流阀画在进气口。
我之前教气缸的方法,全错了
前几年我教气缸,都是按教材的章节讲——先讲分类,再讲参数计算,再讲选型步骤,讲完甩个选型手册的PDF,让学生自己练。结果期末考核的时候,一半的人连气缸的磁环开关装在哪个位置合适都不知道。
后来我改了教法。每节课一开始,先从报废件堆里抱半摞拆过的气缸过来,让学生自己拆,自己装,装完了通上气试。有个之前总上课犯困的男生,上次拆气缸的时候摸到活塞上的密封圈有个小缺口,突然抬头说,原来之前我们组的气缸总漏气,是因为密封圈装反了,唇口对着进气方向,压不住气。
上次有个学生拆完气缸,问我为什么活塞上的密封圈是Y型的,我没直接答,让他把密封圈反过来装上去试一下气——装反了的话,气缸的漏气量能从排气口喷到半米远。他试完之后,再也没问过我密封圈方向的问题。
那种恍然大悟的表情,比我讲十页PPT都有用。
现在的学生,接触实物的机会太少了。总觉得在SolidWorks里拖个标准件的模型,把尺寸对齐,整个机构就能完美运行。上次有个学生的3D模型里,气缸的活塞杆直接伸到旁边的传感器座里面,穿模了快5mm,我把屏幕转给他看,他自己都笑了。
不过话说回来,设计本来就是在各种不完美的条件里找平衡。气缸不是什么高精尖的部件,便宜,皮实,响应快,只要你别对它的精度有超出预期的要求,别在安装的时候随便对付,它能帮你省不少事。
这周的实训课,我准备把去年那台卡壳的推料机构搬过来,让学生自己找问题。找着找着,就懂了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:气缸选型时,我在实训课上被学生问倒的三次
文章链接:https://m.yqhljx.com/list_9/4410.html
