上周帮东莞一家精密压铸厂改牙科手机转子的动平衡治具,改到第7版的时候,工艺组的小伙子把游标卡尺往桌上一扔,说这玩意儿比做无人机电机还难伺候!
我太懂这种感受了。
毕竟这东西的工作转速直接拉到40万转,比无人机电机高了整整3倍,任何一点微米级的偏差,都会被转速放大成肉眼可见的振动、或者根本切不动牙的软脚虾性能。
本文聊的不是诊所里那个带塑料外壳的”手持钻”,是藏在壳子里的气涡轮核心组件——那些被国产厂家抄了二十多年图纸,却始终摸不透的工艺细节。
0.1N·m的扭矩缺口,为什么能卡掉80%的量产良率
高速牙科手机的标准工作转速区间为350000-420000rpm,靠200-250kPa的压缩空气驱动气涡轮旋转。很多厂做出来的转子,空载转速能冲到45万转,参数表好看得很,一装上车针钻牙釉质,转速直接掉到20万转以下,连硬一点的牙结石都磨不动。
问题出在哪?
就在那0.1N·m的加载扭矩上。
我们测过临床真实的钻削负载:车针切入牙釉质的瞬间,峰值负载扭矩大概在0.08-0.12N·m之间,只要转子的持续输出扭矩低于0.08N·m,转速就会快速跌落,根本达不到切削要求。
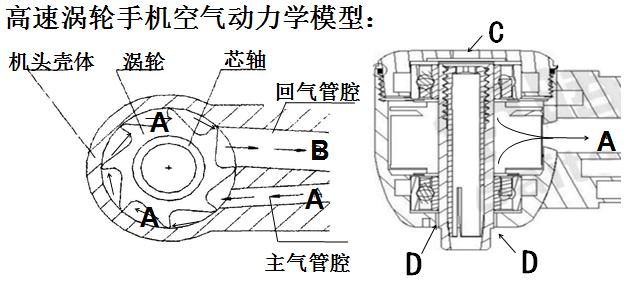
很多供应商抄了几十年前NSK的涡轮叶片型线,却没注意现在的压铸工艺变了。之前的铝合金精铸涡轮,叶片壁厚公差能压到±0.02mm,现在为了降本,换了普通冷压模具,公差放到±0.03mm——别小看这0.01mm的偏差,每片叶片的进气角度偏1.2度,涡轮的气动效率直接掉15%,输出扭矩从0.11N·m跌到0.06N·m,整批货直接报废。
我见过最离谱的一次,供应商为了减少压铸飞边,把涡轮叶片的进气角度从17度硬改成22度,模具倒是好脱模了,2万套转子拉到临床测试,牙医拿在手里一钻,说这手机软得像没吃饭。最后整批货堆在仓库角落,老板追着供应商要模具赔偿的时候,脸都绿了。
别信参数表。
真要测扭矩,就得把转子装在标准手机手柄上,接250kPa的压缩空气,用扭矩传感器夹着车针慢慢加载,测持续输出的扭矩值——那些只测空载转速的检测,全是自欺欺人,对吧?
动平衡不是做到G0.4就够了,你得算上车针的偏心量
ISO 14490规定的牙科手机转子动平衡等级为G0.4,很多厂就拿着这个标准当免死金牌,转子加工完,上动平衡机,把残余不平衡量调到标准线以内,就敢往外出厂。
但他们漏了最关键的一环:车针。
按照动平衡的计算公式,工作转速40万转下,G0.4等级对应的允许残余不平衡量大概是0.11g·mm——这个数值是针对裸转子组件的,但是装上车针之后呢?
市面上流通的普通车针,柄部的径向跳动公差是±0.01mm,质量大概0.3g,哪怕是合格的车针,装夹之后带来的偏心量就有0.01mm,换算成不平衡量就是0.003g·mm。要是遇到便宜的杂牌车针,偏心量能到0.05mm,带来的不平衡量直接到0.015g·mm,是裸转子允许值的13%。
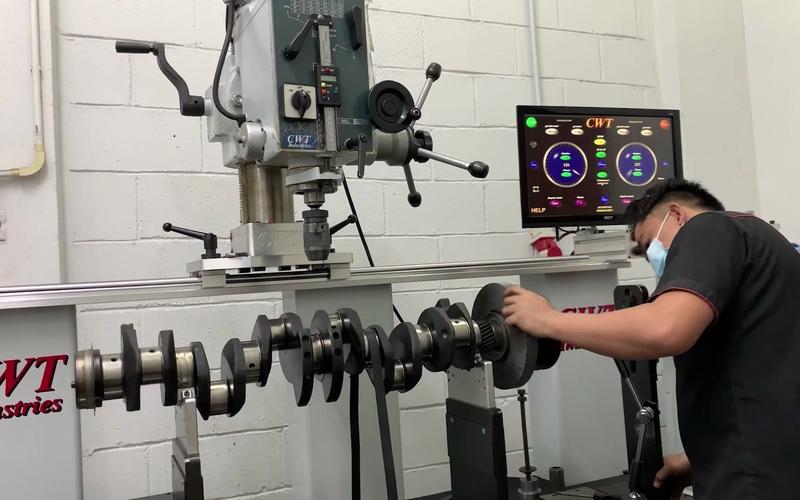
上次去深圳一家牙科器械厂做技术交流,他们的质量主管拍着胸脯说自己的转子完全符合ISO标准,我让他把标准车针装上去再测一次振动——结果测出来的手柄振动速度是12mm/s,是临床允许值的3倍多。他当时就愣了,说从来没人告诉过他们,动平衡测试要带车针。
这就是为啥有的牙医用某款手机,震得握手机的手指发麻,连带着太阳穴都突突跳。你以为是手柄的橡胶套不好?根本不是,是旋转组件的总不平衡量超标了,40万转的转速下,哪怕0.01g·mm的不平衡,产生的离心力都够把手柄震得嗡嗡响。
我们后来给那家厂改的测试流程很简单:动平衡测试的时候,必须装一根符合ISO标准的基准车针,把整个旋转组件的总残余不平衡量控制在0.15g·mm以内,改完之后,临床反馈的振动投诉直接降了80%。
0.2mm的冷却喷孔,为什么总在量产3个月后堵死
高速钻削的温度能冲到600℃以上,牙体钻削时的安全温度阈值为47℃,超过这个温度,牙髓就会出现不可逆的坏死,所以每款高速牙科手机都必须配同轴水冷系统,要求喷水量在30-50ml/min,直接对准车针的切削点降温。
很多设计在实验室里测,水流畅通,喷孔位置精准对准切削点,拿到临床用3个月,喷孔全堵了。
为啥?
因为设计的时候只考虑了实验室的纯水,没考虑诊所里的实际水质——哪怕是经过三级过滤的自来水,长期流动也会结水垢,更别说混进去的牙釉质磨屑、手机润滑油的雾滴。
之前我们给一款国产手机改喷孔设计,原来的喷孔是0.2mm的直通孔,出口端是直角台阶,内壁粗糙度Ra1.6,用了2个月就堵了,喷水量掉到10ml/min都不到。后来改了两个细节:一是把喷孔出口端做了30度的外倒角,二是把内壁抛光到Ra0.8,减少水垢的附着面。同样的水质,改完之后用了8个月,喷水量只掉了2%,根本没堵过。
还有个容易踩的坑:喷孔的方向。很多设计把喷孔的角度偏了5度,水没直接浇在切削点上,反而打在牙釉质的碎屑上,把磨屑卷到喷孔入口,时间长了自然堵死。就这点角度偏差,能让冷却效率掉40%,患者钻牙的时候疼得直攥椅子扶手。
上周东莞那个厂的治具改完,带车针的动平衡测试良率从62%涨到94%,工艺组的小伙子现在见我就递冰可乐。
其实做这类精密小器械,哪有什么高深的黑科技。
就是把别人觉得”差不多就行”的细节,一点点抠到极致。
毕竟你手里转的是40万转的转子,差个0.01mm,差个1度的角度,差个0.02N·m的扭矩,最后买单的是躺在牙科椅上的患者,和天天被振动磨得手麻的牙医。
