上周刚帮苏州一家做精密航空齿轮的厂擦完屁股——320万的航天配套订单,因为排产没卡准节点,最后延误了12天,赔了合同额15%的违约金。老板在会议室拍桌子的时候,我盯着屏幕上那堆跳来跳去的工单,只觉得这场景太熟悉了。
说实话,我在机械加工行业泡了快16年,见过的因为订单管控拉胯赔的钱,凑起来能在苏州买两套房。很多人一提生产订单管控,就觉得是上一套贵得要死的MES,把工单从销售端一路传到车间就完事了。真不是。
别拿ERP的工单列表当生产订单管控的全部
我见过至少七成的制造企业,所谓的生产订单管控,就是把销售给的交期往ERP里一扔,点个‘下达’,就等着最后成品入库了。这哪是管控?这是开盲盒啊!
举个最常见的例子。去年对接的一家汽车零部件厂,ERP系统里录的数控车床换型时间是10分钟——这数据还是五年前上系统的时候,随便找了个工艺员拍脑袋填的。实际呢?加工45钢的直齿轮,换去加工铝合金的电机壳体,要拆夹具、对刀、调切削参数、试切测尺寸,熟练工做完全套要47分钟。系统里排的班,一天能让工人换6次型,算下来光换刀调机就耗掉快5个小时,实际有效加工时间连3个小时都不到,产能直接打三折。
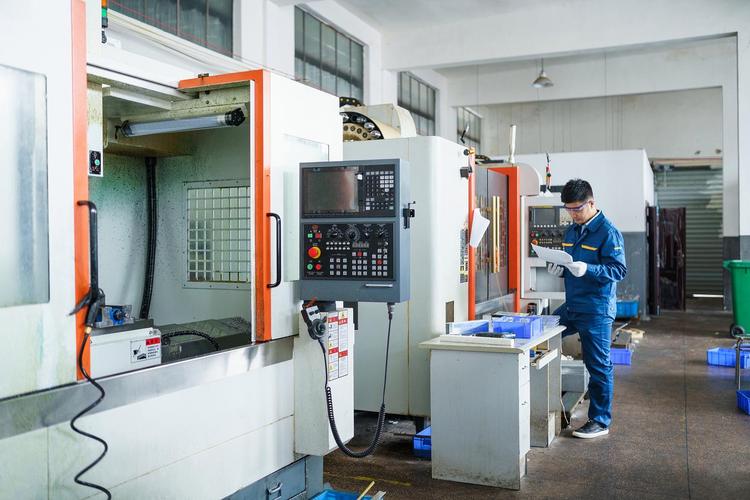
不过话说回来,ERP本身没毛病,毛病的是用系统的人。你把脱离现场的假数据录进去,系统排出来的计划自然是空中楼阁。我给客户做生产订单管控梳理的第一步,永远是关掉电脑,去车间站三天,把每台设备的真实换型时间、刀具平均寿命、班组的实际有效作业率摸得门清,再往系统里录。那些坐在办公室里对着PPT排计划的,排出来的东西能落地才怪。
管控的核心从来不是追进度,是卡‘前置偏差阈值’
很多厂的订单管控逻辑,是等快到交期了,才拉着计划员、车间主任追进度。就像开车上高速,等撞到护栏了才猛打方向,能不撞车吗?
按照GB/T 33173-2016《制造业信息化应用指南 生产运行管理》里的要求,生产订单的过程节点管控,要在前置期内设置多级偏差预警,不能等最后一道工序出问题了才反应。我自己给客户搭的预警逻辑很简单:对于精密机加工订单,总前置期的15%就是偏差触发线。比如那个320万的齿轮订单,总前置期是45天,那到第18天的时候,齿形粗加工工序应该完成60%的工作量,实际如果只完成了32%,这个时候距离最终交期还有27天的缓冲,哪怕临时调两个备用班组顶上去,或者把非关键工序的外协量挪一部分,完全能把进度补回来。
但之前那家厂是怎么做的?他们的预警设置在‘距离交期还有3天’的节点上。等第42天的时候,才发现齿形磨床因为液压系统故障停了5天,剩下的3天根本干不完所有的磨削量。这时候再找外协?人家外协的排产都排到半个月后了,违约金就是这么来的。
具体的阈值设置别拍脑袋。批量小于50件的精密零件,单工序时间偏差超过2小时,直接给当班的班组长发企业微信提醒;超过4小时,给车间主任发消息同步;超过8小时,拉上工艺、设备、计划开15分钟的短会——别扯虚的,就说怎么补进度,需要调多少人、用哪台设备、要不要找外协。之前有个厂把预警阈值设成了偏差24小时才报,这有啥用?黄花菜都凉了。
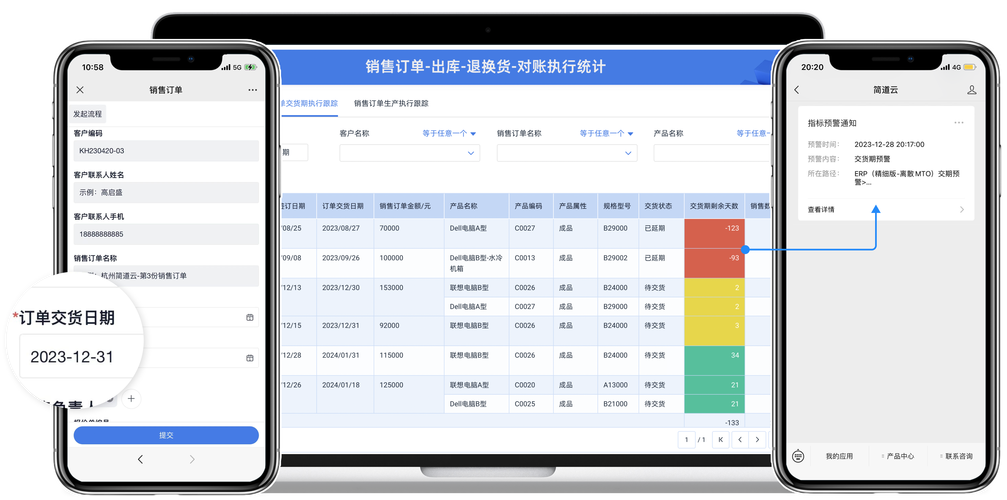
对吧?你想想,你平时赶项目报告,难道要等离提交还有半小时了,才发现自己PPT还没做?肯定是提前好几天就盯着进度,哪块慢了赶紧补。生产订单管控是一模一样的道理。
别迷信‘零库存’,订单管控要给‘不可控余量’留位置
我最烦那些讲精益的讲师,上来就说生产要零库存,要实现全流程单件流。你去长三角的机加工车间试试?夏天用电高峰的时候,电网说拉闸就拉闸,停俩小时电;隔壁班组的硬质合金刀具崩了,找采购找了三个小时才拿到新刀;甚至昨天晚上下大暴雨,物流的车堵在高速上,原材料晚到了半天。这些事你能预测?
我给新能源汽车结构件厂做优化的时候,之前他们为了追所谓的零库存,每个工序之间只留2件在制品。上个月赶上数控冲床的液压系统故障,停了3个小时,整条线直接停摆,后面的焊接工位因为没料,工人闲了3个小时,一天的产能直接少了12%。后来我们把关键工序之间的在制品余量调到12%——也就是按一个班8小时算,存够差不多1小时的加工量,根本不是为了囤货,就是为了扛这些突发的意外。上个月赶上两次电网波动,整条线根本没停,订单交付率从之前的82%直接涨到了97%。
真的,那些坐在办公室里讲零库存的,从来没在车间里闻过切削液的味道。
还有个容易踩的坑:排产的时候别谁嗓门大谁优先级高。之前有个厂,排产的时候把一个普通的民用五金订单排到了高优先级,因为是合作了十年的老客户,结果后来一个军工的紧急订单插进来,因为数控车床的夹具已经换好了,要换回去就得花40分钟,算下来换型成本是253块(五轴加工中心小时费率380块,40分钟就是253块),但两个订单的延误损失加起来有8000多,最后硬着头皮换型,结果两个订单都延误了。后来我们把换型成本算进优先级调整的模型里:如果插单带来的收益减去换型成本,比延误损失高,就换,不然就老老实实按顺序排,省得鸡飞蛋打。
上周去那个赔了违约金的齿轮厂,把之前的管控逻辑拆了重搭,第一周的试运营,订单的平均延误时间从之前的3.2天降到了0.4天。其实哪有什么高深的技巧?无非是别坐在办公室里对着ERP的数字想当然,多去车间站半小时,看看工人实际换型要多久,看看设备真的会出什么故障,把那些拍脑袋设的阈值,换成实际跑出来的真实数据。
管控从来不是为了把人管死。是为了别让大家熬了好几个通宵赶出来的订单,最后因为一个没卡准的节点,白忙活一场。
