上周三的实训课,第三组的学生蹲在工位边愣了十分钟。焊了三块控制板,才发现拿的光敏电阻是550nm的,项目要求的是520nm。整个工位停了42分钟——我在教室后面掐表算的。这种事这两年见得太多了。
从“找料找半节课”到“叫料等30秒”的最初推演
之前几届的实训记录翻出来看,平均每个小组在找料、核料、换错料上花的时间,能占到整个项目周期的三分之一,本来用来练结构校核、写控制逻辑的时间,全耗在翻塑料零件盒上了。最开始想搞智能物料叫料的系统,完全是被现实逼的。
最开始的方案特别简单:给每个物料盒贴个二维码,学生拿料之前先扫一下,系统弹个窗提示规格、数量。试了两节课就放弃了。学生嫌麻烦,扫完码随手就把弹窗划了,货架上的标签三天两头被蹭掉,扫出来的码对应不上货位,错料率根本没降。
我当时蹲在货架边粘标签粘到晚上九点,第二天还是被搬零件的学生蹭掉了半排。
真的烦。
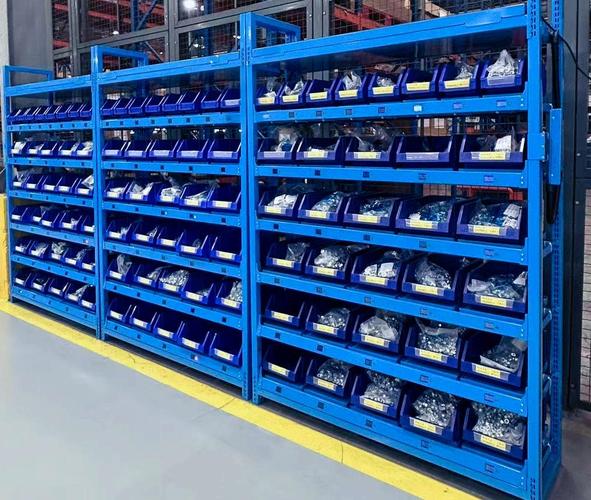
后来换了思路:别让学生主动找料,让料自己“喊”学生拿。就是工位上的料盒剩多少,系统自己算,到点了直接把对应货位的提示打出来,不用学生记货架上哪个位置放什么。
把叫料逻辑拆进设计任务的卡点
最开始把智能物料叫料当成个附加的拓展模块,让学生在自己做的分拣工作站里加个叫料功能。结果交上来的方案,一半都是“按下工位上的按钮,蜂鸣器响三声”。
这哪是叫料。
后来直接把任务要求改了:整个叫料链路必须包含三个环节——工位侧的物料余量检测、仓储侧的货位指引、取料后的余量自动重置。不要求做自动送料的AGV,只要把信号跑通就算合格。
学生的卡点全暴露出来了。
有个班的小组把余量传感器装在料盒的最底部,说这样等料见底了再触发报警,能省不少物料。我当时问他,从你按下叫料按钮,到备料的同学从货架上拿了料走到你工位,要多久?他掐表算了算,18秒。哦,那你料盒见底了再触发,这18秒里你的工位是停着的,整个生产线的节拍就卡在这里了。
叫料的触发阈值从来不是“料空”,而是“刚好能撑到备料人员走到工位的剩余加工时长”。
那个学生当时还不服,说教材上写的低液位触发报警啊。我没跟他争,直接让他按自己的方案跑了一次线。跑了三轮,每轮都因为等料停二十秒,整个工位的加工效率比邻组低了30%。邻组的同学都在笑他,说他的工位是整个车间的“堵车点”。他自己蹲在旁边改阈值,把传感器的位置往上挪了两厘米,算好剩下的料能撑20秒的加工时间,再跑的时候,刚好是上一枚料加工完,新的料送到工位,半秒都不浪费。
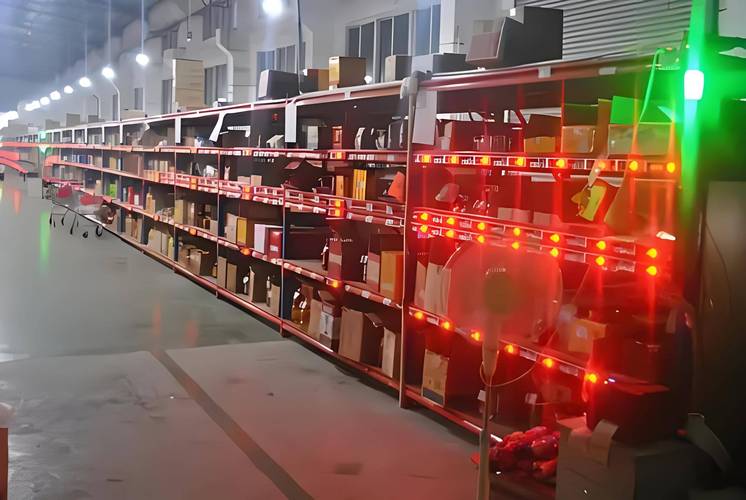
哦对,货位的LED指引我们试了好几种颜色,最开始用红色,后来发现学生总把红色的LED和报警灯搞混,换成了淡蓝色,现在基本不会拿错了。
没做“完美系统”的教学反思
经常有同行问我,你们的智能物料叫料系统怎么不接个AGV,搞成全自动化的,多好看。
我每次都笑。
我们现在的整套系统,成本不到两千块:四个光电传感器测料盒余量,一个小的触控屏当后台,货架上每个货位贴个LED灯条。没有复杂的算法,没有昂贵的仓储管理系统,就是最朴素的信号联动。
为什么不做全自动化的?很简单。如果上来就给学生抛一个带AGV的复杂系统,大部分人第一反应是去抄现成的方案,根本不会去抠最核心的逻辑——你为什么要在这个时间点叫料,你怎么确定叫的料是对的,你怎么避免叫多了或者叫少了。
这些东西,是课本上不会写的。
上次有个去年毕业的学生回学校,说现在在厂里做智能制造的运维,厂里的叫料系统逻辑跟我们课上练的一模一样,只是把人工送料换成了AGV。他去了没两天就把系统的参数调顺了,师傅还问他是不是之前在企业做过。
说不开心是假的。
当然也有乱糟糟的事。比如学生总喜欢自己改系统的语音提示,上次实训的时候整个车间都在响“请拿取10k电阻一枚”的搞怪电子音,整层楼的实训老师都过来围观。我们后来也没禁止,只要不影响正常的叫料逻辑,随便他们改。
毕竟学设计的人,要是连自己做的系统都不想多碰两下,那学了有什么用。
