上周三的减速器实训课,我站在第三排的学生旁边,盯着他SolidWorks界面上的轴类零件看了半分钟。
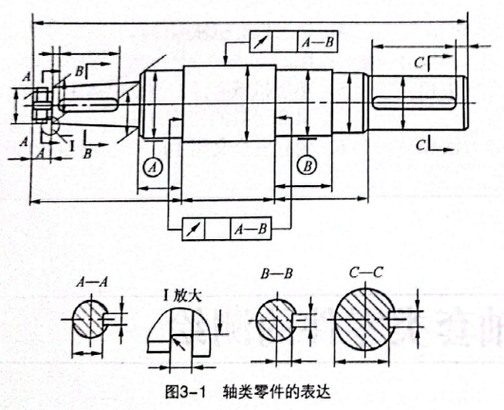
退刀槽半径0.2mm。
我问他为什么设这么小。
他愣了两秒,说教材附录里的参考值是0.3到0.5,他觉得越小越省材料。
我没接话,把他的屏幕转到投影上,整个班的学生都凑过来看,没人发现这里有问题。
画完零件就完事?学生的认知断层在哪
这不是个例。带过实训的老师都懂,现在的学生,力学公式背得溜,公差配合的定义能一字不差写出来,甚至能把轴的强度计算过程算得严丝合缝,但一到真的要考虑制造可行性,就全是盲区。
就说那个0.2mm的退刀槽。普通卧式车床的外圆车刀,最小的刀尖R角都有0.4mm,你设这么小的槽,根本车不出来,要么就得定制高价成型刀具,小批量生产的时候,车间根本不会接这种活。
之前我们也试过补这个短板——组织学生去合作的机械厂参观,站在机床旁边看师傅干活。但参观就是走马观花,二十分钟的参观时间,学生连哪个工序对应哪个零件都记不住,回来画图还是老样子。毕竟隔着玻璃的观察,永远比不上自己亲手画的尺寸,能直接对应到真实的加工结果。
不是砸钱买数字孪生,是把车间数据拆成可啃的小模块
一开始教研会有人拍桌子,说要做就做全套数字孪生系统,把车间的设备实时数据全接进课堂,搞个能实时映射车间状态的演示平台。我当时算了笔账,光软件授权加硬件部署就要六十多万,我们整个实训中心一年的教学经费才三十万,拿什么搞?
我们要的从来不是给领导参观的花架子。是给学生用的,能让他们知道自己画的东西能不能造、造起来要花多少钱的工具。
后来我们找机械厂的生产主管要了近三个月的真实生产数据:每个零件的工序流转卡,每台设备的实际稼动率,每道工序的平均加工时间,废品率,甚至是师傅换刀、调机的时间记录。把这些数据整理成一个轻量的交互看板,不需要复杂的实时连接,就是把真实的生产逻辑嵌进去,学生画完零件,点一下对应尺寸,就能跳出来看:这个尺寸如果按你设的,要走几道工序,每道工序花多少时间,废品率是多少,加工成本大概是多少。
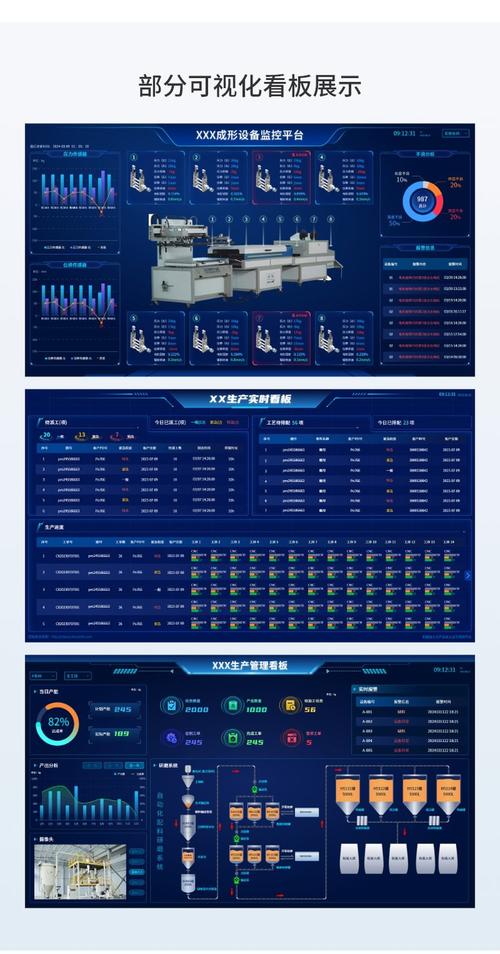
整个看板做出来的时候,我们自己测了下,安装包才12M,随便装在实训室用了五年的旧电脑上都能跑,根本不需要什么高配设备。说穿了,制造场景数字化在我们的教学场景里,从来不是什么高大上的概念,就是把车间里那些师傅们靠经验攒下来的判断,变成学生点一下就能看到的直观数据。
那次实训的“翻车”,比十节课的规范讲解都管用
上周的课,有个男生为了追求轻量化,把教材里要求的8mm壁厚减速器箱体,自己改成了5mm。他当场算的静强度,安全系数有2.3,完全满足设计要求,他自己还挺得意,说比教材上的设计更先进。
我让他点一下看板上的“铸造工艺约束”模块。
他点了。
屏幕上跳出来的数据:壁厚5mm的HT200砂型铸件,芯子的抗变形强度不足,塌箱废品率37%;后续铣面装夹的时候,零件变形量0.12mm,会导致轴承孔的同轴度超差,后续镗孔工序的返工率62%;整体加工成本,比8mm壁厚的零件高2.8倍。
他当时就愣了。说从来没人告诉过他,强度够了,不代表这个零件能经济地造出来。
说实话,我上学的时候,也干过一模一样的事。把所有零件都往最轻了设计,把公差都往最高了标,觉得这就是优秀的设计,直到去企业实习,师傅拿着我画的图纸,问我“你这个零件车出来要花多少时间,你算过吗”,我答不上来,脸烧了半小时。
不过话说回来,我们现在的课堂,为什么要让学生走一遍我们当年的弯路呢?
我们把原来的实训流程改了。之前是先讲两周的设计规范,再让学生画图;现在是第一节课就把这个数字化看板给学生开放,让他们先翻20分钟的车间真实数据,看看哪些尺寸是常用的,哪些公差是常规的,哪些设计是车间里真的会吐槽的,再开始动手画图。画的过程中,随时可以点开看板查对应的加工约束,不用等老师在讲台上反复强调“不要设太小的退刀槽”“不要随便提高公差等级”。
有个之前总喜欢把所有公差都设成IT5级的女生,上次画图的时候,自己点了看板,看到IT5级的加工成本是IT7级的4倍,而且这个轴承端盖的场景下,IT7级的精度完全满足使用要求,她自己就把公差改了,根本不用我提醒。
好的设计,从来不是在CAD里画出来的空中楼阁。
我们做的这点制造场景数字化的小事,本质上就是把之前隔着一堵墙的车间,挪到学生的屏幕旁边。
就够了。
