这哪是柔性产线啊。
就是个换程序的固定流水线。
学生眼里的“切换”,和产线实际的“切换”根本不是一回事
说实话,最开始我备这部分内容的时候,也顺着教材的逻辑讲——柔性产线嘛,换型快,调整灵活,只要把对应产品的程序导进PLC,传感器参数匹配上,就能跑。直到去年带学生参加省赛,现场切换完生产铝制支架的任务,连续废了12件工件,查了半天才发现,之前生产塑料卡扣时调的定位销预紧力太大,硬薄的铝支架往定位槽里一卡,直接被顶得变形。站在赛场边等成绩的那二十分钟,我脸烫得能煎鸡蛋。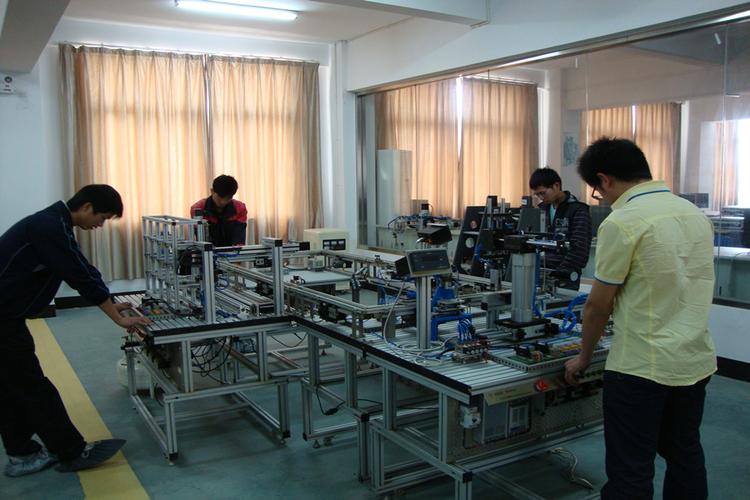
回学校之后我翻了之前的教案,才发现之前的内容全是飘着的。我总跟学生说柔性产线切换是”一键换型”,却从来没告诉他们,这”一键”背后,藏着多少要亲手拧的螺丝、要逐寸挪的传感器、要反复试的定位间隙。学生在课堂上对着HMI屏幕点来点去,真以为按个确认键就完成了所有切换,等真到了现场卡料,第一反应是去查程序逻辑,根本想不到是挡块没拆、螺栓没紧。
被我删掉的“标准切换流程”教案,到底留了多少坑
之前的教案我列了整整三页的步骤:第一步断电挂牌,第二步导出旧程序,第三步更换工装夹具,第四步校准传感器,第五步空载试运行……条理清晰,逻辑顺得挑不出错。但上次课我随机抽了三个学生,让他们按流程做一次完整的切换,三个人全错在同一个地方——把光电传感器的灵敏度拧到最大,产线旁边路过的灰尘飘过去,都能触发传感器停线。有个学生蹲在那查了四十分钟PLC逻辑,改了三版梯形图,抬头跟我说”老师是不是程序写得有问题”。我指了指他离工装边差两毫米的传感器探头,他愣在那半天没说话。
柔性产线切换的核心从来不是“换程序”,而是把上一个生产任务留下的所有“物理记忆”全部清空。
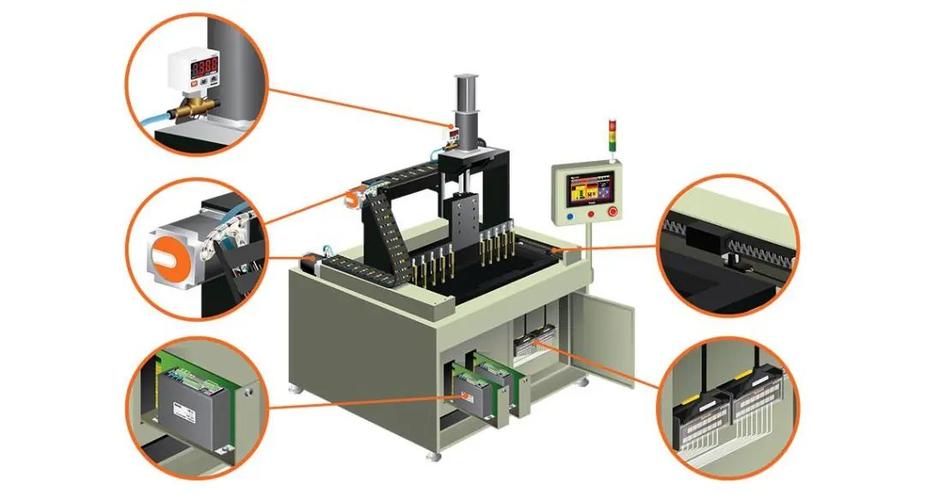
不过话说回来,那些标准流程真的没用吗?也不是。只是之前我教的时候,把流程当成了要背的知识点,没让学生摸到流程背后的实感。很多刚进工厂做设备维护的年轻人,头三个月最头疼的不是处理突发故障,而是每次订单换型的时候,对着一整排工装螺丝不知道从哪下手。明明照着设备手册走了所有标准流程,还是会出现卡料、偏位、尺寸超差的问题。问题根本不在流程上,是他们从一开始就把”切换”等同于”导程序”,忘了那些硬邦邦的金属挡块、弹簧夹头、定位销,全是上一个生产任务留下的”习惯”,你不把这些习惯掰过来,产线根本不会按你的新要求跑。
现在的实训课,我会故意留一个“没清干净的坑”
这学期我把之前那三页的标准流程教案全删了。每次实训课上到柔性产线切换的部分,我不会提前把所有工装摆得整整齐齐,也不会把所有传感器参数调到最优。我会在学生开始切换任务之前,偷偷留一个小问题——要么把某个工位的定位挡块螺栓松半圈,要么把光电传感器的灵敏度拧偏两格,要么把夹爪的夹持力调得太小。
上周那组拧螺丝的男生,最开始就是按之前的老习惯,导完程序就按启动,结果卡料卡得停在那。他们一开始也是围着HMI屏幕查了半天程序,没找出问题,后来顺着料道往工位走,才看见那个没拆的塑料卡扣挡块。几个人蹲在那拆挡块、调夹爪、校准传感器,前前后后折腾了四十分钟,第一次空载跑通全流程的时候,喊得整层实训楼都能听见。
我站在旁边没插话。
其实比他们还开心。
之前我总怕学生出错,把所有步骤掰碎了喂到嘴边,总觉得这样能省时间,能让学生多练几遍程序编写。结果真到了要解决实际问题的时候,他们还是慌——因为根本不知道产线”卡”的原因在哪。
错了就改。
没人一开始就会。
上周下课的时候有个学生跟我说,原来之前学的柔性产线,全是”纸上谈兵”。我笑了笑没接话。毕竟我自己也是在赛场上看着那12件废铝支架的时候,才真正搞懂这个道理。
