去年在苏州某汽车零部件厂蹲点改线,凌晨3点接到车间值班电话——那条跑了6年的1600吨冲压线硬停了。维修工爬上去拆了3个小时,才定位到是主传动轴承润滑不足导致的温升超限,抱死锁死。算上误工、赶工的额外成本,一晚上亏了8万多。
要是能提前2小时收到明确预警,这钱完全能省。
真的。
别拿“阈值报警”当预警,差了一个量级
现在九成以上的工厂,所谓的“停机预警”还停留在固定阈值触发的阶段。比如轴承温度到80℃跳个红灯,电机电流超过额定值20%就响蜂鸣器。
这根本不是预警。
等你看到报警的时候,故障已经到了临界值,离停机也就差几分钟的事。
之前给珠三角某家电厂做产线诊断,发现他们的轴承报警阈值设的是70℃——参考GB/T 3811-2008《起重机设计规范》里的滚动轴承温升要求,正常稳定运行温度应该在45-55℃区间,超过65℃就进入风险区。但问题是,夏天车间没装集中空调,正午时段的环境温度能到38℃,轴承的基线温度本身就会飘到62℃,70℃的阈值一天能响8次。操作工最后嫌烦,直接把蜂鸣器的线拔了。
纯纯的狼来了。
真正靠谱的停机预警,从来不是卡固定数值,而是盯时序偏差的异常。我们现在做方案的时候,根本不会上来就给个硬阈值,而是先连续采集30天的正常运行数据,给每个监测点算滚动基线:拿每10秒的采样值做滑动平均,当当前值和30分钟滚动基线的偏差超过3σ(按GB/T 6075.3-2011《机械振动 在非旋转状态下的振动测量》的评定规范,3σ对应的统计置信度是99.73%),才触发一级预警。这个时候距离真正的故障发生,通常还有1-2小时的处置窗口,完全够操作工去排查、调整,根本不会走到停机那一步。
别信那些厂商吹的“大模型预测”,很多就是把固定阈值换了个皮,收你三倍的钱。
最容易漏的预警点,根本不在主轴上
大家做预警方案的时候,总习惯把所有精力放在主轴、伺服电机、减速器这些核心部件上——毕竟这些东西贵,坏了修起来麻烦。但翻完过去3年攒的200多份停机故障台账,我们发现有42%的非计划停机,根源根本不在这些高价核心件上,全是那些大家觉得“不会坏”的辅件出了问题。
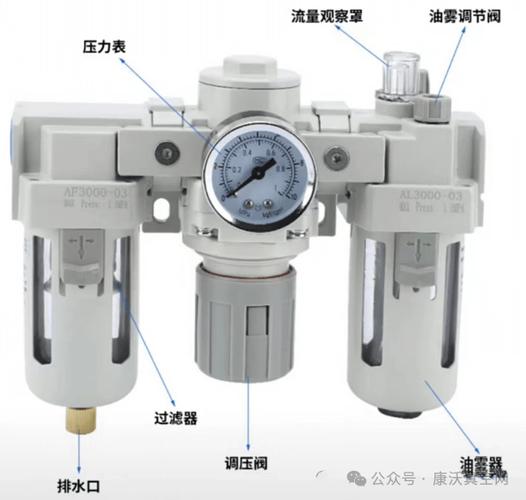
之前在东莞某3C电子厂,他们的伺服送料线平均每45天就硬停一次,每次拆了所有伺服、编码器、丝杆,查来查去都找不到问题。最后我们在气动三联件的出口管路上,装了个10块钱的扩散硅压力传感器,盯了一周就找到了原因:供气管路有个针孔大小的漏点,每次压力从额定的0.6MPa降到伺服要求的最低工作压力0.4MPa,刚好需要42分钟。之前的报警逻辑是压力到0.4MPa才触发停机保护,等报警跳出来的时候,根本没留处置时间,直接就停了。
后来我们把报警逻辑改了:当压力下降速率超过0.02MPa/5min的时候,就给当班班组长发个企业微信提醒,去查管路漏点。调整完之后,整整半年没因为这个问题停过线。
这里说个选型的小权衡:测这种常规的压力、温度参数,真没必要买那种带工业总线、贵得要死的传感器。选精度0.5级、响应时间100ms的基础款就行,成本只有高端款的1/10,可靠性一点不差。还有个踩了好几次的坑:别把预警信号全走PLC的IO点存着。之前在佛山某陶瓷厂,他们的预警报警存在PLC的临时寄存器里,每100ms就被新的采样值刷新一次,操作工翻遍报警记录都找不到之前的预警痕迹。后来我们单独拉了个低成本的4G采集模块,不经过PLC,预警信息直接推送到手机上,连历史记录都存在云平台上,根本不会丢。
预警的“最后一公里”,从来不是技术问题
你算法再准,传感器再贵,要是一线的人收到预警根本不当回事,那这套系统就是个摆设。
去年在浙江某食品厂做包装线改造,我们的预警模型能提前15分钟识别封箱机的皮带磨损程度,准确率能到92%。结果上线第一周,就因为皮带磨断停了一次线,损失了300箱临期的坚果产品。后来找操作工聊才知道,人家干了10年封箱机,觉得“这点磨损根本不算事,再撑俩小时都没问题”,看到预警提醒直接划掉了。
后来我们没改算法,也没换传感器,就帮车间改了个简单的考核规则:只要预警触发后,在故障发生前主动处置的,给当班班组发50块的即时现金奖励;要是预警响了没人管,最后导致非计划停机,按误工损失的1%扣班组的当月绩效。就这么个没什么技术含量的规则,上线3个月,那条线的非计划停机率直接降了72%。
说实话,很多厂商卖预警系统的时候,从头到尾只讲模型精度、算力性能,根本不问现场的班组是怎么考核的、一线操作工对报警的接受度怎么样。最后装完了,系统天天乱响,大家嫌烦,直接把系统电源拔了,几十万的投资打了水漂,图啥呢?
我们现在做方案,第一步从来不是选传感器、调算法,是先花一两周把车间过去18个月的停机记录全部拉出来,做帕累托分析。就拿之前给某汽车焊装线做的方案来说,分析完发现82%的非计划停机集中在三个点:焊枪电极头磨损、输送链张紧力不足、水冷管路堵塞。剩下的18%是随机故障,根本没必要上复杂的边缘计算模型,就盯着这三个点做简单的偏差预警,成本只有厂商报价的1/5,效果反而更好。
其实做了12年产线改造,我越来越觉得,停机预警从来不是什么高大上的黑科技。你先把最容易出问题的几个点位摸透,把正常运行的基线摸准,别搞那些花里胡哨的可视化大屏、数字孪生功能,让一线的人真能收到提醒、愿意去处置,比什么都强。
上个月去之前合作的那个苏州冲压线厂,他们现在的月均非计划停机时间从12小时降到了1.5小时,算下来一年省的钱,够给整个车间换一遍新的LED照明。
挺好。
