很多人觉得智能物料配送呼叫就是个带WiFi的电子铃,实际上从触发端选型到调度逻辑落地,每一个细节踩坑都可能让整套系统变成产线的摆设。去年在苏州某汽车零部件厂驻场,我蹲在冲压线边数节拍,算下来一次缺料停线每小时损失1200块——就为了等一包M6的高强度螺栓,线边的仓管小姑娘跑的帆布鞋都磨开了胶,老式的有线呼叫铃被切削液糊住,按了半天仓库那边半点儿反应没有。
谁没为按钮接错线熬到凌晨两点过。
别上来就堆硬件:呼叫触发端的选型踩过的坑
刚做这套系统的时候,我们图成本低,选了一批2.4G频段的普通无线按钮,结果上线第三天就被操作工追着吐槽——产线边上的伺服电机一开,电磁干扰直接把信号吞了,30%的呼叫按了之后仓库端根本收不到。按照GB/T 33945-2017《车间物料配送系统通用技术要求》的规定,触发端的信号传输可靠性要达到99.9%以上,抗电磁干扰场强阈值不能低于3V/m,才能适配有伺服驱动器、高频焊接设备的复杂车间环境。
后来换了LoRa扩频的触发按钮,外壳做了IP65的密封处理,才解决了切削液飘进去锈死触点的问题。别觉得按钮就是个能按的塑料壳,选型的时候要盯着操作工的实际使用习惯:重型工位的操作工戴3mm厚的防割手套,你装个直径12mm的小按钮,人家按三次都对不准触发位置,最后干脆掏出对讲机喊,整套系统等于白装。我见过最离谱的设计,把呼叫按钮装在离地面1.8米高的工位顶部,1米6的女操作工踮脚都够不着,最后被人用透明胶带粘在了工位侧面的挡板上。
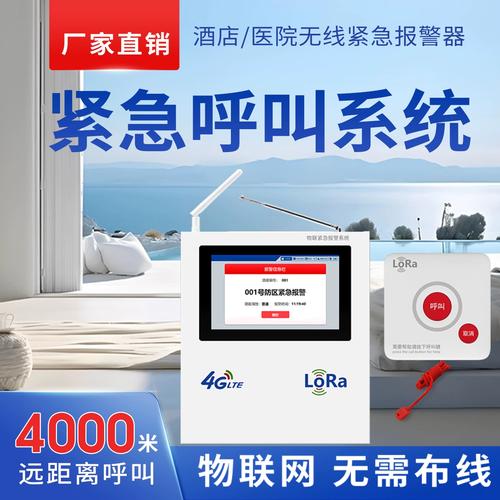
对了,按钮的反馈灯别省。之前有批按钮没做状态灯,操作工按了之后不知道有没有发出去,有的连按五六次,仓库端的系统堆了一堆重复的呼叫单,调度员看到满屏的提醒头都大。现在我们要求所有按钮必须带三色状态灯:按下去绿灯亮代表发送成功,红灯闪代表信号弱,黄灯亮代表已经收到配送反馈,就这么个小改动,重复呼叫的概率直接降了80%。
配送响应的逻辑,别做“谁喊就先送谁”的冤大头
很多刚上这套系统的厂,调度逻辑做的特别简单:谁先按呼叫,配送员就先去谁那送。结果呢?我们在无锡某光伏厂做调试的时候就碰到过这种情况,总装工位缺了一块光伏组件背板,线边剩的料最多撑8分钟,另一个包装工位缺的是缠绕膜,剩的料能撑40分钟,结果系统按照先后顺序,让配送员先去送缠绕膜,等送完回来总装线已经停了12分钟,算下来这一次停线的损失,够买一百卷缠绕膜。
后来我们把调度逻辑全部推倒重来,给每个呼叫的工单绑定对应的工位物料剩余可用时间——这个时间不是拍脑袋算的,是按照GB/T 2829-2002的周期抽样方法,连续测了一周每个工位的实际物料消耗节拍算出来的。系统收到呼叫之后,自动按照剩余时间的长短排优先级,剩余时间越短,优先级越高,甚至连配送员的行走路线都自动算好,不用配送员自己记哪个工位近哪个工位急。按照行业通用的产线配送要求,从呼叫触发到配送员PDA收到提示的延迟不能超过2s,超过这个时间,操作工保准会吐槽“这系统还不如我嗓子喊的快”。
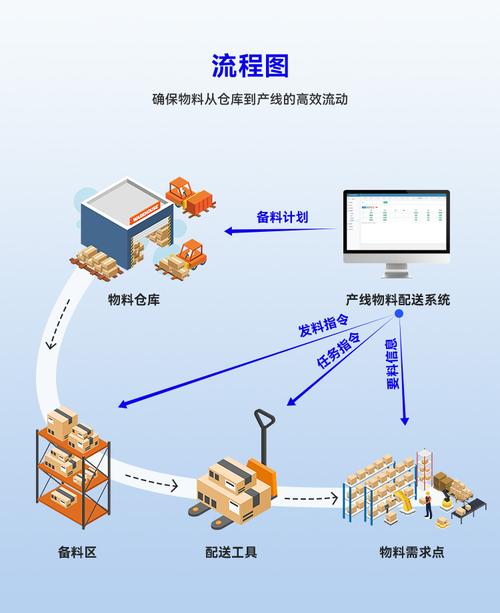
说真的,这套逻辑我们调了快三个月。一开始系统算出来的优先级把老配送员整蒙了,人家干了五年线边配送,闭着眼都知道哪个工位急哪个可以缓,系统算的路线反而绕远。后来我们把配送员过去两年的历史响应数据喂进去做权重修正,比如某个工位之前每次停线损失特别高,就适当给这个工位的呼叫加一点优先级系数,顺了之后配送员的平均响应时间从12分钟降到了4分钟。
别踩WiFi的坑。之前有个客户为了省网络成本,把整个呼叫系统连在了厂区的公共WiFi上,结果上班高峰期几十台手机、平板、扫码枪同时连网,WiFi拥塞的厉害,呼叫消息延迟10多秒才到配送员的PDA上,配送员走到半路才收到上一条呼叫,来回跑的路线绕的像迷宫。后来换成了独立的LoRa专网,信号稳的很,哪怕在车间最角落的冲压工位,消息也是秒到。
别忽略最容易被删掉的“冗余反馈”环节
很多厂商做的系统,流程就是“呼叫-配送-点完成”,中间没有任何自动反馈环节。结果配送员把物料送到了,忘了在PDA上点完成,系统就一直弹未处理的呼叫提醒,时间长了屏幕上堆了一堆无效提醒,大家干脆把提醒声音关了,真的有紧急呼叫的时候根本注意不到。
我们后来加了一套自动反馈的冗余机制:在每个工位的物料架上装RFID读写器,只要对应物料的料盒被放到料架上,系统就自动把对应的呼叫单消掉,要是呼叫触发之后10分钟还没检测到料盒到位,系统就自动给当班班长发个提醒,看看是不是送错地方了。当初为了这个模块,客户的采购还跟我们掰扯了半天,说要砍掉省成本,结果上线之后第三个月,就碰到一次配送员把价值20万的硅片料盒送到了相邻的工位——两个工位的布局一模一样,标签贴的位置也差不多,要不是系统一直弹未完成的提醒,班长顺着提醒找过去,这盒料被错拆用了,整个批次都要返工。
我当时听到这个消息后背直冒冷汗。
真的。
RFID的检测距离我们前前后后调了十几次,设成1米的话,料盒还在传送带上就被检测到了,太早消单;设成10cm的话,料盒放的偏一点就检测不到,最后定在30cm的最优检测距离,带角度校准,刚好是料盒放到工位料架上的位置,检测准确率到99.2%,比之前纯靠人工扫码的方式,少了60%的额外操作。
不过话说回来,现在很多厂商吹的什么AI自动预测呼叫,说不用操作工按按钮,系统自己算什么时候该送料。我们测过,对于工艺稳定的大批量产线,预测准确率能到80%,但只要换一次型、调一次生产节拍,那预测的数值就完全不准。总不能为了上所谓的“智能”,把本来简单的系统搞的复杂到没人敢碰,最后还是得靠人工触发兜底。
这套系统跑了快两年,我们算过账,线边仓的配送员从8个减到5个,产线因为缺料的停线时间从每月平均12小时降到1.2小时,算下来一年省的钱够装三套系统。
别把智能物料配送呼叫搞成高大上的概念。
它就是个帮一线员工少跑腿、少停线的工具。
参数够实,逻辑够顺,不搞花架子,比什么都强。
