上周跑苏州的一家汽车底盘配套厂,刚进车间就看见财务把一叠客户罚款单拍在生产主管桌上——排了3天的300台车架订单,硬生生晚了4天交货,光违约金就快抵上这个月的车间利润了。
很多人聊起生产资源调配,总觉得就是把人、机、料列个Excel表,按时间排好顺序就算完事。真到车间里待俩小时就会发现,这事儿根本没那么简单。
别拿静态产能表当万能公式,你算的额定产能根本跑不满
说实话,我见过至少7成的车间主任,做调配的时候直接拿设备铭牌上的额定节拍当计算依据。比如某台六轴点焊机器人,铭牌标着12s/点的焊接速度,他就按这个数算8小时班能焊2400个点,把整班的工时全给排满。
结果呢?实际跑起来,机器人要定期清焊渣、换电极帽、校准焊钳压力,上件的工人偶尔因为定位卡没对准要调整几秒,甚至周围空调温度高了一点,焊枪的冷却水流速变了,焊接参数都得临时调。杂七杂八的无效时间扣完,实际平均节拍能到21s/点就算不错,和额定值差了快一倍。
按GB/T 39166-2020《机械制造企业生产能力核算规范》的要求,做产能核算的时候,不能直接用设备的额定参数,必须考虑设备综合效率(OEE)的折算。一般离散制造车间的OEE能稳定在65%,已经算得上行业优秀水平——你要是不把这个折算系数算进去,排出来的调配方案从根上就是错的。
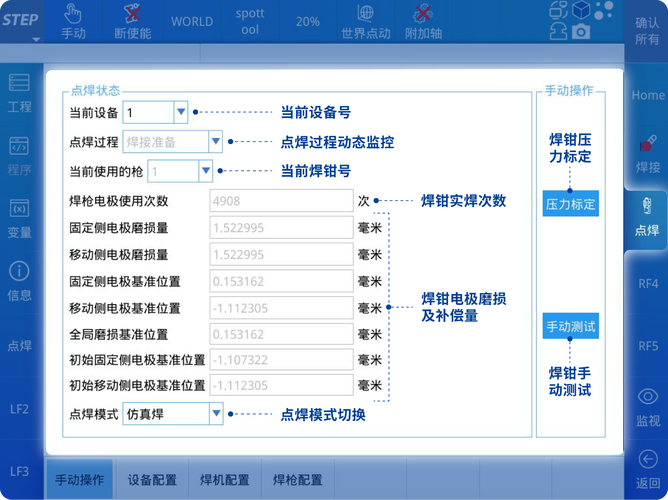
去年我帮这家厂梳理调配逻辑的时候,一开始他们给的方案是把3台点焊机器人的工时全排满,连设备日常的预防性维护窗口都给挤没了。第一周跑下来就出问题:其中一台机器人的焊钳气缸密封圈老化,当天下午就停了2小时;旁边工位的焊工连续3个小时保持同一个焊接姿势,手酸了上件速度掉了30%,整条线的节拍直接垮了。
太真实了。
很多人排计划的时候,总觉得设备维护、人员的休息时间是“可以挤掉的水分”,根本没意识到这些时间本来就是生产流程的一部分。按设备维护手册的要求,那台点焊机器人每运行48小时就得换一次电极帽,每200小时要校准一次焊钳的焊接压力,这些固定的时间窗口,你不提前给它留出来,等设备出故障了再停线修,损失只会更大。
跨工位的资源错配,往往比设备故障拖的更狠
之前接的那个底盘厂项目,最让人头疼的不是单台设备的效率问题,是三个车间各算各的账。冲压车间说自己一天能出200套底板,焊装车间说自己一天能焊180套,涂装车间说自己一天能喷190套。乍一看数字能对上,甚至还有富余。
实际跑起来完全不是那么回事。冲压车间为了冲产能,把做好的底板全堆在焊装车间的入口,通道堵得叉车要转弯都得等5分钟;焊装车间的工人看见堆成山的工件,越干越慌,上件的错装率直接涨了20%;涂装车间更冤,因为前面的件供不上,前处理槽得空等2小时,槽液加热的能耗直接超了30%,厂长看见电费单的时候脸都绿了。
谁懂啊。
这种跨车间的资源墙,根本不是靠一张排产Excel能打通的。核心问题是大家只盯着单个节点的最大产能,完全没考虑节点之间的在制品缓冲量定额。按机械制造工艺设计的通用规范,相邻工序之间的在制品缓冲,应该按1.5-2小时的产能来备——多了占场地、占流动资金,少了就会因为某一个小故障直接停线。
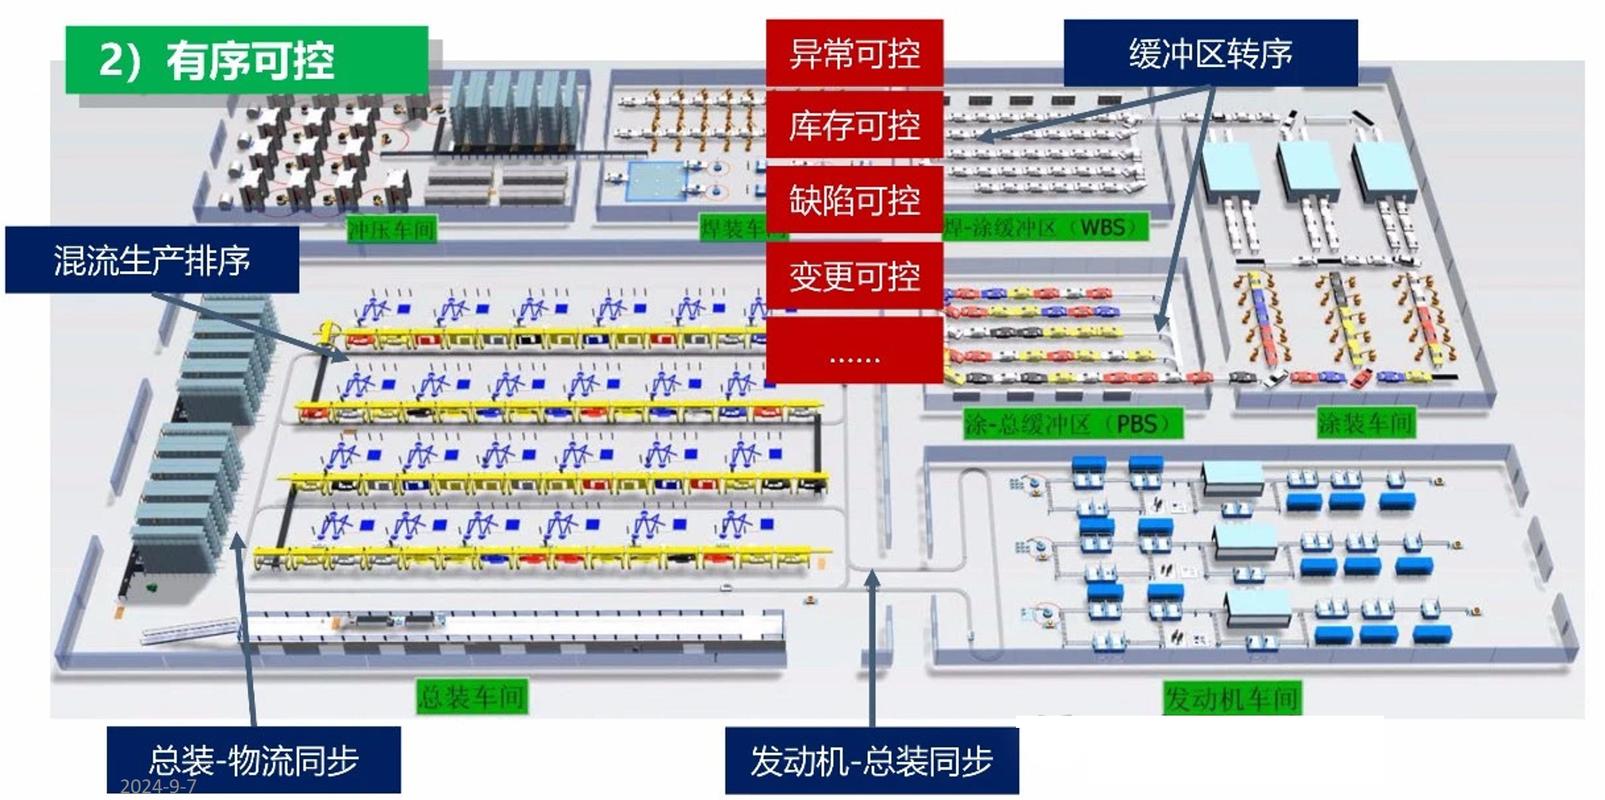
我当时给他们调的方案根本没加新设备,也没裁人,就是把三个车间的排产节奏统一到焊装线的稳定节拍上——也就是扣完OEE损耗之后的180套/天。冲压车间每天就出185套,多出来的5套放在缓冲区当安全库存;涂装车间就按180套的速度上件,多出来的产能留着应对临时插单。
就这么改了之后,第一个月的在制品库存直接降了42%,涂装的生产能耗掉了18%,也没再出现过通道堵死的情况。说穿了,之前的方案就是每个部门都想证明自己“没闲着”,根本不管整个系统的整体效率,这种内耗真的太亏了。
临时插单的调配弹性,才是真功夫
上个月这家厂突然接了个老客户的急单,要加50套加强型底盘件,要求3天交货。换以前的生产主管,要么直接把客户推了,要么就把原来排好的300套常规订单全打乱,让工人连轴加班赶,最后把别的客户的交货期也延误了。
这次我们提前搭的调配预案直接就用上了。先算这50套件需要的资源:焊接用的夹具是通用款,不需要重新开模;需要的机器人工时,就把本来安排在那个时段的设备预防性维护窗口挪出来,把常规的设备校准改到当天晚班的非生产时间做;需要的焊工,就把本来当天轮休的两个师傅按加班系数排进去帮忙,上件的工人从相邻的、当时节拍比较松的冲压工位调2个过来。
整个算下来,这50套件不需要额外采购新设备,也完全没打乱原来的常规订单节奏,3天刚好能把货交出去。
太顺了。
很多人觉得生产资源调配就是做月度、周度的固定计划,其实真正考校水平的,是遇到临时变动的时候,你有没有留够弹性。我们做调配方案的时候,从来不会把资源的使用率卡到100%,一般会留15%左右的冗余——设备的、人员的、物料的,就是为了应对突发的插单、临时的设备故障、工人请假的情况。要是你把所有资源都卡得死死的,一点余量都不留,那真的是一着不慎,满盘皆输。
去年有个做农机配件的厂,为了压缩成本,把所有的设备维护时间都砍了,人员排班也排得满满当当,连备用的焊条都只买够3天的量。结果赶上临时的物流管控,供应商送不来焊条,整条线停了一周,损失的钱够买三年的焊条库存。
真的,有时候你觉得是“浪费”的冗余,其实是整个生产系统的安全垫。
干了这么多年机械制造,我越来越觉得,生产资源调配从来不是什么高大上的数字化概念,也不是买个几百万的MES系统就能自动搞定的事。它本质上是你对车间里每一台设备的脾气、每一个工人的作业习惯、每一道工序的真实节拍摸得透不透。你要是天天坐在办公室里,对着报表上的漂亮数字做调配,那迟早要在车间里栽跟头。
