2026-10-22 12:02:59 分类:机械设计
上个月去珠三角一家汽车零部件厂做调试,车间主任拉着我吐槽——他们花了十几万上的产线状态看板,装在中控室墙上快半年,除了刚上线那天拍了宣传照,没人真的凑过去看。我凑过去瞅了一眼,那屏上的数,比车间现场的实际状态慢了整整40秒。
这就是纯纯的摆设。
别上来就买传感器:先把你要“看”的状态拆明白
很多项目从一开始就走偏了。团队拉个会,第一反应是列采购清单:要多少个振动传感器,要多少个电流互感器,要多少台工业网关,算完总价报给领导审批。根本没人先坐下来问一句:一线的班组长、操作工,到底想从这个系统里看到啥?
我之前碰到过一个做电机端盖加工的产线,一开始把每个工位的主轴电流、电机温度、伺服扭矩全采上来,屏上堆了24组实时曲线,字小的跟印刷说明书似的。上线之后找班组长做用户调研,人家说“我每天要管8台机床,哪有空盯着你那24条曲线算负载率?我就想知道哪个机床现在卡料了,哪个机床换完模还没开起来,今天到下班还差多少产量”。
你看,这就是需求和实际体验的脱节。
按照GB/T 33905.3-2017《智能制造 传感器网络 第3部分:功能安全要求》的规范,涉及安全联锁的状态信号,不能走通用的Modbus TCP通道,得单独走硬接线回路,端到端的延迟必须控制在100ms以内。别图省事把安全门、急停按钮的状态挂在普通网关上上传,我上次见个项目,网关重启的3秒里,中控屏显示安全门是完全关闭的,实际上门早就被操作工推开了,差点出人身事故。现在想起来还后背发凉。
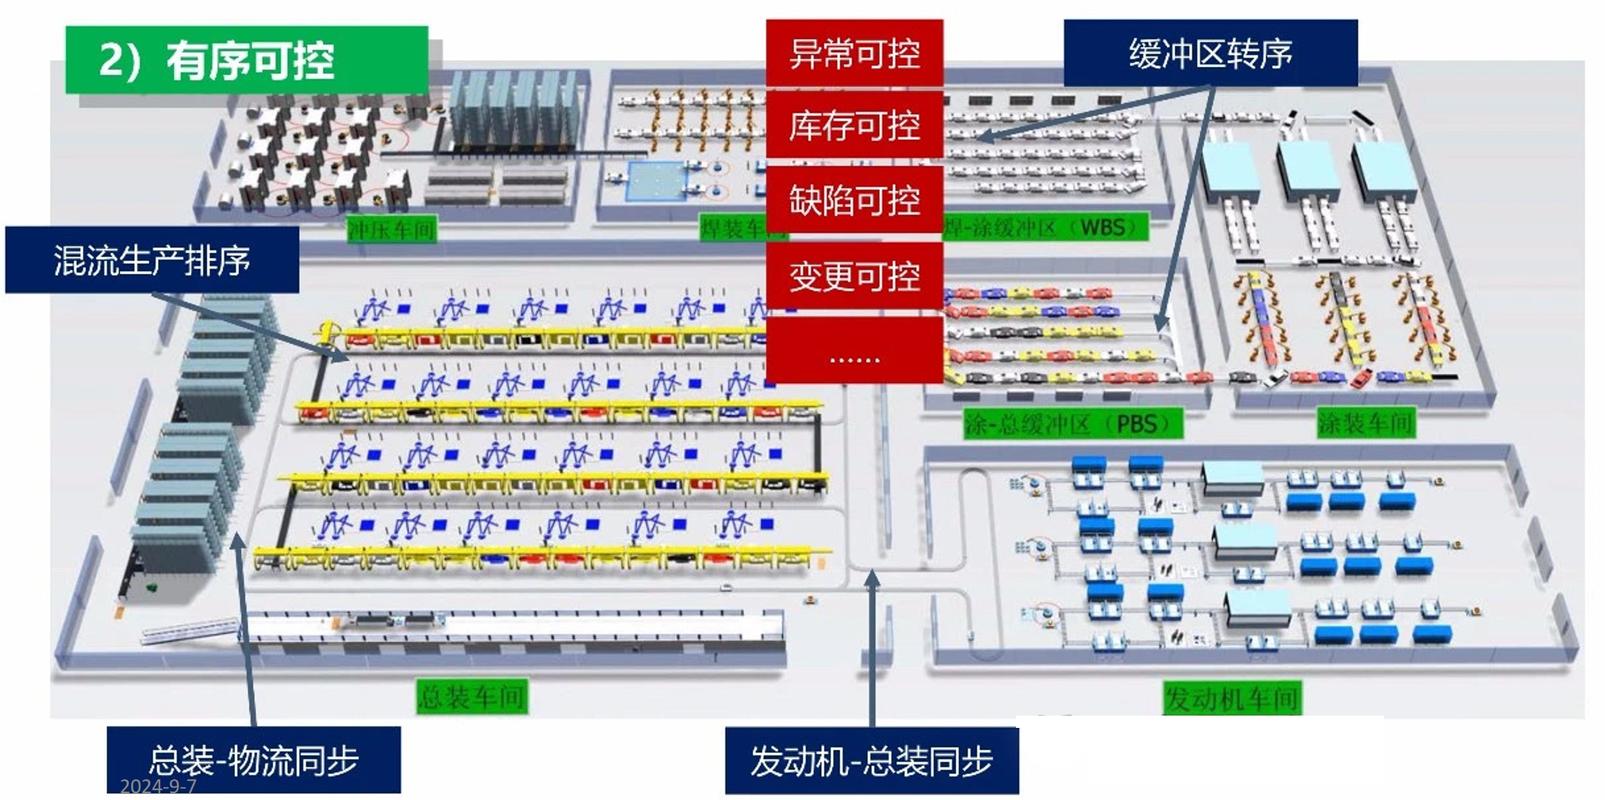 汽车冲压产线工位状态采集点位示意图
拆状态的时候别贪多。把所有需要采集的信号按优先级排个序:最高优先级的是安全类信号,然后是故障报警信号,再往下是工位运行状态、换模记录、良品率统计,那些需要深度分析的振动值、扭矩值,完全可以存在本地数据库里,需要的时候再调出来看,没必要天天往中控屏上堆。
布线和传输的坑:你以为的“实时”,可能是假的
很多人对“实时”的理解有误区。觉得只要数据能传到屏上,就算实时了。实际上你算一下整个链路的延迟:传感器的采样周期、网关的本地缓存时间、车间交换机的转发延迟、数据库的写入延迟、前端页面的渲染刷新时间,这些加起来,很多粗制滥造的系统,端到端延迟能到10秒以上。
这哪叫实时啊。
我之前给团队算过一笔账:对于节拍6秒/件的冲压产线,整个采集链路的端到端延迟必须控制在2秒以内,不然等你在屏上看到“3号工位卡料”的提示时,已经卡了2件料了,光清理模具、调整定位的时间,就得花十几分钟,损失的产能比你整个系统的成本都高。
之前有个客户为了省布线成本,用普通的家用WiFi传车间的传感器数据,车间里一堆数控设备、高频焊机的电磁干扰,数据丢包率能到15%,屏上的状态时不时跳成“设备离线”,操作工根本不信这个数。后来换成了IP67防护等级的工业级5G CPE,把天线架在离设备3米远的无遮挡位置,丢包率压到0.1%以下,端到端延迟稳定在300ms左右,才算真正能用。
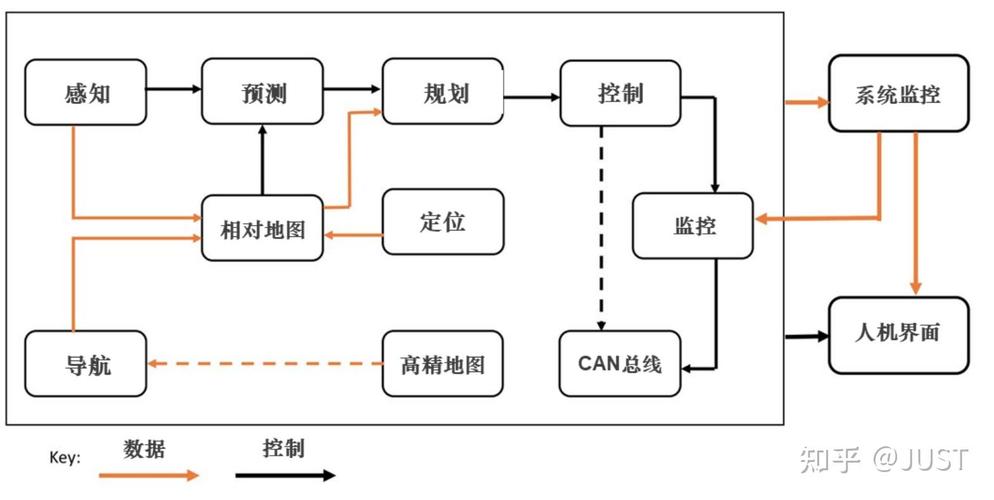 工业产线状态数据端到端延迟构成链路图
说实话,别跟我扯什么“云边协同”的大概念,你先把车间里的传输链路搞稳,别让数据在半路丢了,比啥都强。按照离散制造行业MES实施的通用规范,非关键工位的状态数据采集频率设为1s/次,关键加工工位的采集频率设为200ms/次,报警类的信号要做硬件中断触发上报,不能等系统轮询到了再读——轮询的周期一般是500ms,等你轮到读报警信号,可能故障已经发生半分钟了。
屏上的内容怎么放:不是数据堆得越多越好
 屏上的内容怎么放:不是数据堆得越多越好
很多看板做的跟数据大屏的竞标方案似的,恨不得把所有能采到的数都往上堆,加一堆动态特效,看着特别炫酷,一到实际车间就废了。
还是开头说的那个花了十几万做摆设的厂,他们之前的看板,字号最大的位置放的是当日累计产量,离5米远能看见。但班组长最关心的“当前停机原因”,字小的跟页面注释似的,藏在屏幕右下角的角落,谁会特意凑过去找?
我帮他们调整布局的时候,完全按照人眼的视觉动线来:最左上角的黄金视觉区,放最紧急的信息——哪个工位报警了,停机多久了,需要哪个班组的人去处理。中间区域放整线的实时状态,用纯色块标:绿色是正常运行,黄色是待料/待换模,红色是故障停机。最下面放累计产量、良品率这些需要统计的汇总数据。那些历史曲线、深度分析的图表,全收进二级菜单,平时根本不显示在主界面上。
调整完之后我们做了个统计:之前班组长要花3秒才能在屏上找到自己需要的信息,现在1秒就能扫完整屏。一个班8小时下来,光因为故障响应快减少的停机时间,就多产出了近2000块的零件。
这才叫真的有用。
别为了所谓的“科技感”搞那些花里胡哨的东西。什么数据跳动的动画,什么飘来飘去的进度条,甚至还有的看板加了实时的室外天气模块——我当时看到都懵了,车间里的人谁关心你外面下不下雨?能把每个工位的润滑油余量、待加工料的库存显示清楚就不错了。
很多人觉得产线状态实时查看是个没技术含量的事,不就是接个传感器,连个网,整个屏吗?真扎进去做才知道,从拆需求、选传感器、布线路、算延迟、调屏显,每一步都能藏着坑。你要是做出来的系统,一线的操作工、班组长愿意主动凑过去看,而不是只用来给来参观的领导拍个照,那才算真的做对了。毕竟,所有的技术,最后都是要帮一线的人省力气,不是吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:产线状态实时查看:从传感器选型到中控屏显的工程落地笔记
文章链接:https://m.yqhljx.com/list_9/4731.html
