2026-11-09 01:11:14 分类:机械设计
上周上表面处理选型的研讨课,刚把渗碳的工艺曲线投在屏幕上,后排坐的那个总爱抢话的男生“啪”就把手举起来了。
“老师那氮化是不是更高级?不用后续淬火,变形还小,是不是所有零件都能换氮化?”
底下哄的一声笑了。我没接话。因为这个问题,我每届学生都要问一遍。
学生的卡点,从来不是“记不住参数”
之前我备课总爱走弯路。把氮化的温度区间、硬度范围、层深要求列成三列对照表,印成讲义发下去,觉得学生背熟了就不会错。
结果去年期末改课程设计作业,一半人给低速重载的传动齿轮选了氮化。
理由都写得一模一样:氮化硬度高,耐磨。
我翻着那叠作业,指尖都快把纸戳破。
不是氮化不好。是他们根本没看见,氮化层下面的基体,还是调质状态的软钢。
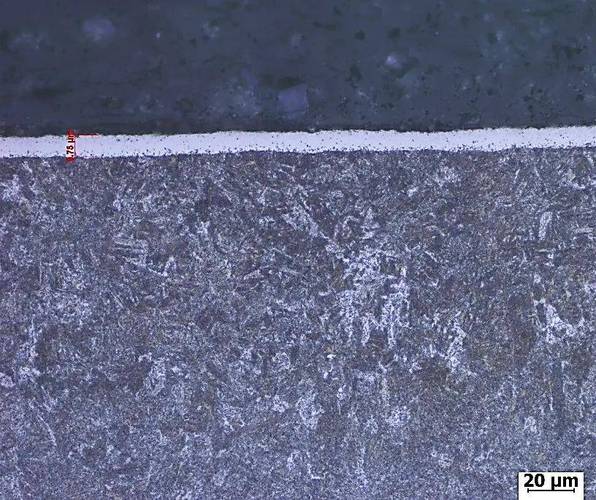 氮化处理齿轮表面金相组织示意图
你想啊,0.2mm厚的硬壳,贴在软乎乎的基体上,承受每分钟几十转的重载冲击,不出三个月,硬壳就得整片崩掉。
我当时把所有错选氮化的作业都单独摞在一边,第二天上课没先讲知识点,先把那叠作业举起来问,你们谁选氮化的时候,翻过手册里的适用工况那一页?
底下鸦雀无声。
哦对,我就知道。大家都盯着“硬度高、变形小”这几个优点,没人愿意翻到手册后面,看那几行小字写的限制条件。
我之前踩过的设计坑
不过话说回来,我刚入行做设计的时候,比这帮学生还轴。
那时候接了个自动化生产线的凸轮轴项目,当时听老师傅说氮化变形小,不用后续磨加工,能省不少工时。图省事,直接在图纸上标了“调质后气体氮化”。
结果装机才三个月,现场反馈说凸轮工作面出了好几个点蚀坑。
我连夜抱着零件去检测,拆开一看,氮化层整个压塌了,裂纹顺着硬层往基体延伸。
那时候才反应过来。常规气体氮化的有效硬化层厚度,大多在0.15mm到0.3mm之间,薄得像手机膜。凸轮转起来的交变接触应力带冲击,这点厚度的硬层,根本扛不住。
后来改了工艺,换成20CrMnTi渗碳淬火,留了磨加工余量,装上去之后跑了三年都没出过问题。
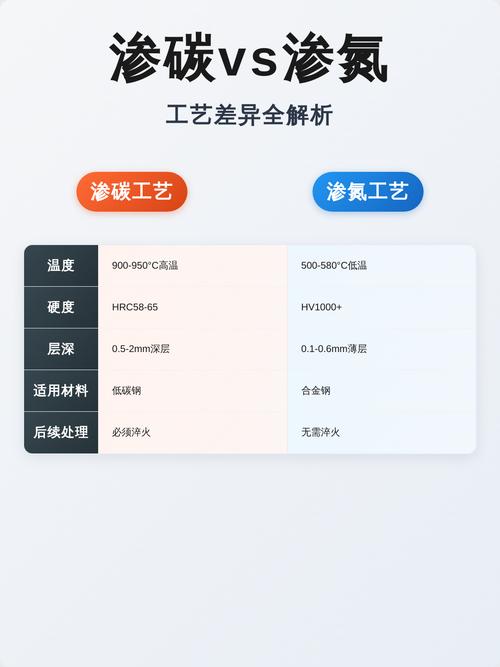 氮化处理与渗碳处理零件变形量对比示意图
说出来不怕你们笑,当时我为了搞明白这个问题,在车间蹲了整整一周,跟做热处理的师傅蹲在炉子边抽了半包烟,才把两种工艺的脾气摸得差不多。
氮化这东西,适合做什么?高精度的丝杠、精密主轴、小批量的塑料模具,这些对变形要求极高,又没有强冲击载荷的零件,用氮化刚好。变形量才几微米,加工完不用磨,直接装机。
可你要是拿它做重载齿轮、受冲击的连杆,那就是拿鸡蛋碰石头。
现在上课我不先讲参数
从那之后我改了备课思路。
再也不先甩参数表了。
第一节课先拿两个样块进教室。一个是氮化的45钢试块,一个是渗碳淬火的20CrMnTi试块,扔给学生让他们拿锉刀随便锉。
你亲手锉过就知道,氮化的试块表面硬得离谱,锉刀根本咬不动,稍微用点力就顺着表面滑下去——因为层太薄了,锉刀刚碰到硬层就滑开了。
渗碳的试块就不一样,锉起来费劲,但是硬层厚,得锉个五六秒,才能碰到下面软的基体。
我也不要求学生背氮化的温度是520度还是560度。就记三个特别实用的判断标准:
第一,零件对变形量要求特别高,后续没法做磨加工的,优先考虑氮化;
第二,有冲击载荷的重载传动件,尽量别选氮化,层薄扛不住;
第三,小批量生产的零件,氮化比渗碳划算,省了后续磨加工的工时,算下来成本低不少。
上次有个毕业两年的学生给我发微信,说他现在在工厂做模具设计,当时课程设计的时候,他给注塑模具的型芯选了氮化,我当时给打了80分,没给满分。
现在他才知道,当时选氮化刚好。模具的配合精度要求高,要是用淬火,变形大了合模都对不准,氮化的变形量小,加工完直接就能用。
我看着微信笑了半天。
昨天整理教研笔记,翻到之前改作业写的批注,字都飞了。
说实话,教机械设计这么多年,最烦的就是有人把表面处理做成选择题套公式。哪有什么万能的工艺啊。
氮化的核心优势从来不是硬度高,是变形量极小。
你摸过样块,踩过坑,跟车间师傅聊过天,才知道它到底该用在哪。
光靠背参数,永远学不会做设计。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别把氮化当淬火平替——机械设计教研课的碎碎念
文章链接:https://m.yqhljx.com/list_9/5545.html
