摘要:质量数据复盘不是月底把合格率贴到看板上就完事。它更像做刑侦——你得先默认数据会骗你,然后一层层去验证,最后把结论钉死在工艺与设计的交叉点上。下面聊几个真实的坑:口径、量具、Cpk,还有复盘会怎么开才不流于形式。
上个月,一个做谐波减速器的朋友半夜给我打电话。语气挺急。说他们一批柔轮,装配后空载回差全部超标,客户那边已经停线了。我问了几个数字:来料检验报告呢?他说全过。图纸要求内齿圈齿距累积偏差6级,报告上写得漂漂亮亮。
合格。可装上去就是不行。这场景熟悉不?
说实话,干机械这行久了,人会养成一种职业性怀疑:凡是“全部合格”却出问题的,十有八九栽在测量或者基准上。不是零件错了,是数据本身在骗你。
第一步不是作图,是看看你的数据口径是不是一锅粥
很多团队一听要复盘,立马打开Minitab画直方图、画控制图。花里胡哨。然后结论是“过程不稳定”。这不叫复盘,这叫复读。
真正的第一步特别枯燥——把数据来源摸清楚。同一个“孔径”,机加工车间用塞规通止检,检验科用气动量仪,三坐标又是另一套。三种方法的测量不确定度能差出一个数量级。你拿塞规的“合格”和三坐标的“超差”放进一张表算Cpk,那不是分析,那是玄学。
按AIAG MSA手册(第四版)的要求,做过程能力研究之前,量具的重复性与再现性(GRR)得先过关。一般10%以内可接受,10%~30%看应用场合权衡,超过30%……那数据基本只能用来指个方向,别拿去做判定。我见过一家厂,数显卡尺磨损了没人校,测出来的轴径离散度比实际工艺波动还大,结果整条线的Cpk都被这个假波动带偏了。
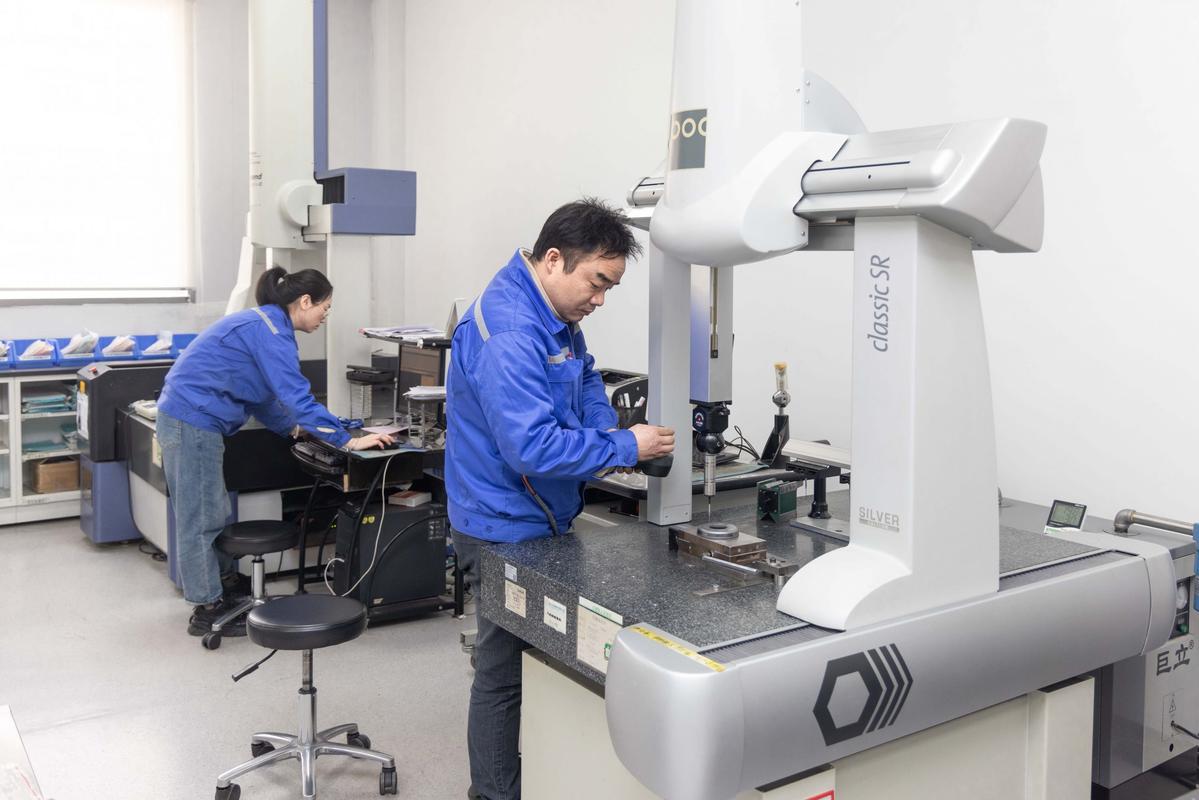
所以复盘的第一个动作,我的习惯是拉一张“测量系统清单”。每个关键特性,用什么量具、什么基准、谁测的、多久校准一次。这张表填清楚了,后面一半的争吵会自动消失。
把Cpk和失效模式绑在一起看,别让它们各说各话
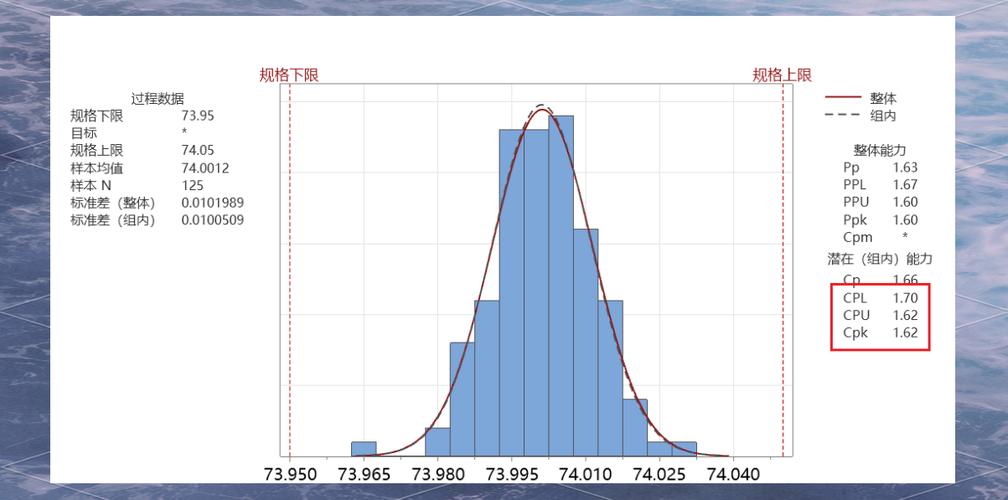
口径清了,接下来难度上来了。不少人算Cpk就盯着那个数字,1.33以上就拍拍手。可这个数字背后藏着什么,才是复盘的肉。
给你看个对比。同样是位置度φ0.2,两批活。A批Cpk=1.45,B批Cpk=0.91。按常规思路,B批有问题,去调B批的工艺。对吧?
慢着。去查一下分布形态。A批虽然中心值稳,但分布是双峰的——说明两班之间的机床热变形补偿不一样,只是恰好都落在公差带里。B批呢,单峰,只是整体偏了0.06。哪个更危险?B批其实好调,改一下刀具补偿就完事。A批那个双峰,是个定时炸弹,环境一变,或者夜班车间温度降下来,随时可能整体漂移出界。
这就是为什么我反复强调——过程能力指数必须和分布形态、时间序列一起看。ISO 21747里讲得很清楚,Cpk的前提是数据服从正态分布且过程受控。你不做正态性检验,不画单值-移动极差图(I-MR),直接算出来的,其实是个安慰剂。
还有个更隐蔽的坑。设计工程师常常忽略公差链的累积。单个零件Cpk都漂亮,1.5往上。装到一起,间隙就超了。为什么?误差是平方和根(RSS)叠加还是最坏情况叠加,你选哪种模型,结果差得远。3σ的合格率是99.73%,可一个由12个零件组成的尺寸链,即便每件都是3σ水平,整机一次通过率大约也就0.9973的12次方。你自己算算,七成出头。
所以复盘别只盯单品,要看装配后的功能特性。那才是客户真正在意的那条线。
复盘会开成批斗会的,基本都白开了

技术层面的坑,努努力总能填。组织层面的坑,才真头疼。
我参加过不少“质量复盘会”,开场白往往是“这次问题很严重,大家要提高认识”。然后车间怪工艺,工艺怪设计,设计怪来料,来料怪供应商。两个小时过去,纪要上写的是“加强管控”“举一反三”。空洞得很。
真正有效的复盘会,我的经验是三条。
第一,先摆事实,后谈责任。把三坐标原始数据、设备日志、换刀记录、当班温湿度全摊在桌上,时间轴对齐。谁先偏离,哪个参数先动,一眼就看出来了。数据面前,扯皮是没用的。
第二,5Why不要停在人力可控的层面。经典的反面例子:为什么漏油?因为密封圈破损。为什么破损?装配时被划伤。为什么划伤?工人操作不当。停。这就把系统问题降维成了个人问题。继续往下问:为什么操作方式会导致划伤?因为导向处有锐边。为什么不倒角?图纸没标。为什么没标?——因为设计规范里对这道工序的装配导向特征没有强制要求。
你看,最后落在设计准则上。这才是复盘该有的终点。
第三——结论必须可执行、可验证、有责任人、有期限。8D报告谁都会写,可D7“防止再发生”那一栏,如果填的是“加强培训”,那这份报告基本就废了。应该写:“修订《XX装配作业指导书》第4.3条,增加密封圈装配导向工装,图号XXX,某月底前完成,验证方式为连续300件装配无划伤。”具体到这种颗粒度,才算闭环。这也符合IATF 16949对纠正措施的基本要求——防止再发生的有效性得留证据,不是走个流程。
把复盘的结论,沉淀成设计准则

走到这一步,其实还没完。
单次复盘解决的是这一个问题。可一个成熟的团队,应该让每次复盘都往知识库里存一笔。
比如通过前面那个划伤的案例,我们后来在部门内部加了一条不成文的检查项:凡涉及橡胶密封件过盈装配的入口特征,一律要求倒角或圆角,装配导向长度不小于密封圈截面直径的1.5倍。这条规则后来被写进我们自己的《结构设计自查清单》,新人做设计评审时要一条条过。这一下,同类问题的复发率降得非常多。
数据复盘的价值,不在于你本月合格率提高了几个百分点,而在于你脑子里、团队里、文档里,多了一条能防住未来问题的逻辑。
质量数据复盘,说到底就是拿数据当证据,走一遍从现象到根因的推理。口径不清,数据就是噪音;只看单一指标,就会漏掉分布与时间维度里的杀机;会开得不对,再好的数据也变成甩锅的燃料。
少做点漂亮的PPT。多去产线上站一会儿,多翻翻三坐标的原始点云,多问几个为什么。设计上的每一点鲁棒性,都是在这些不起眼的地方一点点抠出来的。
