2026-11-15 11:05:23 分类:机械设计
上学期期末,我把课程设计的题目往车间那边挪了半步。原来让学生画减速器,现在让他们给这台减速器排一条加工路线——车间里那台老立加能用,数控车能用,剩下的自己看着办。
交上来的那版工艺卡,我看了很久。
不是写得好。是它们长得太像了。粗车、精车、钻孔、热处理、磨,五道工序,一字不差。
我问了一句:毛坯从哪来?
“铸造。”
“铸造厂离学校多远?”
没人接。
我又问:热处理搁哪儿了?“精加工前面。”“那变形谁负责?”
底下开始翻书。翻书这个动作我太熟了——不是找答案,是找台阶。
工艺卡交上来那天,我就知道讲早了
备课的时候,我在课件里放了三张对比图,讲工序集中和工序分散的取舍。讲得挺顺。顺到我自己都信了。
问题就出在这个“顺”上。
学生把工序顺序当成一道排序题。给几道工序,按某个原则摆一摆,摆完交卷。可流程这玩意儿,排序只是最后一步。前面那一大坨东西——毛坯余量、基准面在哪、设备够不够、刀具库有没有那把小直径立铣刀、师傅手头是不是正忙着——这些没进来,排出来的顺序就是纸上谈兵。
我后来在课上做了个动作:把“工艺卡”三个字从黑板上擦掉,改成“信息清单”。
我说,你先把你知道的东西写下来,越具体越好。箱体是什么牌号的铸铁,粗加工能给到多少余量,那台立加的工作台行程是多少,三坐标测量仪排队要排几天。写不出来就打问号。
一个班下来,问号比字多。
这就对了。问号扎堆的地方,恰恰是流程优化真正要下手的地方。
 减速器箱体机械加工工艺路线工序卡示例
把流程当成一个零件来设计
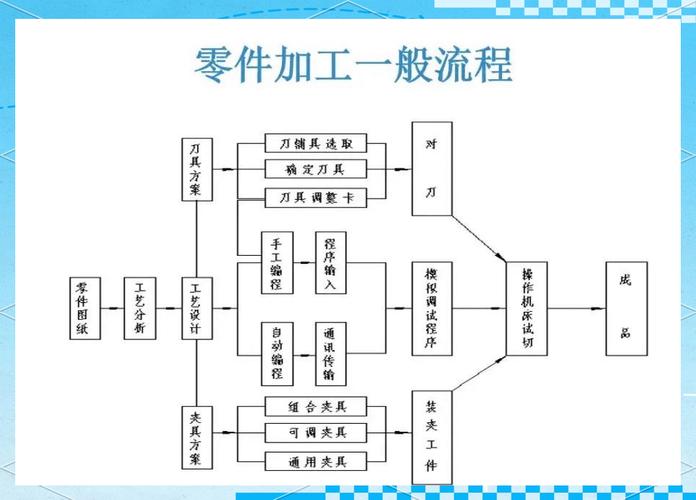 把流程当成一个零件来设计
我做机械设计出身,习惯了画图。后来发现排流程跟画零件图是一回事,只是“形状”换成了“时序”。
装夹次数就是壁厚。你多夹一次,累积误差就多一层,跟零件上多一个薄壁结构一个道理。基准传递链就是传动链,中间断一环,下游全乱。在制品堆放点呢?那是应力集中区,堆得越密,越容易出事。
这么一比喻,学生的眼睛就亮了。
有个小组卡在箱体上一排孔的加工顺序上:先钻后铣,还是先铣后钻?
我没回答,让他们去数装夹次数。数完自己就明白了——如果先铣出基准面,那排孔能一次装夹全做出来;反过来,就得翻两次身。翻身不要紧,要紧的是翻完身之后,基准换了。
流程优化里最贵的不是时间,是基准的搬家。
这话我写在白板边上。学生记笔记的时候有人笑。笑完,他们记住了。
不过话说回来,光讲道理没用。我让学生在教室里用磁贴摆工序卡,摆在白板上,随时撕随时挪。有人摆到一半突然停住,盯着看。那种停下来的时候,才是真的在想问题。
还有一次,我请车间的老师傅进来坐了半节课。他没讲理论,就讲某个零件为什么排成那样——因为那台机床的冷却液泵有点漏,连着干两个小时就得停。学生听得比听我讲课认真。
三次卡壳,和一次没救回来的方案
卡壳的地方其实很集中。
一是基准。学生知道“基准统一”这四个字,一到具体零件上就抓不住哪条线是基准。我给的办法笨:让他们把基准面涂红,画完一道工序,看看红色还在不在。不在了,说明你得回头。
二是检验。绝大多数学生把检验当成工序表末尾的一个符号。我让他们算一笔账:如果这道检验放到热处理之后,废品是现在就发现,还是流到磨完才发现?两种情况下的返工成本差多少。算完,没人再随便放检验节点了。
三是热处理的位置。这个年年踩。
有一次,一个组把热处理放在粗加工之后,精加工余量没留够。仿真跑到一半,余量报警,模型上那块红直接糊了。
我没喊停。
我让他们跑完。跑完了,屏幕上那个废弃的件摆在那儿,谁也不说话。过了大概半分钟,组里那个平时话最多的男生说了一句:“我以为变形是后面磨的时候才管的。”
这句话比我讲十分钟都值。
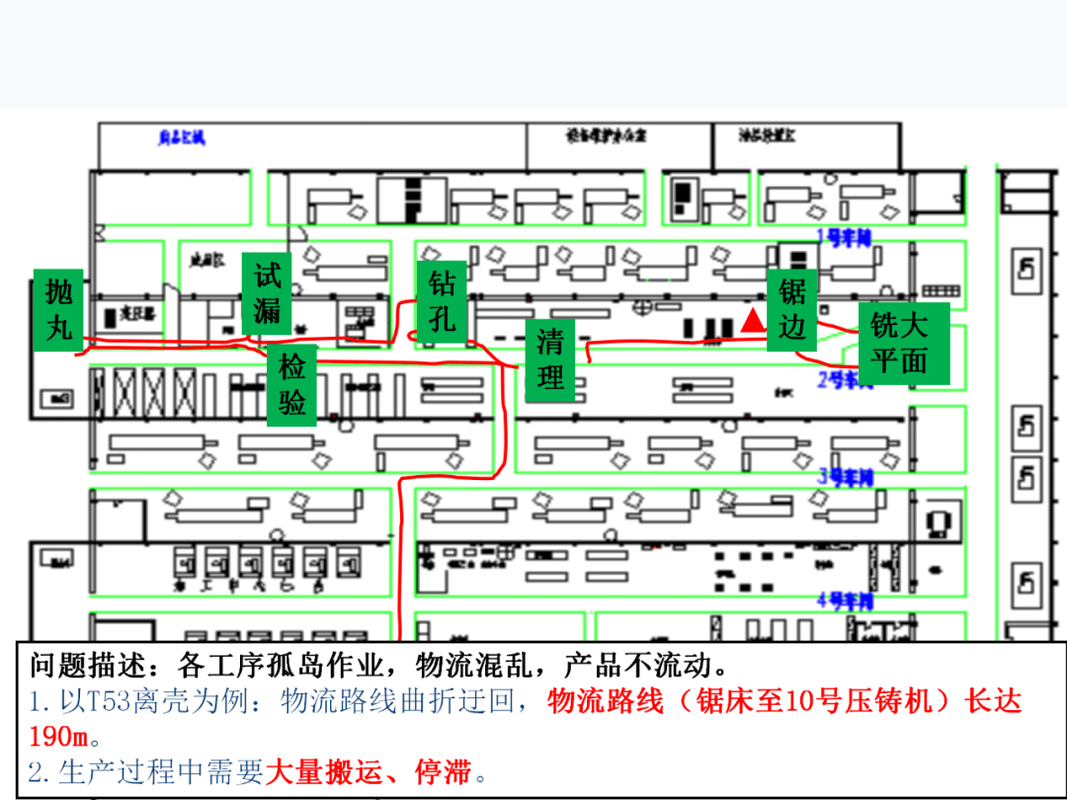 机械加工车间机床布局与工件流转路线图
那学期结束,我改了两个地方。
一是课程设计要求里加了一条:把假设写清楚。毛坯余量假设多少,设备可用时间假设多少,装夹误差假设多少。写不清楚的方案,不往下评。
二是把评分里那块“路线合理性”拆成两半:一半排序,一半信息完整度。以前学生为了拿分,拼命把工序写满;现在他们会主动写“此处未知,需与铸造厂确认”。我看到这句话,比看到一份漂亮的工艺卡高兴。
因为流程优化的天花板,从来不在算法。在于你敢不敢承认自己不知道什么。
下学期开课,我打算把白板上第一批卡片,直接换成他们上学期做废的那几个零件。
让他们自己撕。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工艺卡上的那道疤——制造流程优化教学里的几次返工
文章链接:https://m.yqhljx.com/list_9/5842.html
