摘要:智能生产协同管控平台常被当成大屏项目,其实它更像一张把设备、工艺、质量、排产和人员动作绑在一起的实时控制网。本文从机械工程师视角,拆开 ISA-95 层级、OPC UA 数据模型、边缘计算、APS 闭环和 OEE 口径,顺带聊聊我踩过的坑。
一条机加工线暴露的问题:MES 只管工单,管不住节拍

前年给一家做液压阀体的客户做诊断。车间有 12 台加工中心,两台六轴机器人,一条清洗线,三坐标放在恒温室。ERP 里工单下得挺漂亮,到了现场全靠班组长拿 Excel 排。换型时间?看师傅心情。刀具寿命?靠听声音。三坐标报告?PDF 发微信群。
结果很直接:在制品周转天数 9.8 天,设备综合效率 OEE 只有 47%。老板想上智能生产协同管控平台。我问一句,你要大屏还是闭环?他说都要。嗯,这答案我听过太多遍。
平台不是把数据画成曲线就完事。它得回答三个问题:设备现在能干什么,订单应该先干谁,干完的质量能不能追。少一个,都是高级报表。
架构别画成八层饼:ISA-95 是尺子,不是枷锁
ISA-95(IEC 62264)把企业到现场分成 Level 0 到 Level 4。Level 0 是传感器和执行器,Level 1 是 PLC、运动控制器,Level 2 是 SCADA/HMI,Level 3 是 MES/MOM,Level 4 是 ERP。智能生产协同管控平台通常落在 Level 3,往上接 ERP,往下踩 SCADA 和边缘网关。别急着搞全厂数据中台,先把这个边界守住。
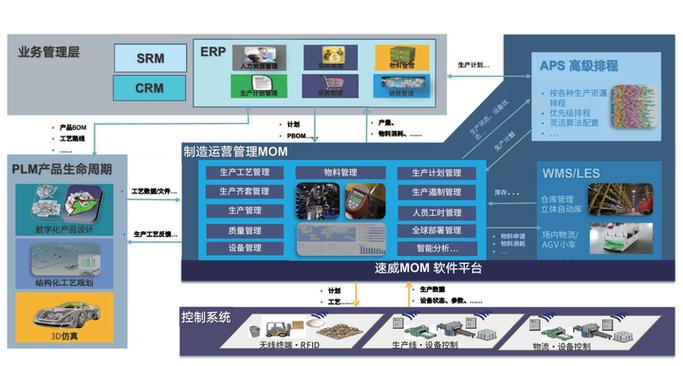
通信层我倾向于 OPC UA(IEC 62541)做语义统一,Modbus TCP 和 PROFINET 继续跑现场。老设备没有网口?加 IO 模块或者串口服务器,别硬拆 PLC 程序。有个项目为了抓注塑机参数,工程师直接改 PLC 扫描程序,结果循环周期从 8 ms 抖到 15 ms,液压响应立马变差。教训:采集不能干扰控制。OPC UA 服务器最好只读,采样周期按用途分档。状态字 500 ms 到 1 s 足够,振动和主轴电流这类得走边缘侧高频采样,1 kHz 起步,先做 FFT 和特征值,再决定要不要上传。
时间戳更是血泪。不同网关各有各的钟,事后追溯同一只阀体的加工曲线,时间差 3 秒,根本对不上。后来统一 NTP,关键工位加 PTP,才把时序对齐。PTP 在工业以太网里能做到亚微秒级,但交换机得支持,成本别装看不见。
排产闭环:APS 不是算命,得吃设备真实能力
APS 排产最怕什么?最怕输入是理想产能。加工中心标称节拍 4.5 min,实际换刀、测量、清屑、等料一加,6.8 min 都算客气。平台要把 实际循环时间、刀具剩余寿命、人员资质、物料齐套喂给排产引擎。有限产能排产不是 NP 难就放弃,小车间用启发式规则加滚动时域,效果已经够用。
我见过一个反例。排产系统按 100% 可用率排,结果夜班没人,设备空转;早班抢刀,两台机床等同一把稀有刀具。后来把刀具寿命预测接进去,硬质合金铣刀加工 45 钢,线速度 120 m/min、每齿进给 0.08 mm,刀具额定寿命 60 min 左右,系统按 70% 预警换刀。换刀次数多了,但崩刃和报废少了,综合账反而划算。对吧?工程就是这样,局部最优经常不是全局最优。

工单下发到设备时,程序版本要校验。NC 程序号、版本号、刀具表、夹具偏置,一项不对就锁机。别信口头确认。平台和机床之间用 MTConnect 或 OPC UA 方法调用做状态握手,工单开始、暂停、结束、报废数量,全部回写。没有回写,排产就是单机游戏。
质量追溯与 OEE:口径不统一,平台早晚被骂

追溯不是贴二维码。机械件的追溯粒度得到序列号或批次,关键工艺参数得存快照:主轴转速、进给、扭矩、冷却液压力、环境温度。三坐标测量结果通过 QMS 或 CSV 接口回来,跟工单绑定。SPC 控制图别只画 Xbar-R,Cpk 低于 1.33 就该触发质量门。注意,不是所有尺寸都值得 100% 检测,关键特性才上在线测量,否则节拍扛不住。
OEE 更是重灾区。ISO 22400 给的定义很清楚:OEE = 可用率 × 性能率 × 良率。可用率 = 实际运行时间 / 计划生产时间;性能率 = 理论节拍 × 产量 / 实际运行时间;良率 = 合格品数 / 总产量。可到了现场,计划生产时间算不算换型?待料算不算停机?每个部门一套口径,月底对账能吵到拍桌子。平台必须把 KPI 字典固化在数据模型里,谁改谁签字。不然大屏上的数字越漂亮,车间越不信。
我自己的踩坑清单:把 PLC 寄存器地址当主键,结果设备改造后全乱;没有死区压缩,时序库一天写 80 GB;用 IT 的防火墙策略管 OT 网络,PLC 广播风暴一晚上没查出来。还有,千万别让平台直接写 PLC 的控制线圈。采集归采集,控制归控制,中间要有安全联锁。IEC 62443 的分区与管道模型不是纸面文章,DMZ、单向网关、OPC UA 证书、最小权限,一个都别省。
收个尾:先跑通一个闭环,再谈全厂智能

智能生产协同管控平台的价值不在“智能”两个字,而在协同。协同的前提是数据可信、动作闭环、责任到人。我的建议很土:选一条瓶颈产线,把设备联网、工单下发、质量回传、OEE 口径四件事跑通。三个月后再扩。别一上来就全厂大屏,数据坟场就是这么来的。
平台上线后,最该看的指标不是页面访问量,是换型时间缩短多少、在制品降低多少、异常响应快了多少。这些数变好,智能二字才站得住。否则,再炫的三维孪生,也只是给参观团准备的幻灯片。
