上周三下午最后一节课。教室后排那个男生把图纸卷起来又展开,问我:老师,我这线体算出来OEE是0.97,为什么去车间一看,半天停了三次?
我没马上接话。
因为这个问题我自己也栽过。
一、0.97是个体面的数字,可惜长在纸上
学生做的是一条小型装配检测线。节拍、工位数、机构选型,算得挺细。电机功率、气缸行程、导轨寿命,样样有表格。唯独稼动那一栏,他填了个0.95。
我问他依据。他说,差不多吧,设备不坏的话。
设备不坏。这四个字,是我们机械设计课堂上最贵的假设。
做设计的时候,习惯把设备当成一个理想体——通电就转,转了就出合格件。真实的设备什么样?早上开机要预热,换型要停机,来料卡一次停两分钟,气缸密封圈老化速度掉一点。这里面没一个是标准意义上的“故障”,但没一个不啃时间。
关键的错位在于:学生把OEE当成了结果指标,而它其实该是个输入参数。
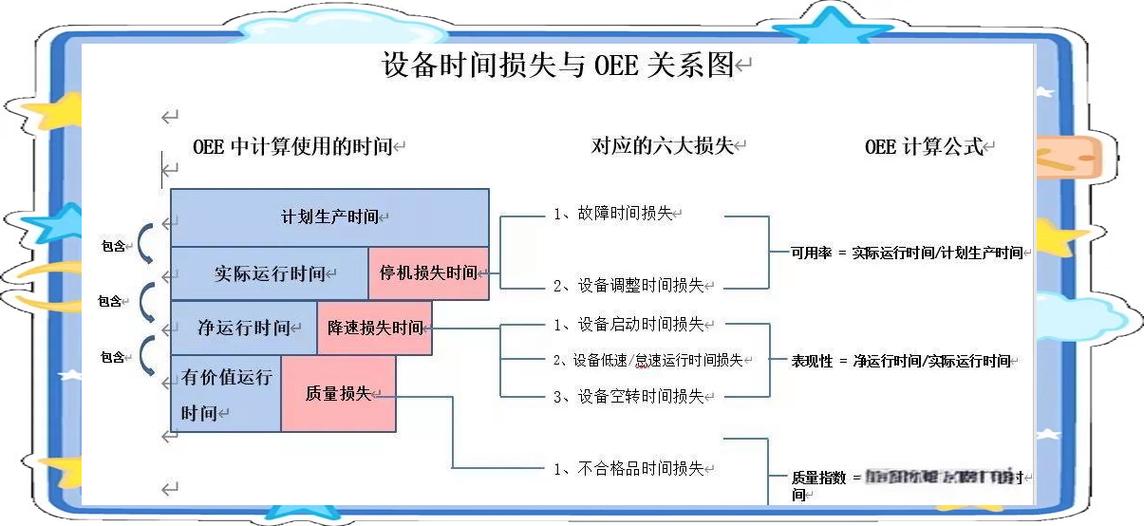
二、三块时间,分属三个设计维度

OEE拆开是三块:时间稼动率、性能稼动率、良品率。课本这么写,学生背得也快。真让他们在设计阶段用,就卡住了。因为这三块在他们脑子里,是“车间的事”,不是“图纸的事”。
不对。
时间稼动率里最大的一块,往往是换型。换型时间长短,跟你的定位方式、夹紧方式、基准设计直接相关。我拿一个例子讲过:原来换一套工装要拧八颗螺栓,四点定位,工人拿内六角一颗一颗对,四十分钟。后来改成凸轮快夹加一个锥销定位,六分钟。管理没动,改的全是机械结构里的动作。这不是管理改善,是设计改善。
性能稼动率里的小停机,一堆出在送料机构的细节上。料道有个台阶、推料气缸速度曲线太陡、光纤传感器的检测面太窄——这类毛病不会报警,只会悄悄降速。你不到现场蹲半小时,根本抓不住。
良品率呢?学生最容易甩给工艺。可夹具重复定位精度不够、压装行程缺个硬限位、视觉检测的背光角度设计得别扭,这些全是机构问题。机械设计课上不讲这个,学生出去了还是要撞。
所以我给的结论很直白:OEE不是事后考核表,它该是设计输入。
话说得轻。学生第一次点头,第二次做作业,还是先画图再补OEE。惯性太大。
三、有一次我把顺序倒过来了
那次课我改了做法。不给节拍,给OEE目标。
题目是:产能要求每小时120件,两班制,目标OEE先定0.7,你算算要几台设备。
学生开始算。有人直接拿120去除以单机节拍,得出台数,然后乘一个1.3的“余量系数”。我说停一下,把那个1.3拿掉,用OEE推。
于是他第一次真切意识到,OEE是个乘积。三个0.9乘起来,0.729,不是0.9。任何一项崩了,整体就崩。
有意思的在后面。我说,现在把OEE从0.7提到0.85,你需要的设备数变多少?
他算了半天,抬头告诉我:少一台。
对。少一台设备,比多一台设备值钱得多——少一台就是少一份占地、少一路电、少一套点检作业。这个结论从公式里自己推出来,比我站在讲台上念十遍都管用。
那次课后有个学生跟我聊,说他忽然理解为什么实习车间里那些老设备反而排产排得满。人家OEE不一定高,但人家换型快、卡料少、参数稳。图上的节拍再漂亮,也顶不过现场那点稳当。

四、几处没讲透的地方,我也在补

说实话,这门课我现在上得比以前慌。因为OEE这东西往深处走,就出圈了。
它出到生产管理,出到供应链,出到成本核算。机械设计的老师容易只盯着机构,把外边那些当背景噪声。可真到企业里,一台设备OEE上不去,原因经常不在机构——在排产、在来料波动、在订单批量太小导致换型过频。
这个边界在课堂上怎么划,我到现在也没想利索。
还有件事挺让我懊恼。上届有个小组,方案里OEE目标定得奇高,0.92。我问为什么,他说越高越好啊。结果为了追这个数,每台设备都上了在线检测,都加了冗余驱动,成本翻了一倍。
OEE不是越高越好。它有个经济最优点。过了那个点,你多花一块钱换回来的稼动时间,不值。
这句话我今年加进讲义里了,就一行字。
至于他们能记住多少……只能等下车间那一天再看了。
