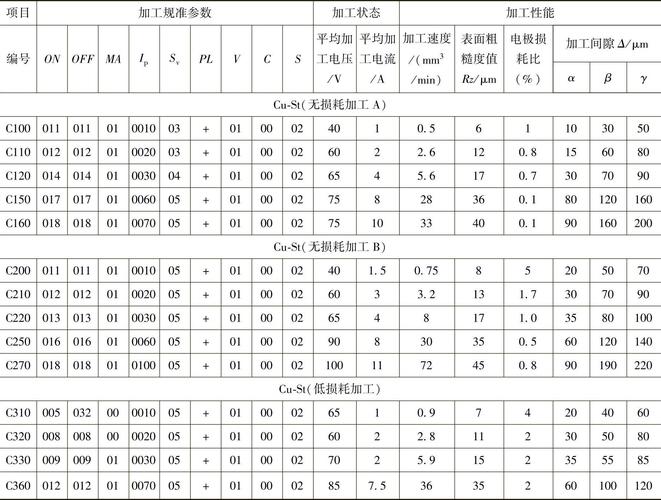
电火花加工:资深工程师才懂的选型与实操避坑
摘要:很多做精密机械加工的工程师,说起电火花都觉得就是”靠机床自动跑”的活,没什么技术含量,真碰到尺寸超差、积碳拉弧、电极损耗过大的问题,又摸不着头脑。这些都是我干了快二十年攒的实操经验,给大家唠点干货。 别盯着加工...
摘要:很多做精密机械加工的工程师,说起电火花都觉得就是”靠机床自动跑”的活,没什么技术含量,真碰到尺寸超差、积碳拉弧、电极损耗过大的问题,又摸不着头脑。这些都是我干了快二十年攒的实操经验,给大家唠点干货。 别盯着加工...
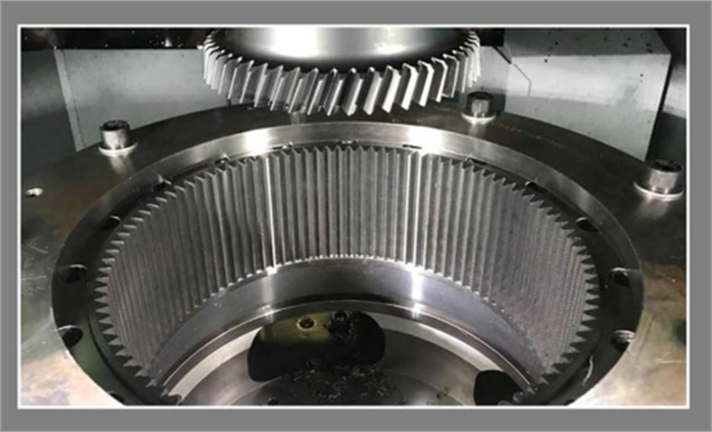
上周整理教具,翻出去年攒的一堆插齿加工报废试件,堆在角落落了一层灰,拿起来擦干净,每一块上面都清清楚楚留着学生踩过的坑。 第一次带作业的意外 那是我第一次独立带机械制造方向的课程设计,题目就是中等模数内齿轮的插齿工艺设计。 提前一周就把教材...
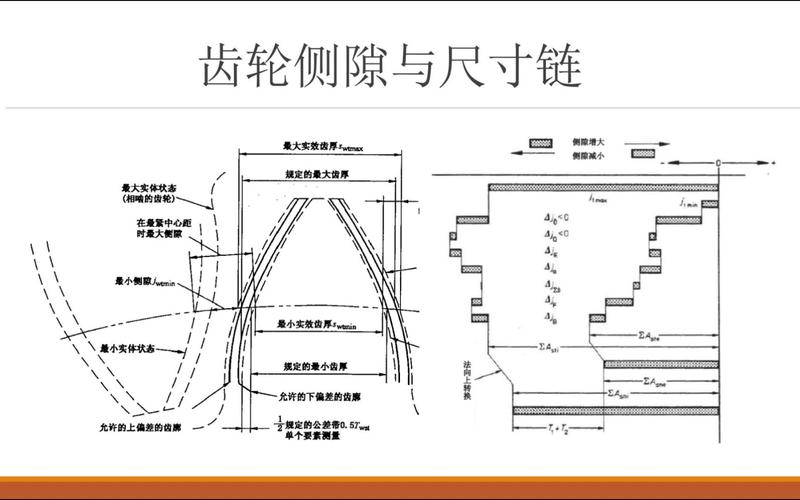
你啃过滚齿的基础教材,背过展成法原理,能算出滚刀的安装角,一到现场盯生产还是踩坑?本文攒了我十多年做齿轮加工的现场经验,全是教科书没写透的落地干货,给做齿轮设计和工艺的同行提个醒。 滚齿精度的核心不是滚刀,是分齿误差的控制 很多人刚接触滚齿...
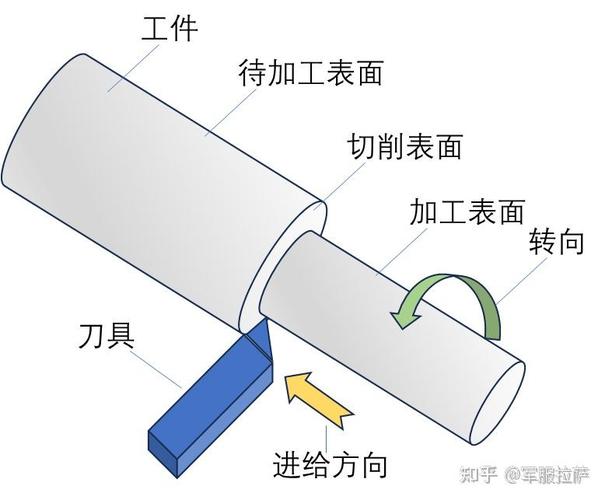
上周金工实训的设计课,收上来的17份工装方案,12份把拉刀容屑槽槽型画反了。 我拿着画错的图翻了翻,没一个人是粗心,全是对拉削的根本逻辑没搞懂。 为什么大家都记不住拉削是单向受力切削 课本上的定义人人都背得下来:拉削只有主运动,没有进给运动...
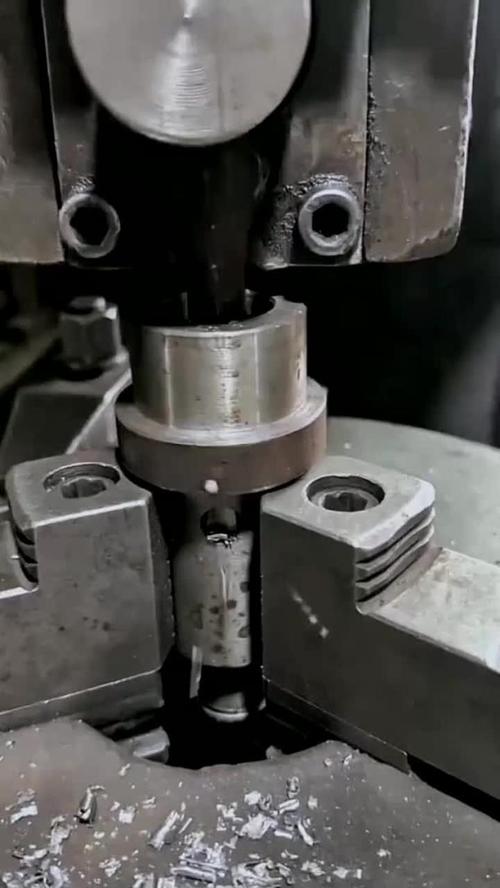
很多机械工艺从业者聊到金属切削,张嘴就是铣削、车削、磨削,很少有人会主动提起插削。不少年轻工程师甚至觉得这是早就该淘汰的落后工艺,只有小作坊才会用。可实际上,在不少特定加工场景里,插削的性价比和实用性,至今没有任何工艺能替代。 为什么插削至...
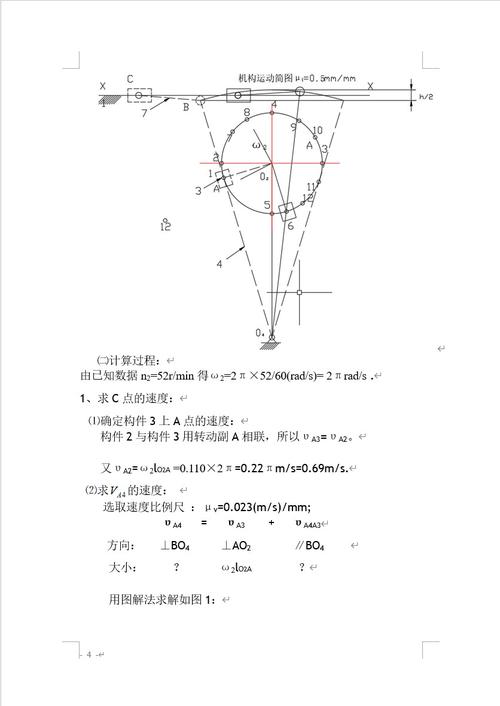
上周金工实习,带学生进旧机床车间,一群人围着落了点灰的牛头刨,第一句话全是:这玩意儿现在还有人用? 学生第一个卡点:搞不懂为什么刨削是线切削 学生刚干完车削铣削实习,习惯了连续切削,刀具转着不停,吃刀进给一气呵成。突然换成刨削,回程空走,走...
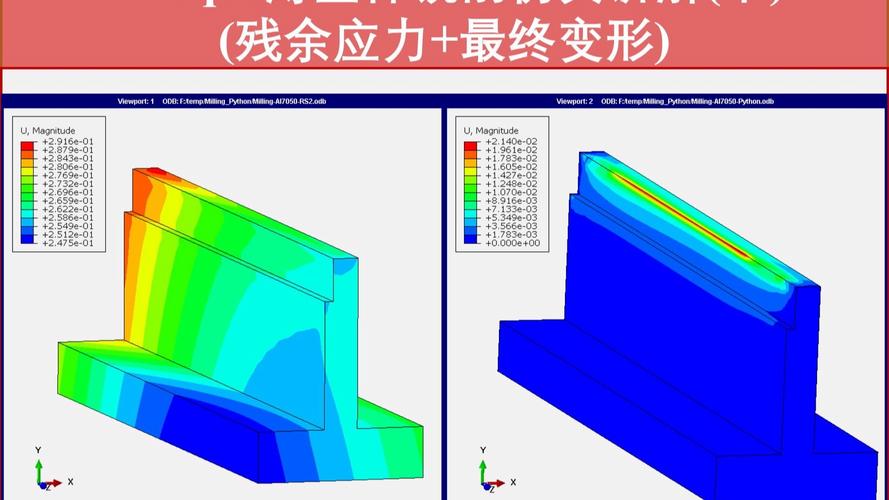
摘要:本文针对有一定基础的中级机械工程师,结合批量加工的实际案例,梳理磨削工艺里容易被忽略的核心细节,纠正惯性思维带来的常见错误,从余量设计、参数选型到缺陷排查,给出可直接落地的经验参考。 余量设计不是留得越多越保险 上次改汽车变速箱主轴的...
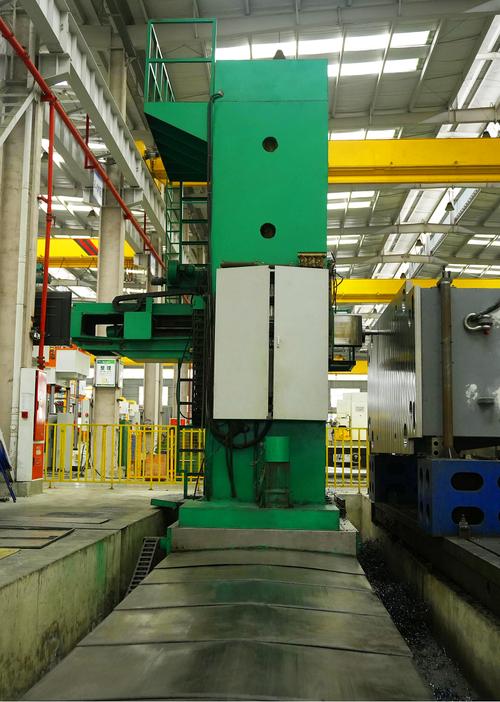
没人说过的坑:镗孔不是大钻头扩孔 上个月镗削实训,栽了大跟头。三个组的箱体坯料,全部出废活。 学生拿到任务,第一反应都差不多:不就是加工大孔吗?钻头钻不动,用镗刀一点点扩呗,和扩孔没区别啊。 我蹲在机床旁边看,越看心越沉。粗钻之后留了3mm...
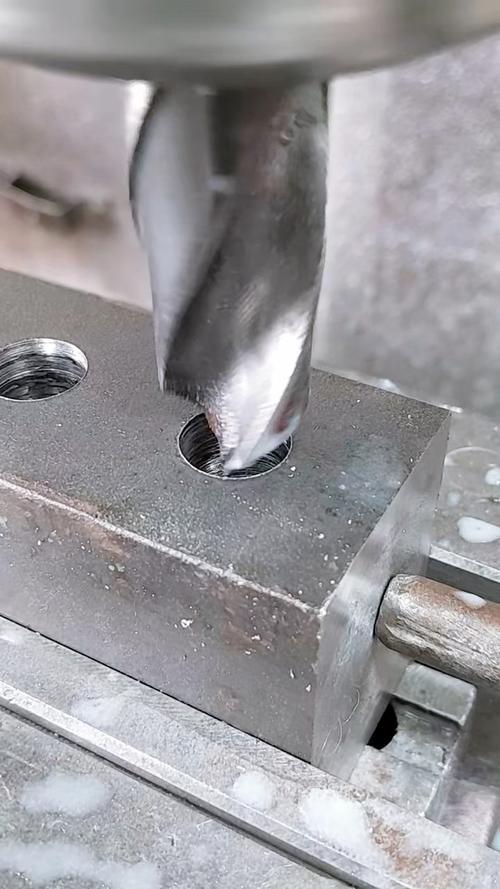
摘要:钻削是机械加工中最常用的工艺,也是出问题最多的。很多干了五六年的工程师,依然会在钻削上翻船。本文结合十多年现场加工经验,拆解几个最容易踩的坑,分享经过批量验证的调整方法。 别迷信参数表:进给量选错了,神仙刀具也救不了 刚入行的人,大多...
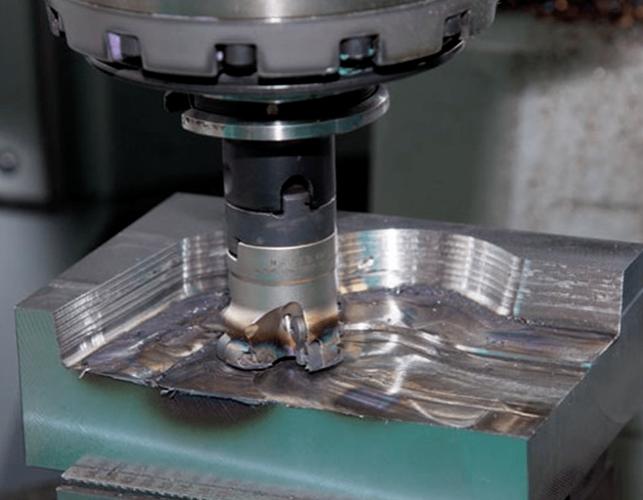
上周整理实训柜,翻出半抽屉学生做废的铣削工件,掉漆的掉漆,崩口的崩口,每一块都能对应一个踩过的坑。 实训课上最常见的隐形坑 学生刚接触铣削,满脑子都是手册上的切削参数表,背得滚瓜烂熟,上机一动手就崩刀。为什么?没人告诉他们,参数表上的数值,...