2026-09-14 19:58:41 分类:材料工艺
去年长三角某动力电池PACK厂爆了个大乌龙。花三倍价钱换了号称热导率1200W/(m·K)的人造石墨导热片,整包热失控预警反而触发概率翻了四倍。
你敢信?
实验室热导率和工业化实测,根本是两个东西
现在很多厂商测热导率都用激光闪射法,测的是1mm薄片的面内热导率,说白了就是挑最好的方向给你测,印出来的数字当然好看。
你拿回去贴产品,是一层一层叠起来用的,界面热阻占了总热阻90%以上。基材热导率从300涨到1200,算下来总热阻下降不到5%,就这点变化,实测的时候连测量误差都盖不住。
我上次拿游标卡尺量过,导热片和铝盖板之间的导电胶层,厚度就有0.08mm,胶本身的热导率才0.8W/(m·K),光这一层的热阻,就是基材的十几倍。基材那点热导率提升,聊胜于无。
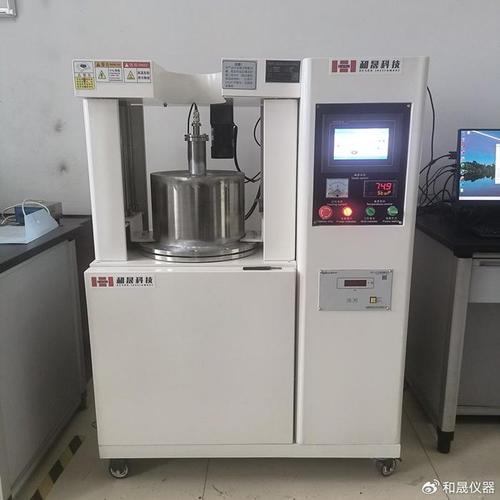 激光闪射法热导率测试样品台
说实话,我跟供应商掰扯过好多次这个事,对方还一脸无辜说我们测出来就是这个数啊。我直接拿他们的样品贴好完整模组,测1C放电下的稳态温升,结果只比300W那款便宜货降了0.7度。
三倍差价换0.7度。这智商税交的,够买两箱原材料了。
不过话说回来,不止供应商坑人,很多做热设计的自己也愿意信大数字,反正交差的时候能说我用了最好的材料,出了问题也不是我的锅对吧。
高热导率的隐形反噬,多数人都想不到
开头那个动力电池的案例,为什么热导率越高,反而出事越多?
你猜怎么着?原来低导热材料的时候,单颗电芯短路发热,还能给周围电芯挡一下,给BMS留个十秒八秒的预警时间。你换了超高导热片,单点发热一秒钟就扩散到整包,温度直接拉到触发阈值,预警还没发出去,保护板已经锁死了,运气不好直接热失控。
实测发现,某4680大圆柱模组,把电芯间隙的导热垫从12W/(m·K)换成3W的之后,整模组最大温差从2.8度降到了1.3度。
惊不惊喜?我第一次拿到测试结果的时候,也以为测错了,复测了三遍,结果就是这样。
为什么?因为那个模组的进风是从底部前端进去,原本侧面导热太高,前端电芯把后端电芯的散热通道都抢了,前端温度不高,后端温度飙上去,温差自然大。把电芯间隙的热导率降下来,强迫所有电芯都走底部风道散热,温差反而下来了。
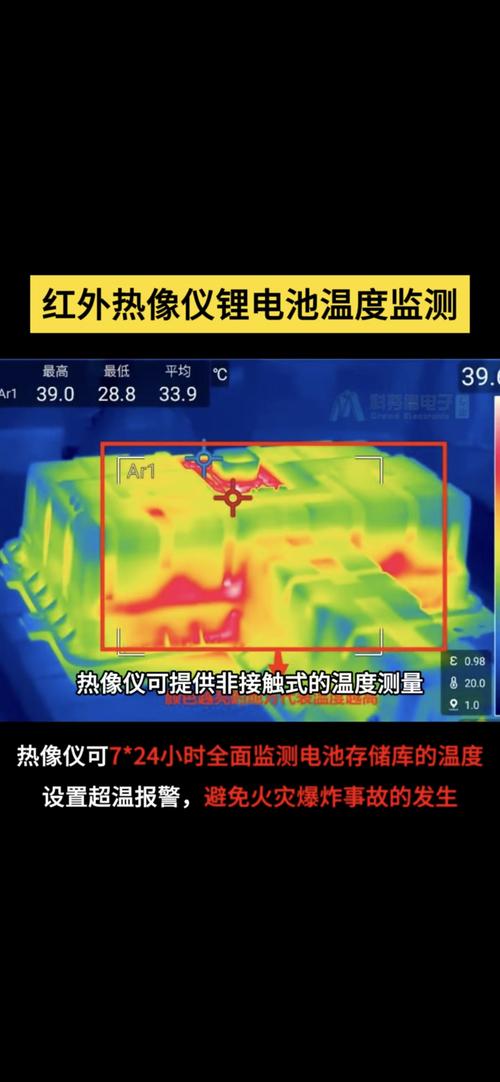 动力电池模组热分布红外测试图
说白了,热设计是调平衡,不是堆料大赛。你要把热带出去,不是把热一下子散满整个产品,很多时候反而要给热指对方向,该堵的地方就得堵,该导的地方再导。不是所有位置都要热导率越高越好。
产业化绕不开的死结,至今没人解决
 产业化绕不开的死结,至今没人解决
我做了15年材料工艺,说句得罪人的话,现在整个导热材料行业,都在玩数字游戏。
所有现成的热导率测试标准,全都是针对匀质块材的。现在你用的都是改性复合材料,石墨烯掺一点,陶瓷粉填一点,碳纤维定向排列,热导率各向异性能差几十倍,面内测出来几千,垂直方向可能才十几,从来没有供应商会把两个方向的数字都印在datasheet上,都只挑最大的那个给你看。
买家也不问,就看数字大不大,数字大就愿意加钱,你说可笑不可笑。
更坑的是界面热阻,至今没有统一的工业化测试标准。你换10psi的压力和换100psi的压力,换抛光铝和换喷塑钢板,测出来的界面热阻能差十倍。所有供应商都不会给你这个数据,只会给你基材的热导率,这不就是耍流氓吗?
还有一个理论盲区,至今没人愿意提:绝大多数导热材料的热导率,是随温度变化的。很多填充型导热胶,到了85℃以上,热导率直接掉三分之一,没人把这个变化曲线给你,你设计的时候按25℃的热导率算,实际工作起来散热直接不够,出了问题你找破头也找不到原因。
大家都在卷热导率的数字,卷到天上,没人关心实际装到产品里,到底能带走多少热。所有人都在比谁的数字印得大,谁的价格敢喊得高,好像数字大就是好东西。
说实话,你买导热材料,要的是产品能稳定散热,不是拿热导率数字去拿奖参评。别一开口就问最高多少,先问这个数字是怎么测出来的,是哪个方向的,实际贴合之后总热阻是多少,就这么简单。
这个死结,现在没人愿意碰,毕竟玩数字游戏赚快钱太香了。吃亏的永远是下游做产品的,冤大头当得心甘情愿。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热导率:别被虚高的数值骗了
文章链接:https://m.yqhljx.com/list_11/2833.html
