公差卡对了,为什么产品还是废了
这批连杆的小头孔,图纸给的公差是φ28H7,说白了就是上差+0.021mm,下差0。我们车间全检,所有尺寸都落在0到0.018mm之间,比公差要求还要收了3微米,怎么看都是优质品。
拿到对方工厂,压完铜套做跑合试验,三个小时就出现铜套跑圈。拆机检测,过盈量不够。
算下来就懂了。我们的孔尺寸全部偏向下差,对方供货的铜套外径,全部偏向上差。两者叠加,实际过盈量只有0.012mm,对方要求的最低过盈量是0.02mm。差了不到0.1毫米,整批报废。
很多人第一反应是你们为什么要把尺寸做偏下差?说实话,干加工的都懂,孔加工,刀越磨越小,尺寸自然慢慢往下走,只要在公差范围内,没人会天天调机换刀。换刀一次停线二十分钟,一天产几百件,换刀成本谁出?设计给了公差范围,凭什么不让我们用满整个范围?
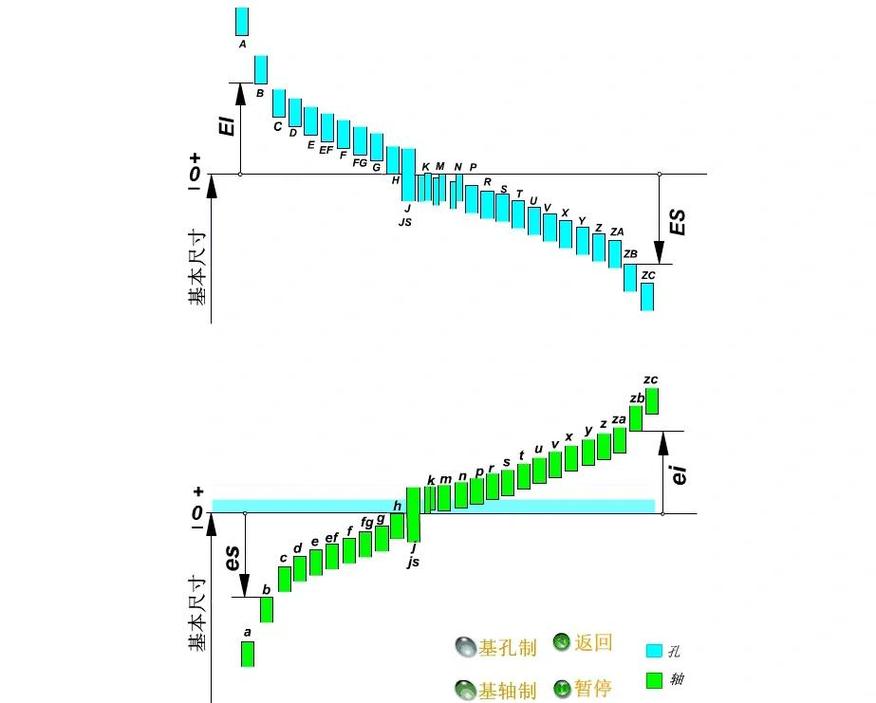
所谓的公差带,根本没算上工艺波动的坑
现在太多设计工程师,给公差全靠查表。要配合了,翻机械设计手册,轴孔配合选个过渡还是过盈,直接抄公差值,拍拍屁股就出图了。
他们压根不管你工厂实际生产,有多少不可控的波动。
CNC加工铝合金零件,长100mm的型腔,车间室温每变5度,尺寸就能飘0.008mm。这个谁给你写在公差表里?没有。冲压钢板,模具有磨损,一万冲次下来,冲孔尺寸能涨0.015mm,这个标准公差会给你留余量吗?也不会。
说白了,尺寸公差这东西,现在的逻辑是“单个零件只要在范围内就是合格”,可大规模量产要的是什么?是批量配合的一致性。你把孔的公差给全范围,轴的公差也给全范围,两者的误差叠加起来,分分钟突破配合要求。
我见过最离谱的,一个自动化设备的导轨安装面,设计给平面度公差0.2mm,六个安装孔位置公差给了±0.1mm,结果装导轨的时候,一半的螺丝孔对不上,设计说你们加工不合格,我们拿三坐标测,全在公差范围内,你说找谁说理去?
产业化里绕不开的死结
说出来可能很多设计不爱听,现在这套尺寸公差体系,从根上就有问题。它是给静态理想零件设计的,所有参数都假设环境不变、材料不变、应力不变,可实际大规模量产,哪有这种好事?
材料时效会变形,装配应力会变形,环境温度会变形,甚至你零件放在平台上测,自重都会让尺寸飘几个微米。这些变量,从来没被融入到尺寸公差的计算里,全靠工艺工程师现场摸,试错,靠经验把尺寸往某个区间挤,说白了就是凑。
新能源现在火,电池壳要求平面度0.1mm以内,整个行业拼了命换更好的机床,调更稳的工装,结果呢?零件从加工车间拿到恒温检测室,二十分钟,温度降了两度,平面度直接变了0.07mm,刚才测合格的,现在就超差了。你说这是加工的错,还是公差体系的错?
不过话说回来,这个问题没人敢碰。现在全球所有的工业体系,都是基于这套旧公差标准跑的,改一下,几千万张图纸要换,整个供应链的检测体系、加工体系都要调,成本高到没人敢接这个锅。所以大家就揣着明白装糊涂,出了问题,全推给加工方工艺不行,拿着标准公差当万能挡箭牌。
这个死结,一天没人碰,尺寸公差就永远是制造端背锅的幌子,没什么好洗的。
